Producción
Dos centros de producción. Un mismo estándar.
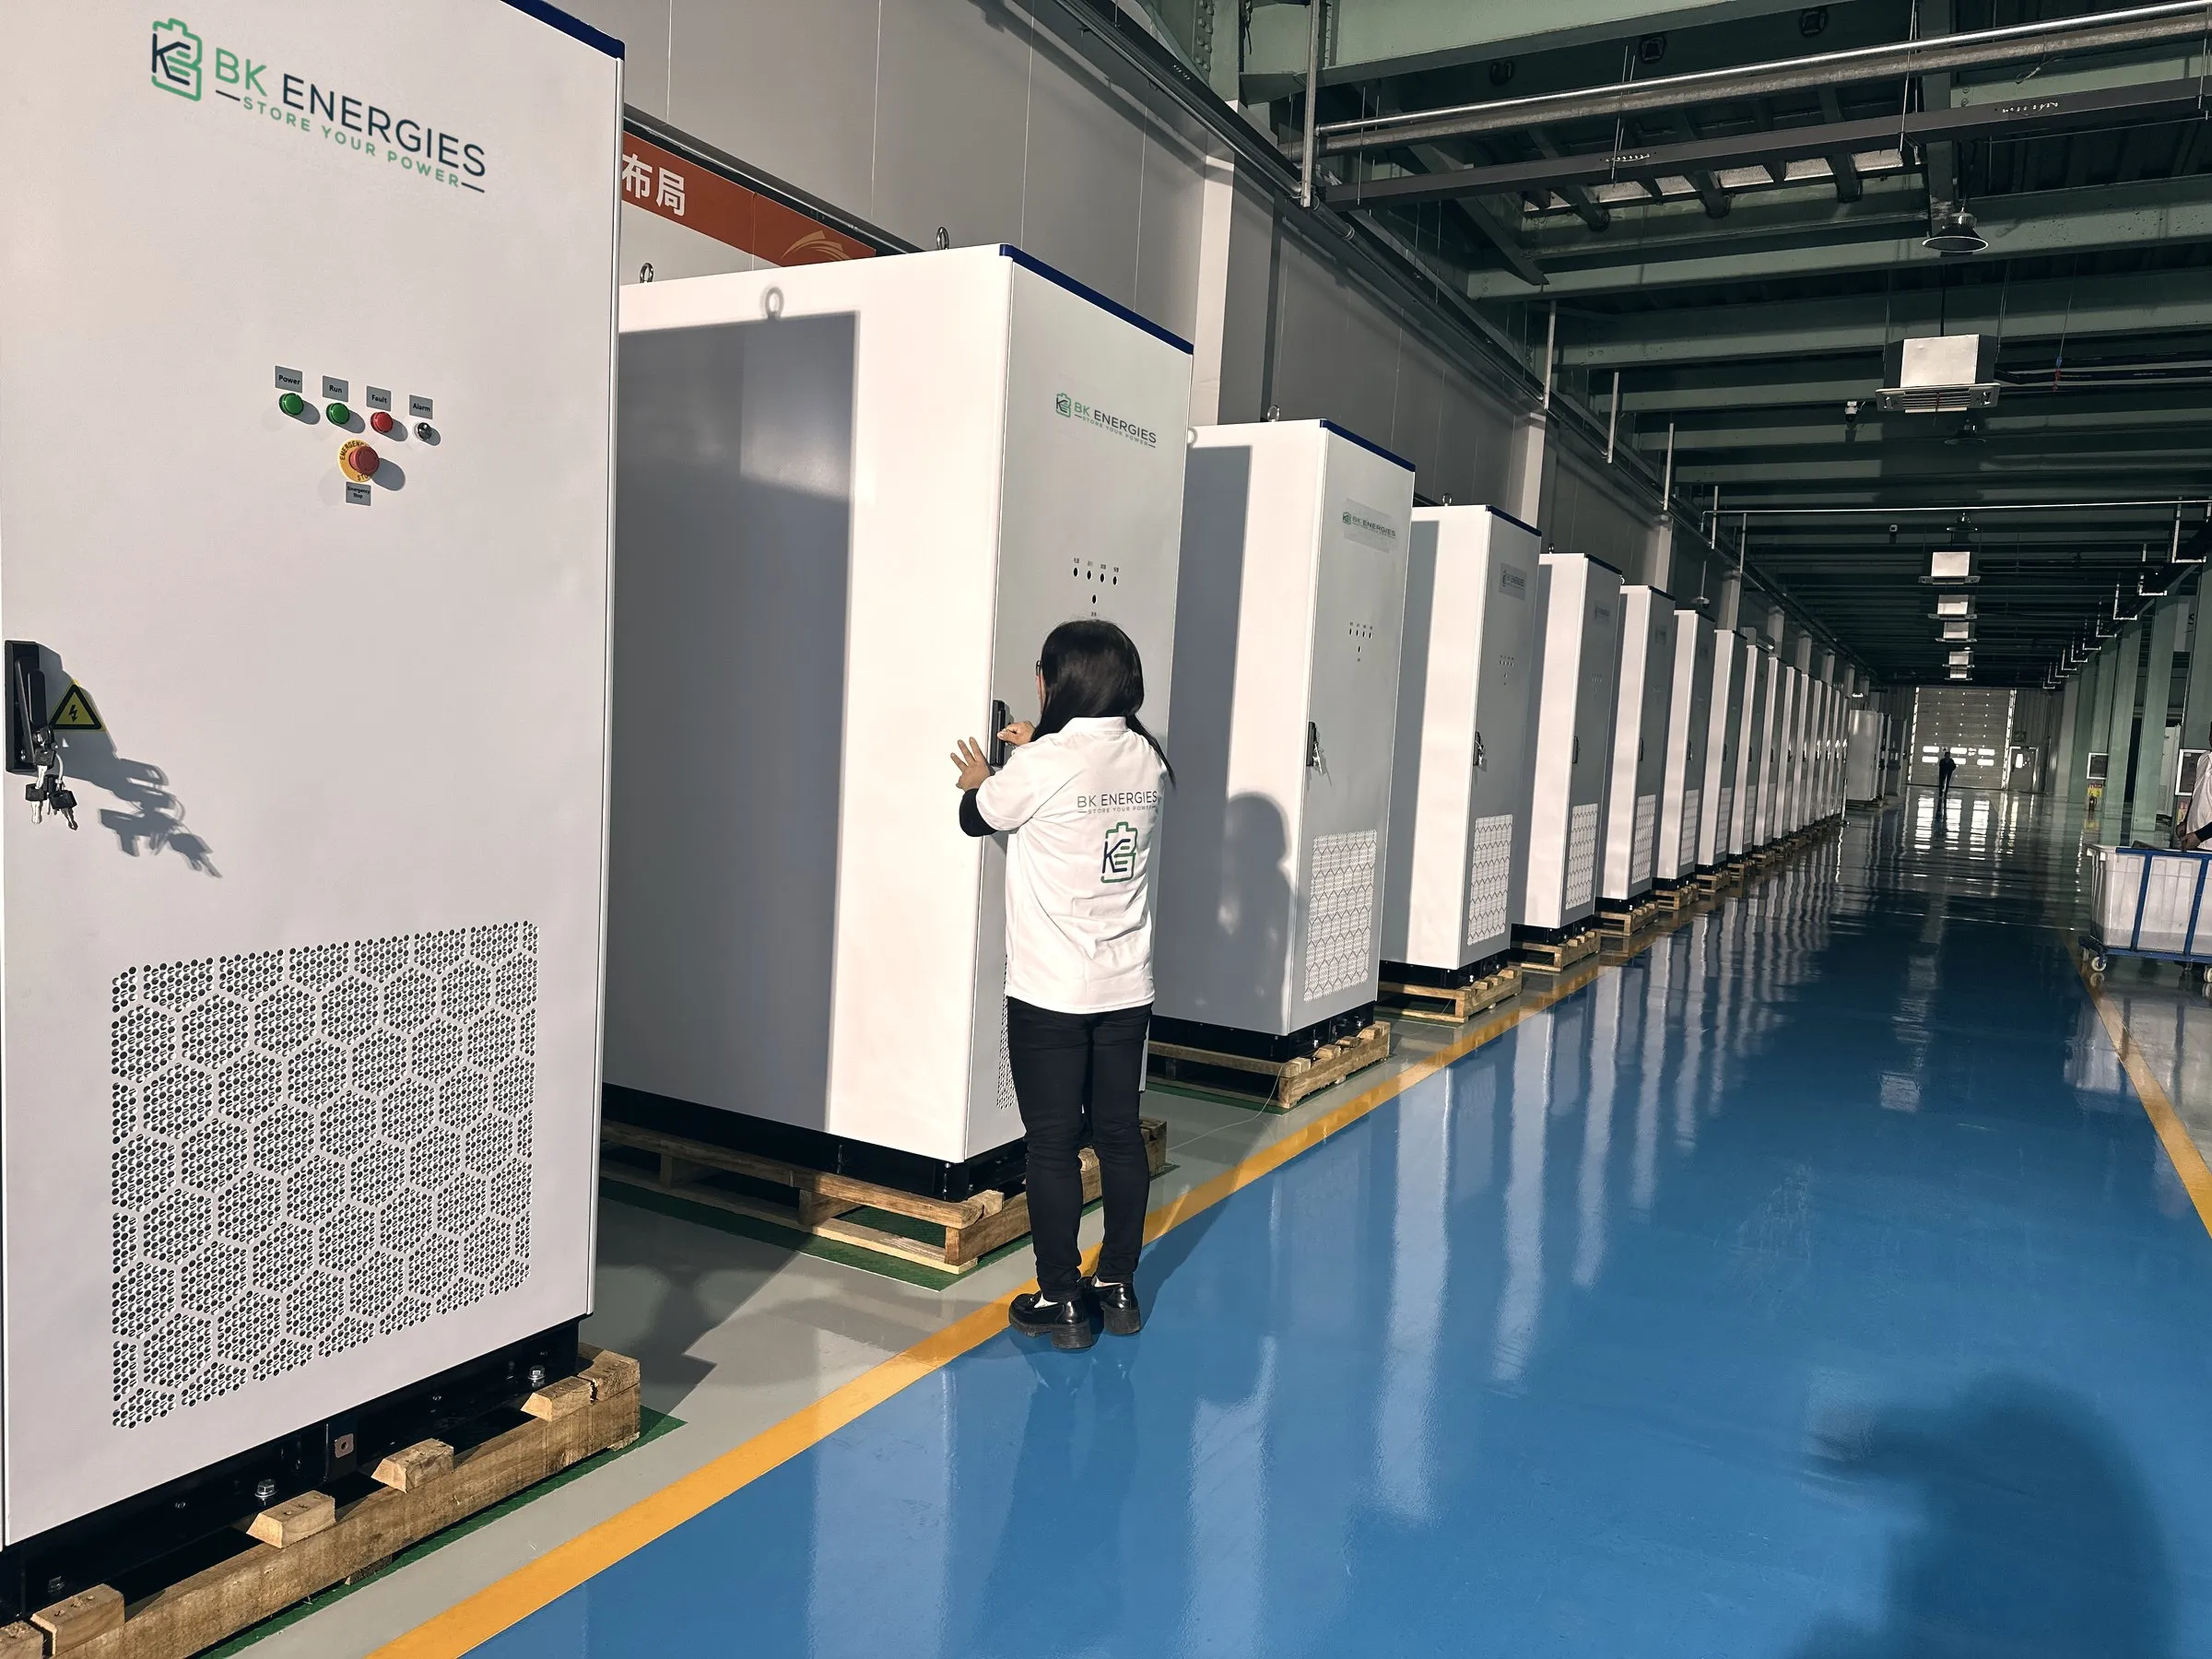
BK Energies cuenta con dos centros de producción en China: Luoyang y Lianyungang. En ellos integramos celdas LFP con BMS, conversión de potencia, protecciones, refrigeración y extinción hasta entregar sistemas BESS 100 % operativos.
- 2
- centros de producción en China
- 8
- etapas de integración y ensayo
- 5
- niveles de producto, de la celda al contenedor
- +1.000
- proyectos de FV, BESS e hibridación
Integradores
Integramos, ensayamos, ponemos en marcha y operamos. Un solo equipo técnico.
Cómo trabajamos
Diseñamos en Asturias. Integramos y ensayamos en China. Operamos donde esté tu sistema.
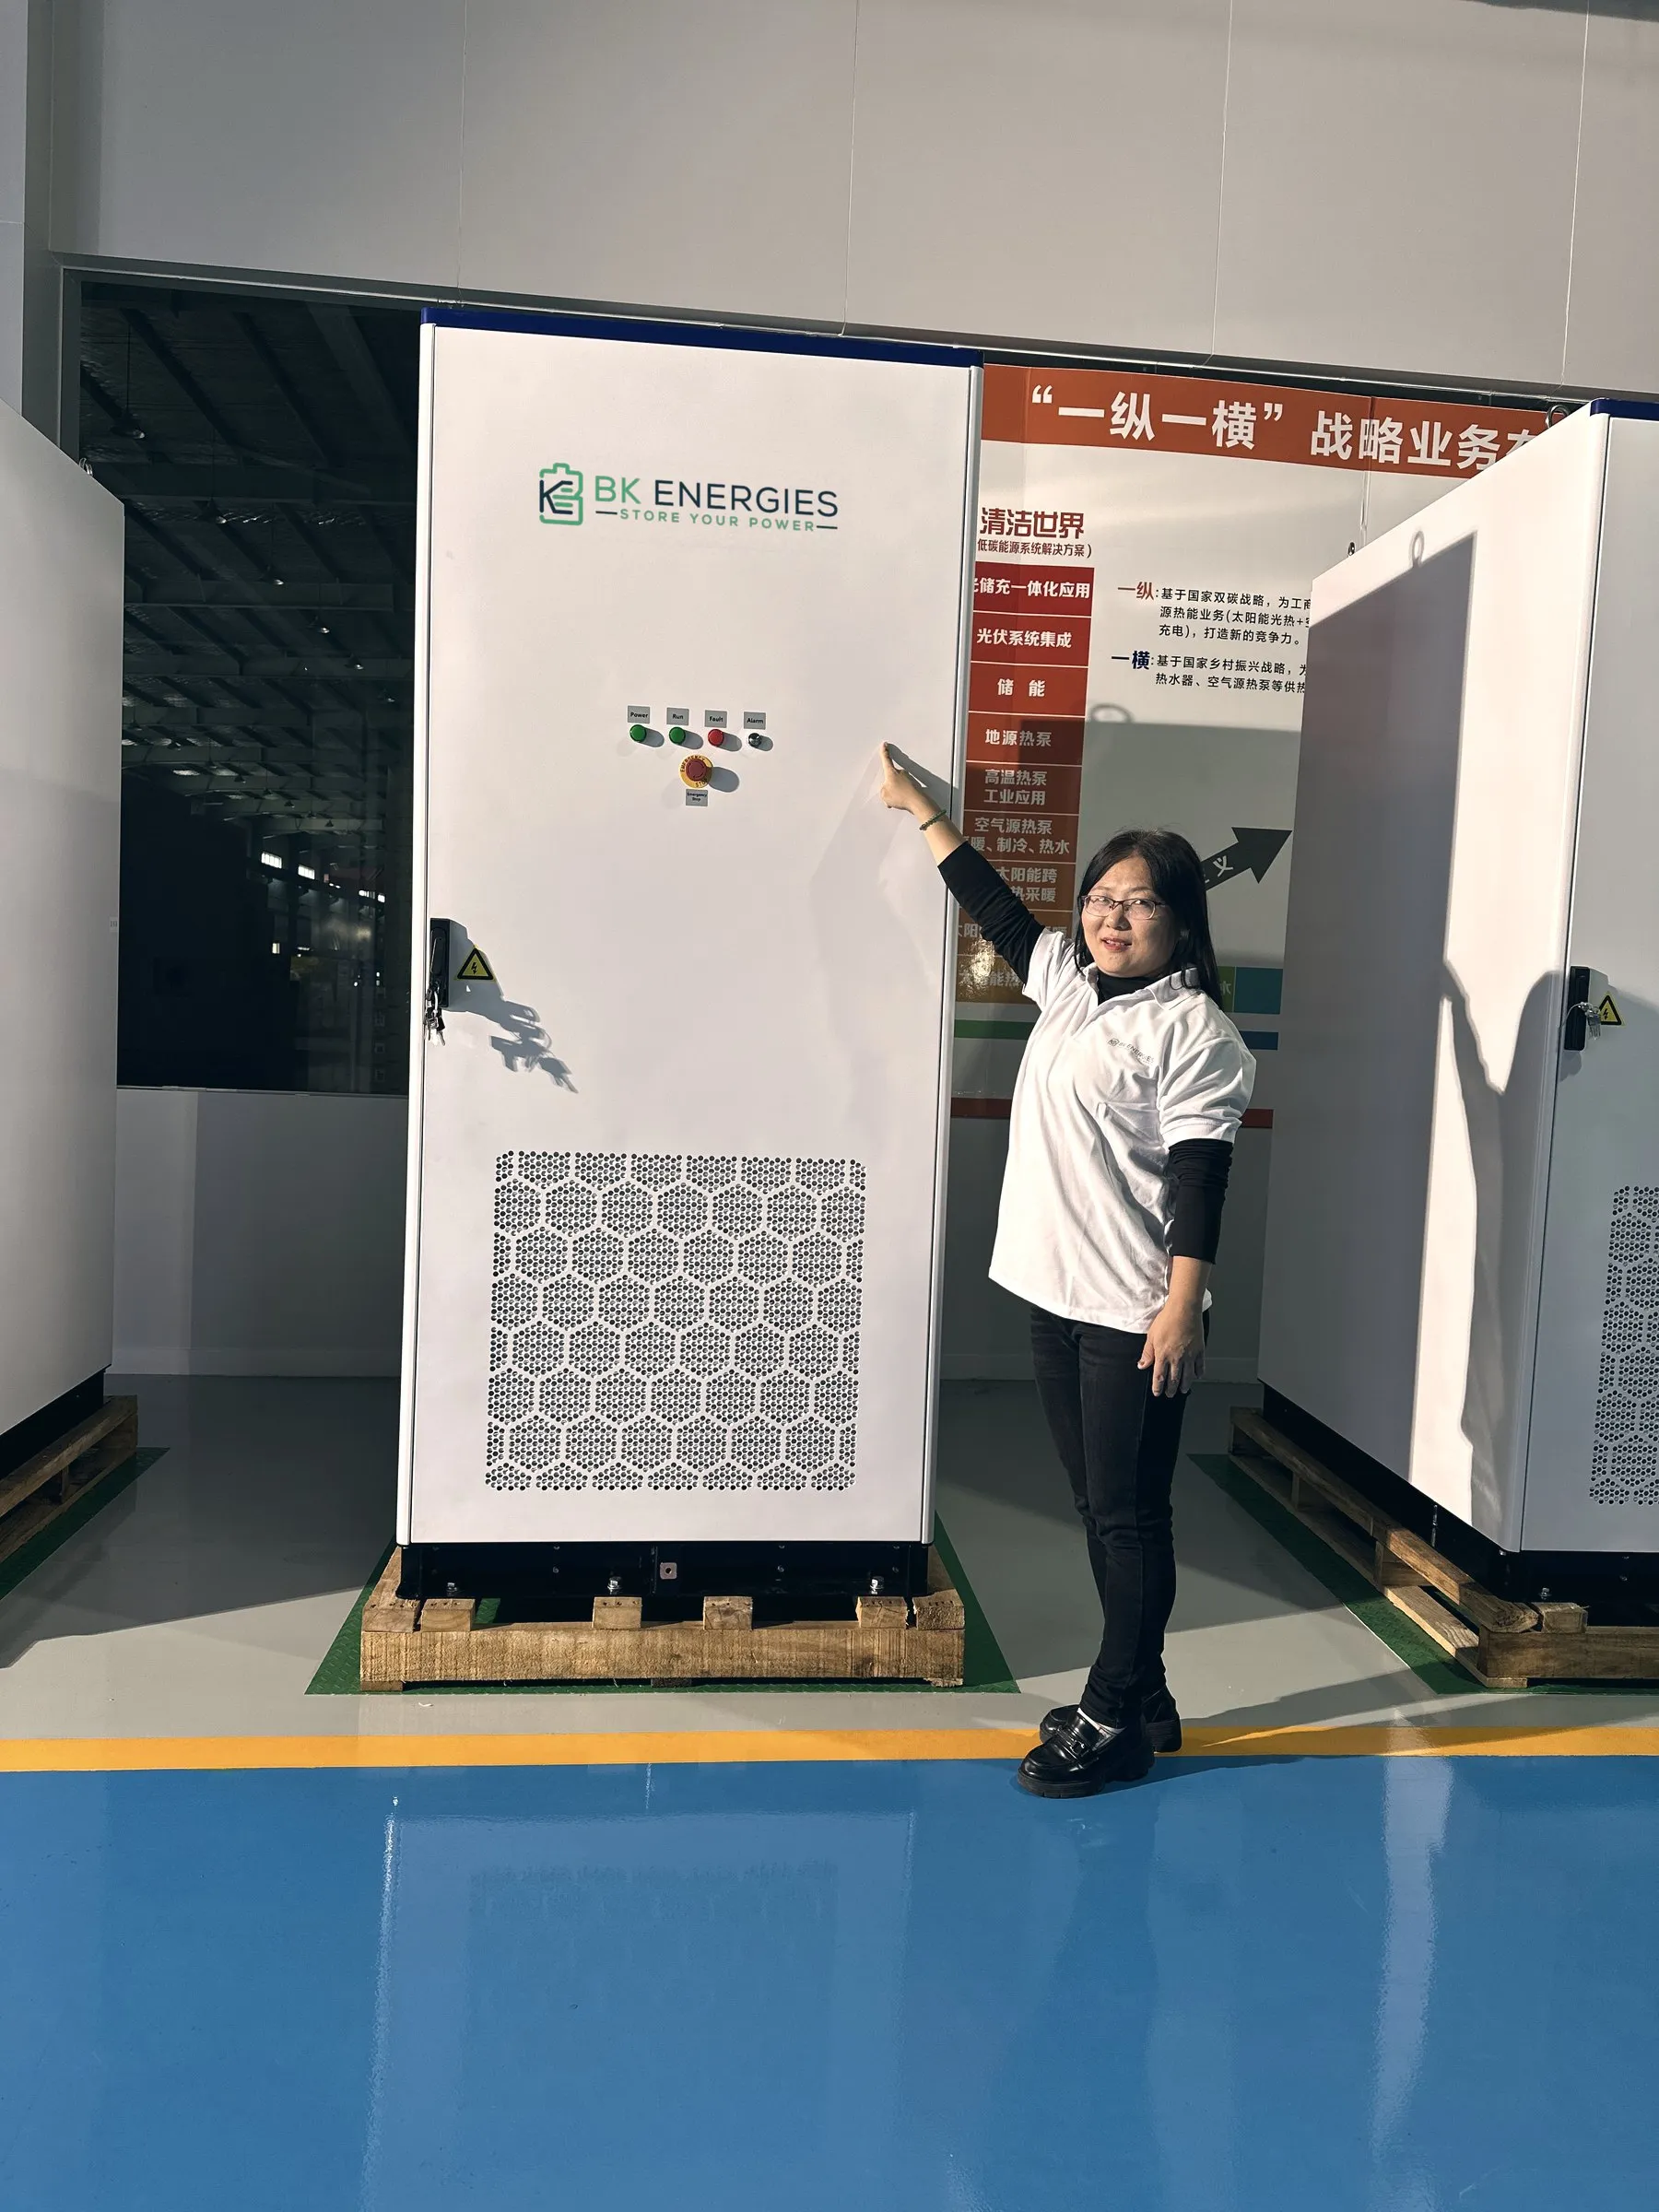
Somos integradores de sistemas de almacenamiento: unimos celdas con el resto de componentes y respondemos del sistema completo, de la ingeniería a la operación.
- 01
Diseño e ingeniería
AsturiasIngeniería de sistema, selección de celdas y componentes, esquemas eléctricos y configuración del EMS.
- 02
Integración y ensayo
Luoyang · LianyungangCeldas, BMS, conversión de potencia, protecciones, refrigeración y extinción. Ensayo en cada etapa y FAT final.
- 03
Puesta en marcha y operación
España · Europa · LatinoaméricaInstalación, pruebas en emplazamiento, puesta en marcha y operación 24/7 con nuestro EMS.
 LuoyangLianyungangOviedoMadrid
Arrastra para girar
Dos centros de producción
Luoyang y Lianyungang. Con la sede en Asturias.
Contamos con dos centros de producción en China. Los dos trabajan con el mismo proceso, los mismos controles y la misma documentación, y la ingeniería se decide desde Oviedo.
Producción · China
Sede y oficinas · España
- Mismo proceso
- Las ocho etapas de integración y sus controles son idénticos en los dos centros.
- Misma trazabilidad
- Número de serie por pack, rack y sistema, con el registro de cada ensayo.
- Ingeniería en España
- Diseño, showroom y servicio técnico en Oviedo (ASIPO III, Llanera).
La línea de producción
Ocho etapas entre una celda y un sistema listo para obra.
Así avanza cada equipo en nuestros centros de producción de Luoyang y Lianyungang. Cada estación tiene su control, y cada control queda registrado.
01 / 08
Celda
Recepción e inspección de celdas
Carga robotizada de celdas LFP, medida de tensión en vacío e impedancia interna y clasificación por grupos homogéneos.
- OCV
- Resistencia interna
- Inspección visual
- Clasificación por grupos
Flujo de producción
De la celda al sistema operativo, en ocho etapas.
Cada etapa tiene su control y cada control deja registro. El resultado es un sistema trazable desde el lote de celdas hasta la puesta en marcha.
 01
Etapa 01
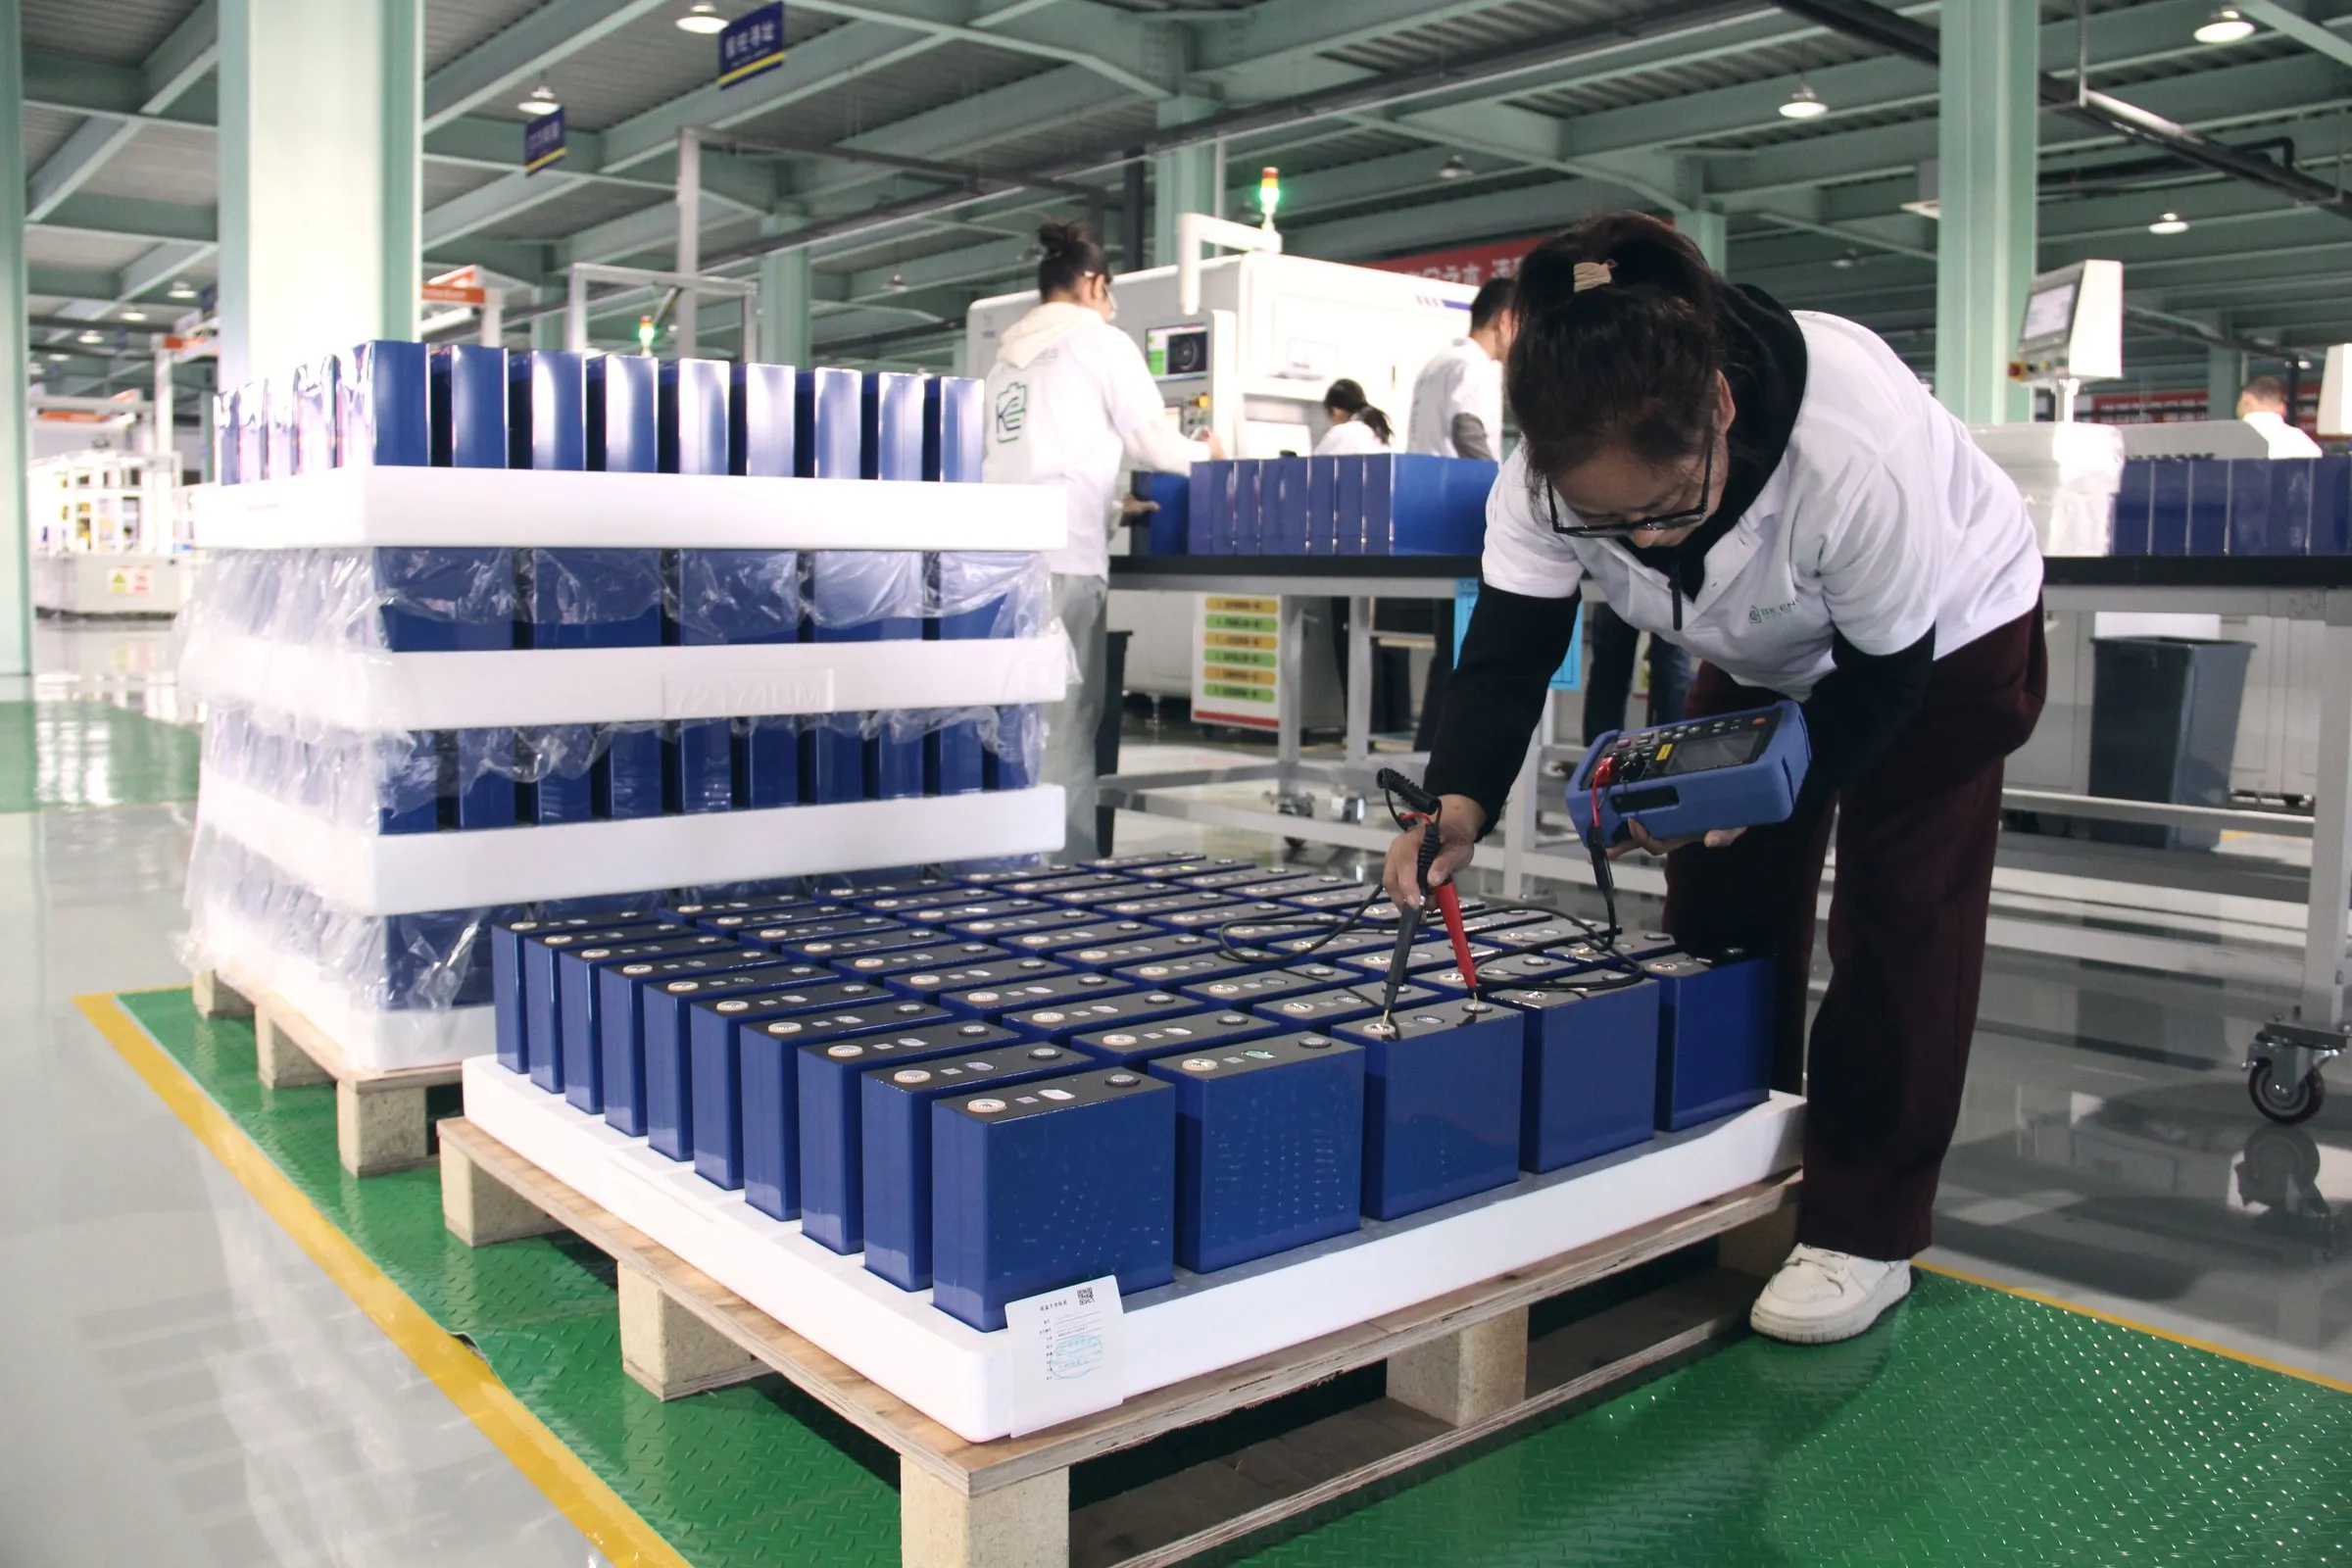
Recepción e inspección de celdas
Cada lote de celdas LFP entra con su documentación. Medimos tensión en circuito abierto e impedancia interna, revisamos el estado físico y agrupamos celdas de comportamiento homogéneo para que el pack trabaje equilibrado desde el primer ciclo.
- OCV
- Resistencia interna
- Inspección visual
- Clasificación por grupos
 02
Etapa 02
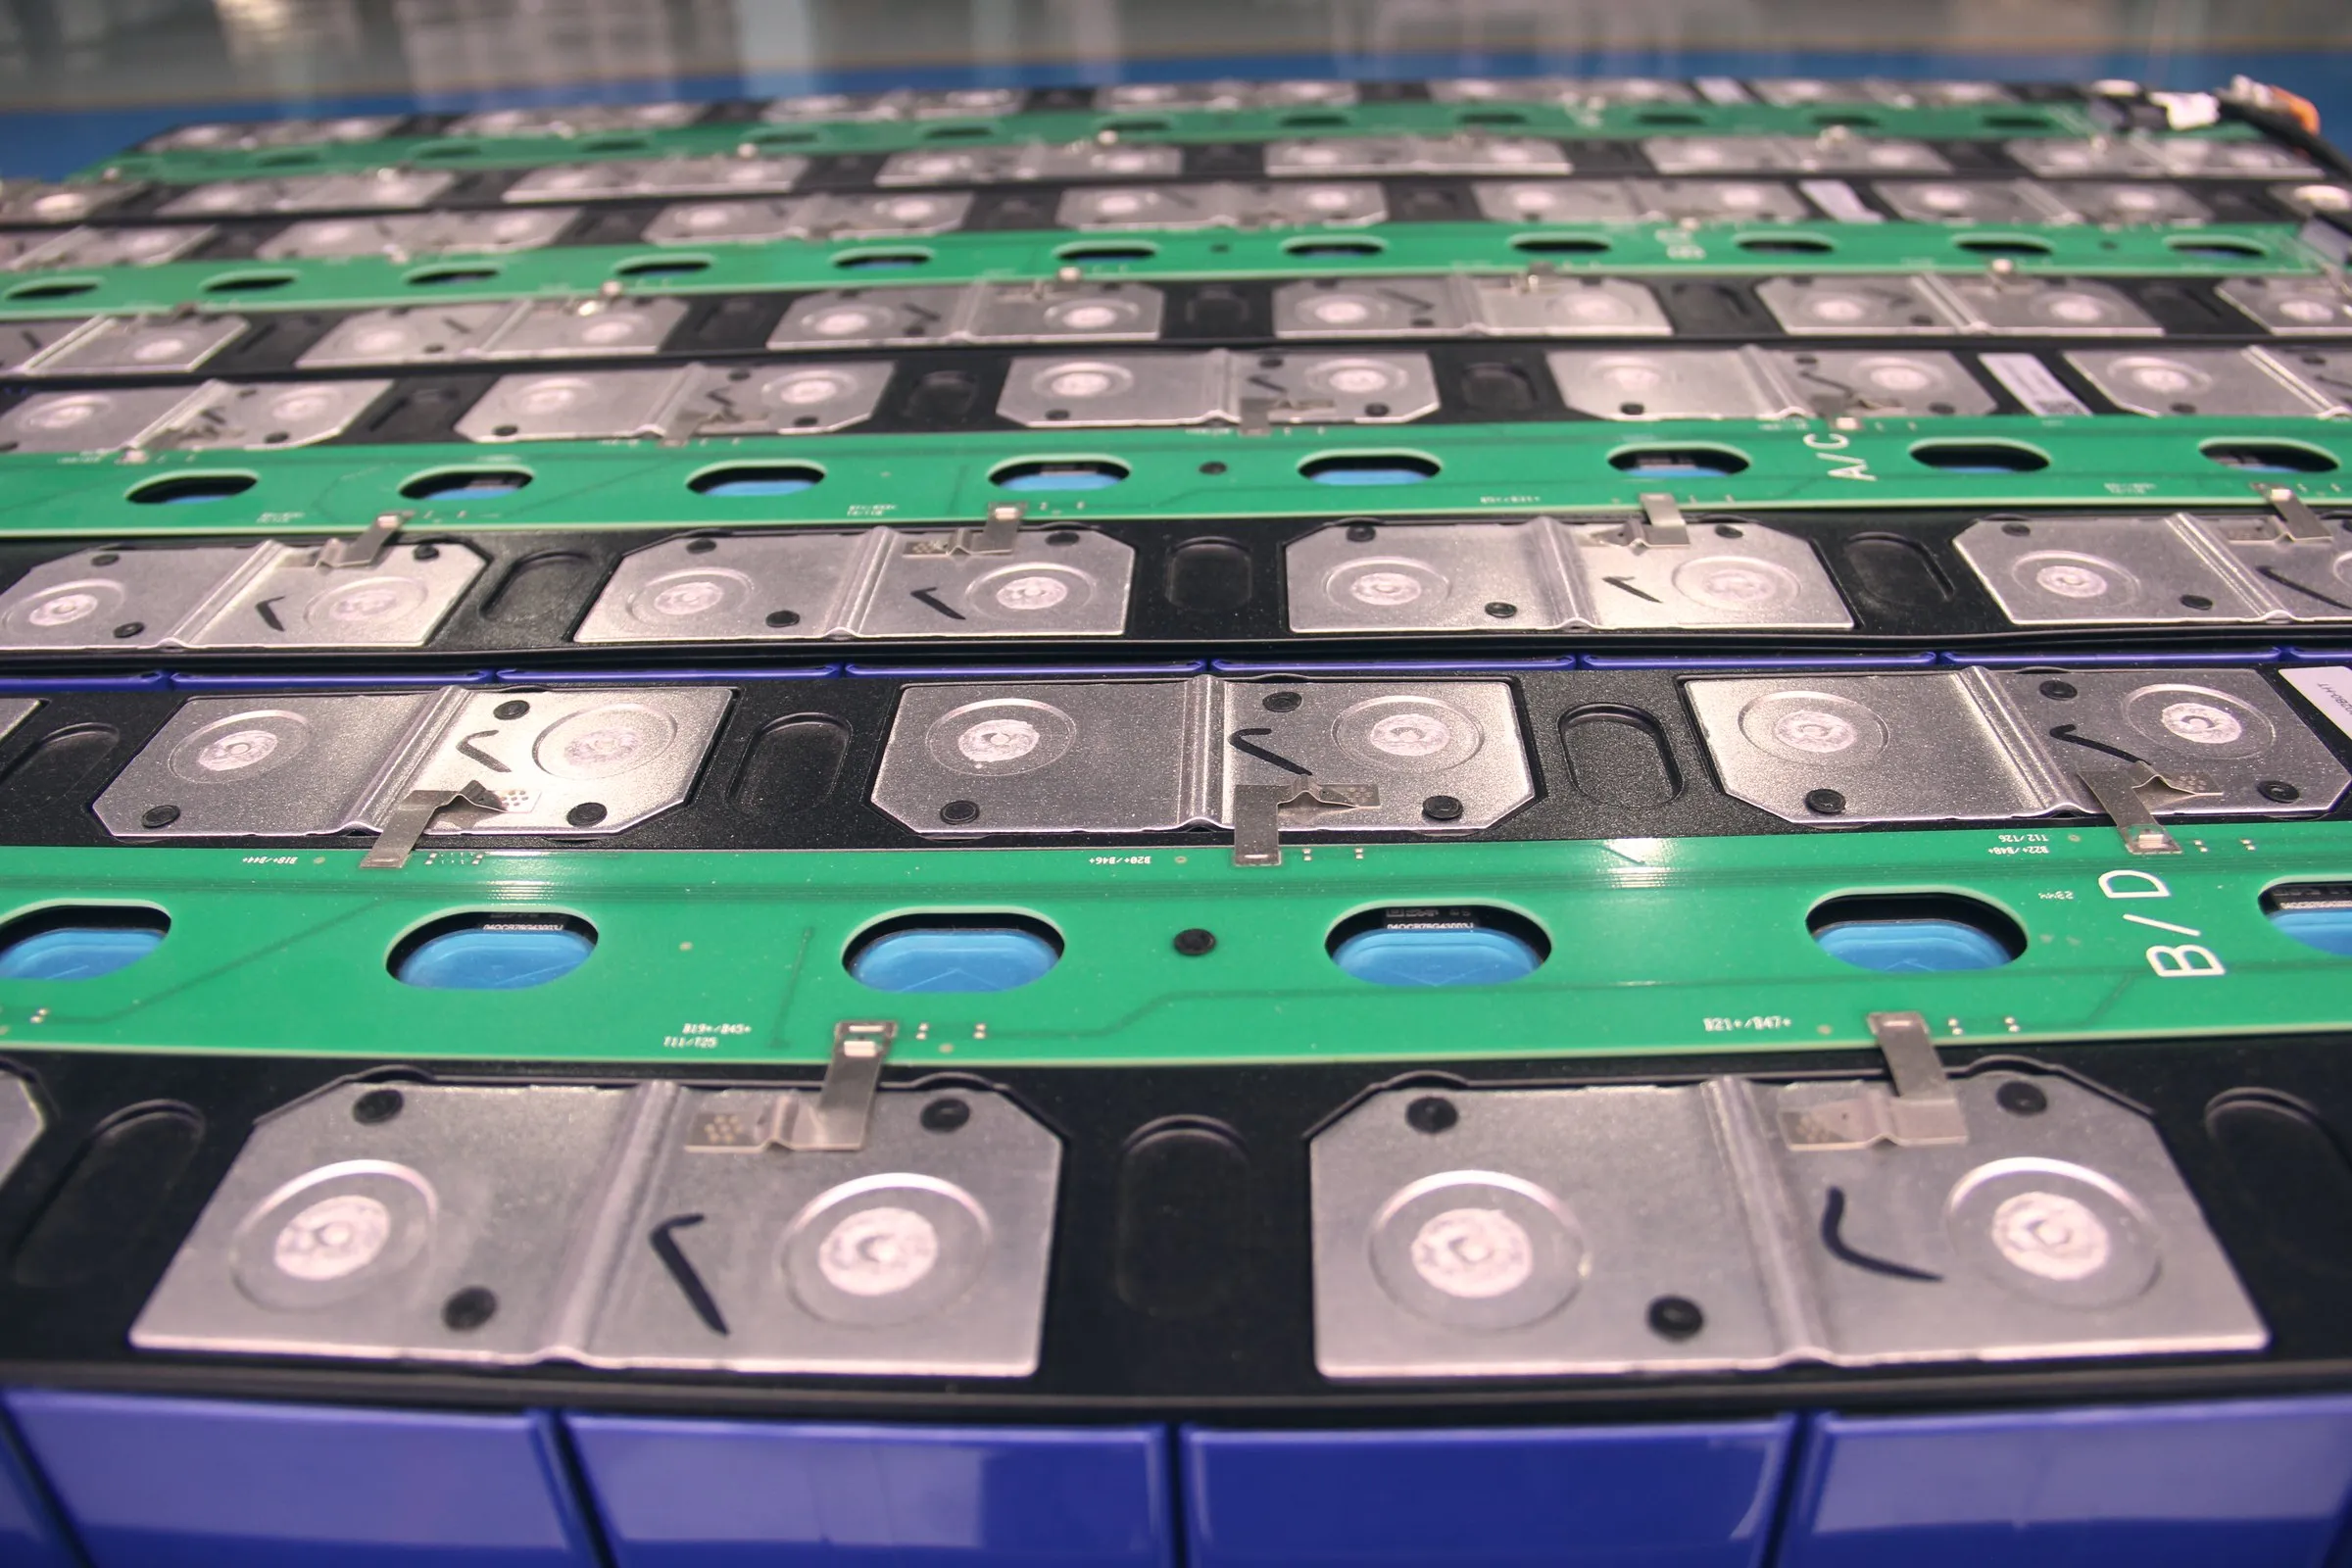
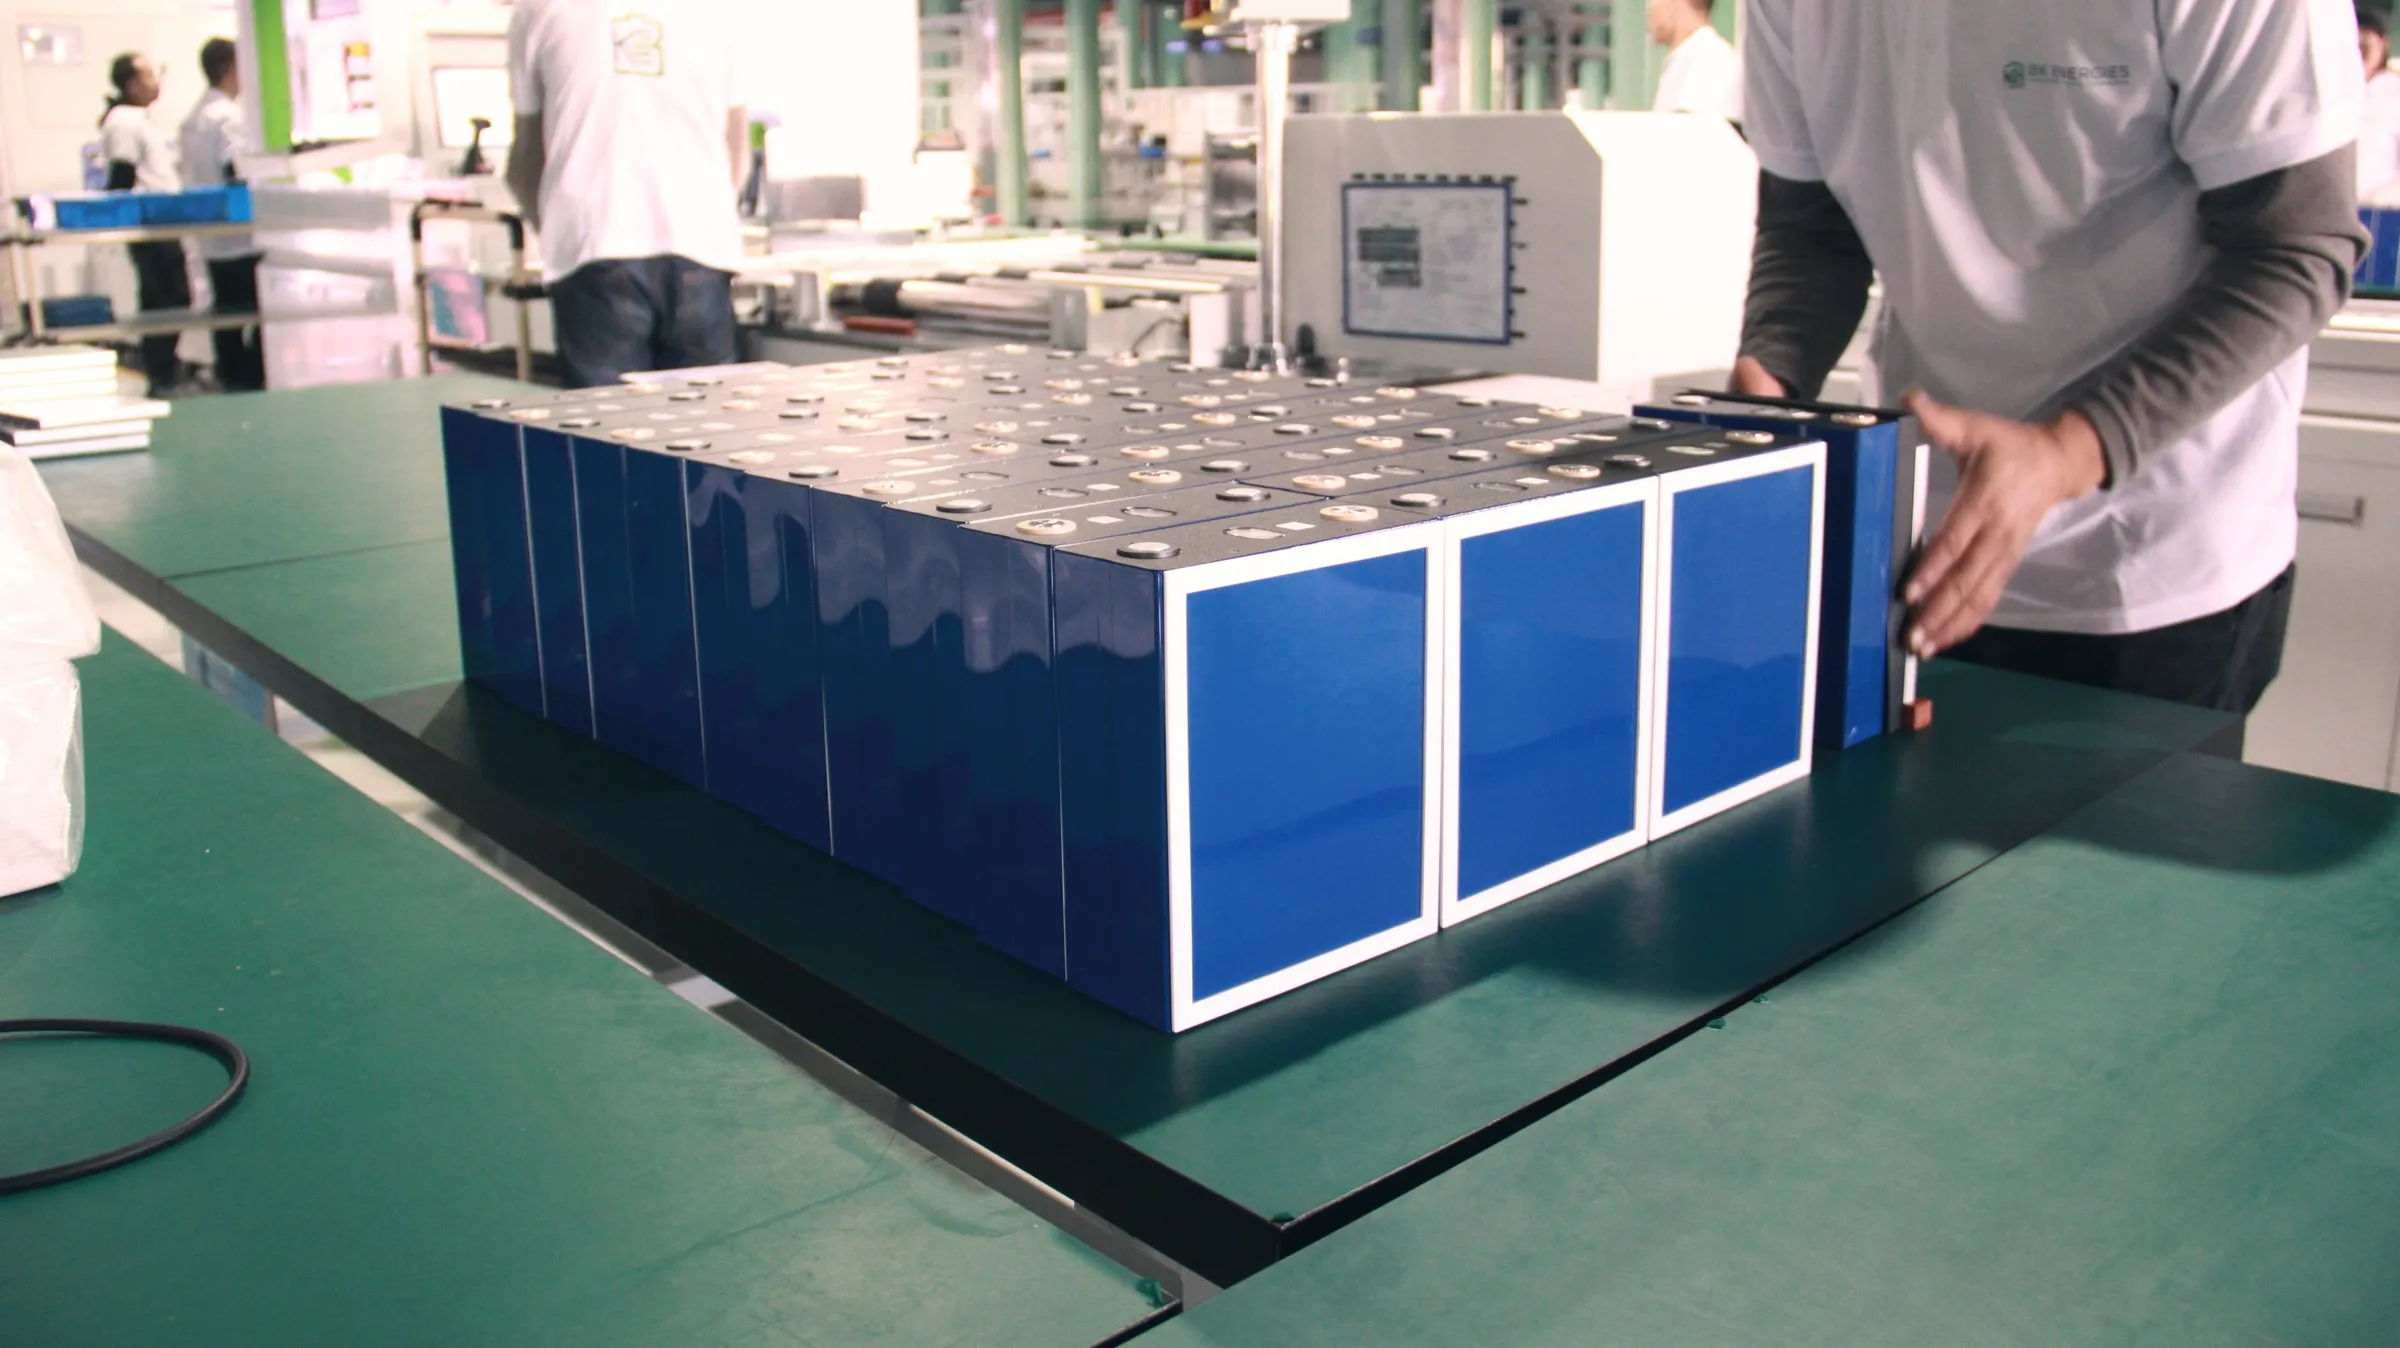
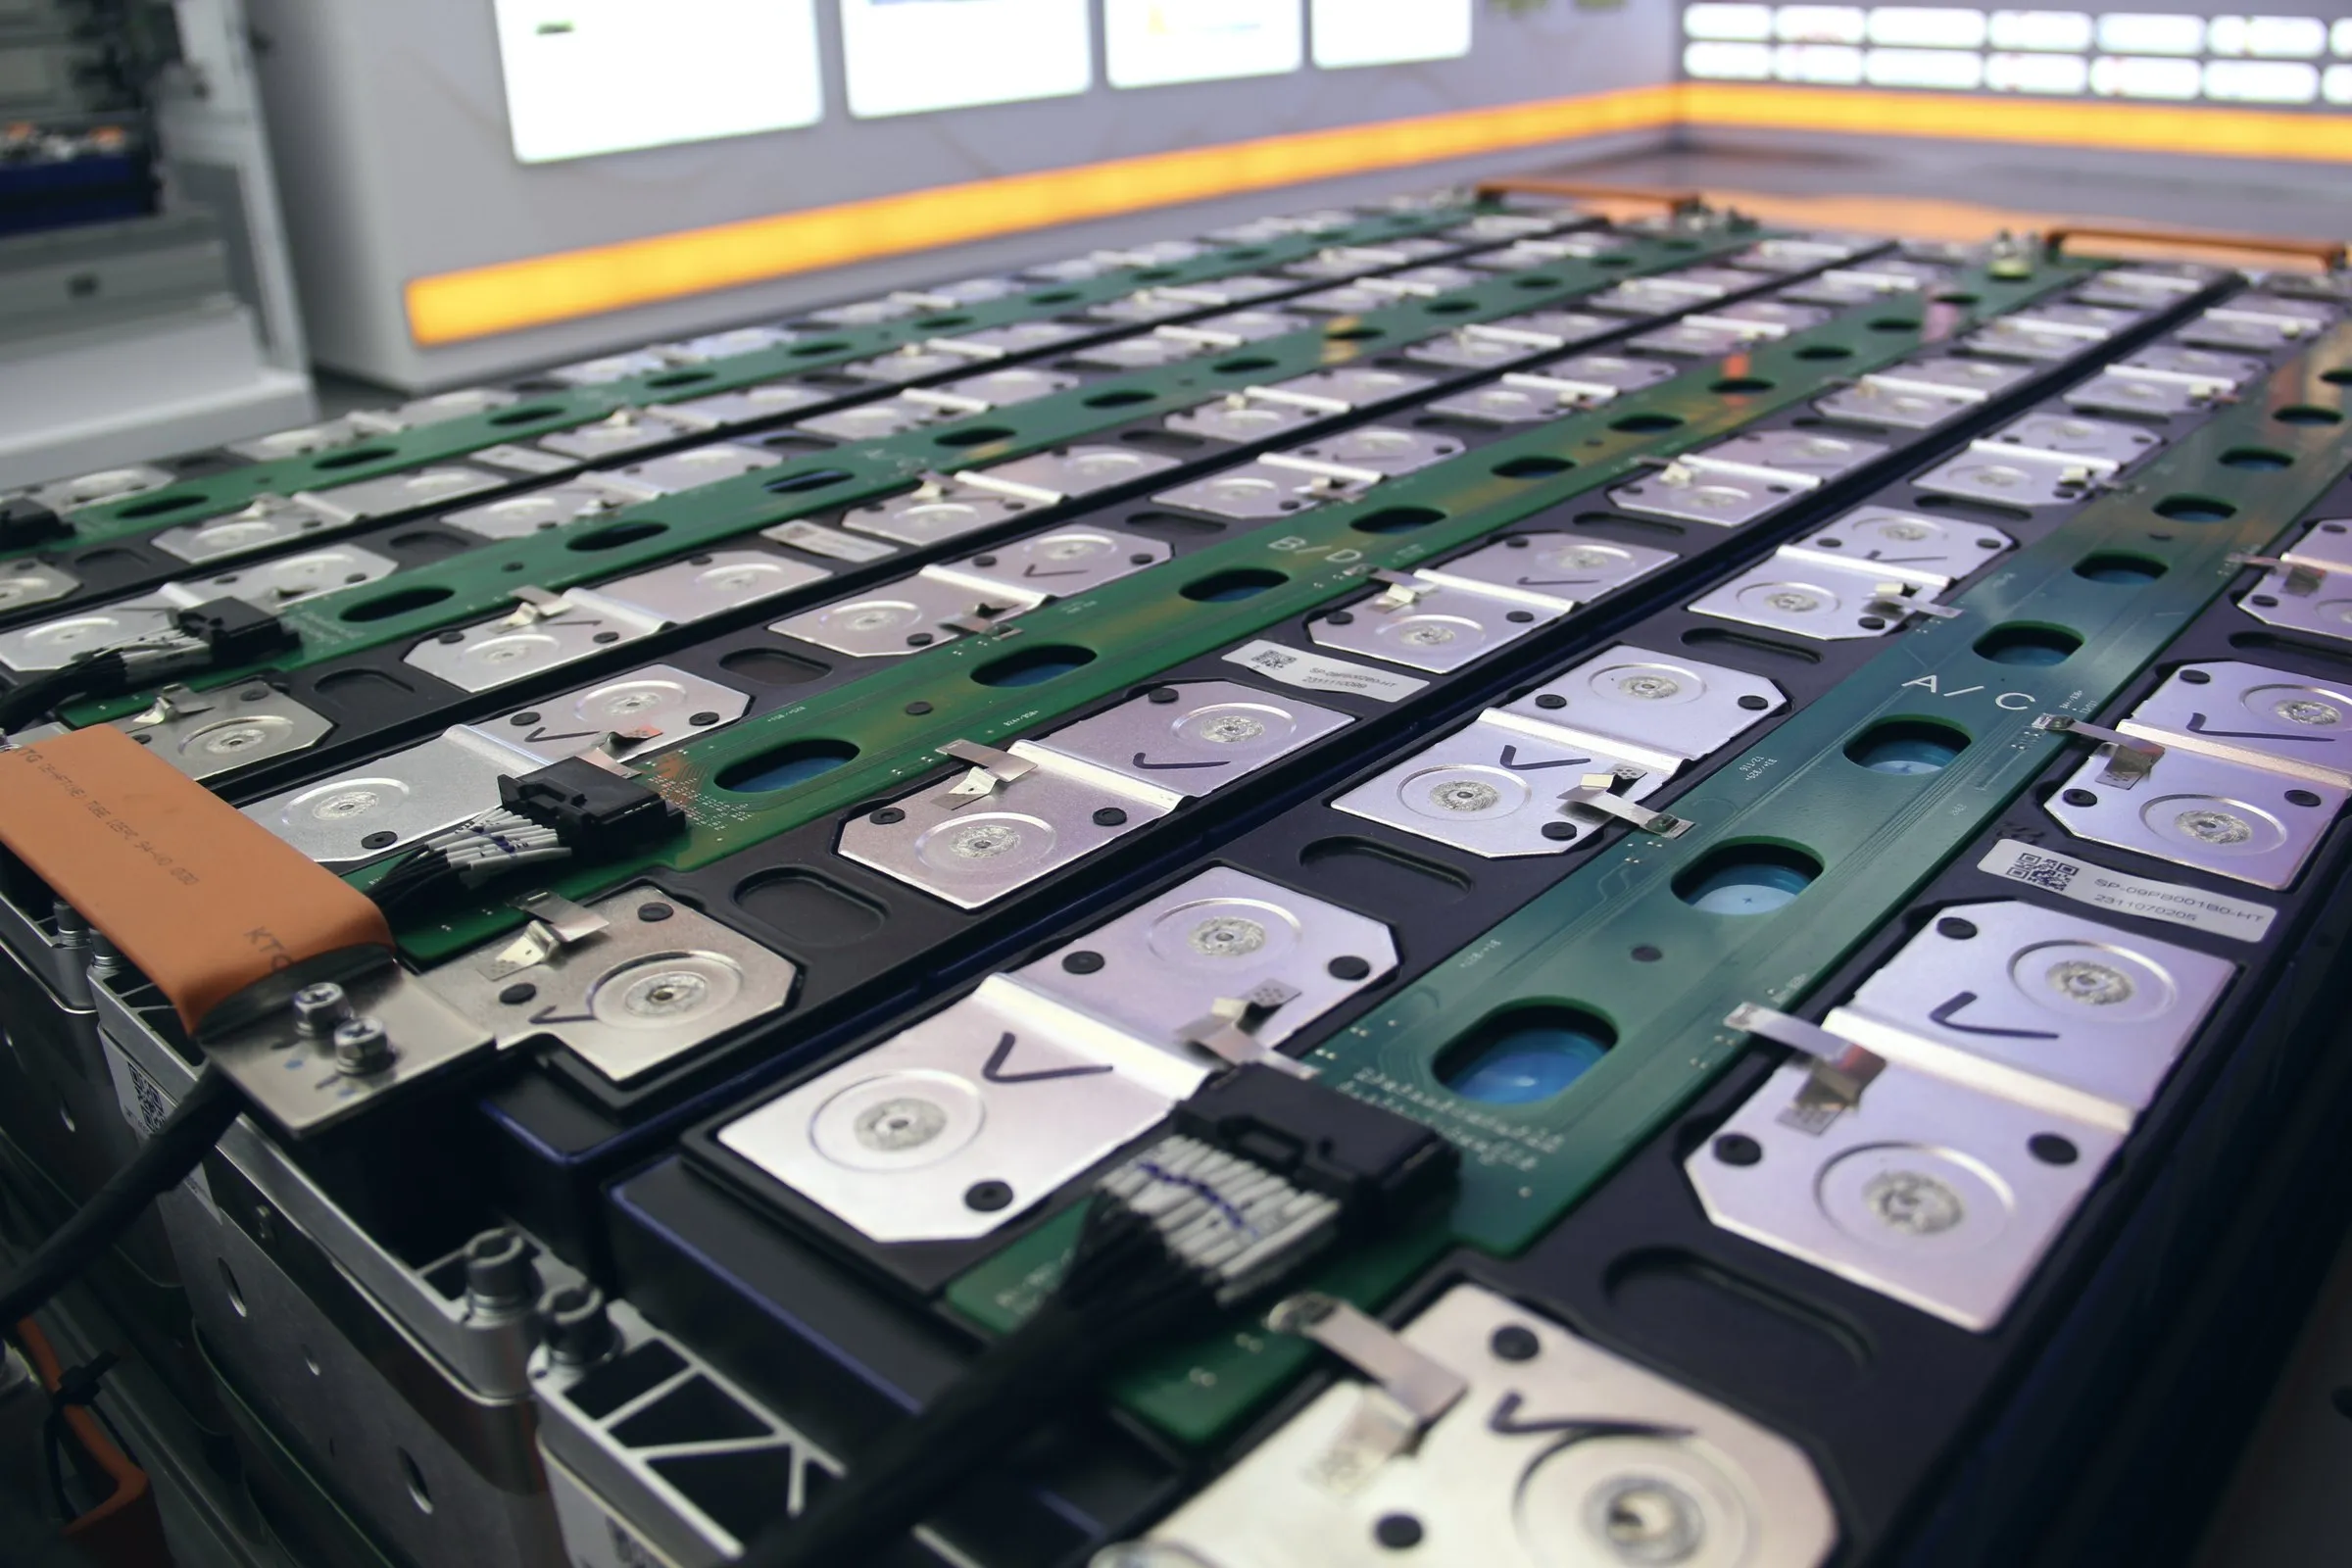
Apilado y soldadura láser
Las celdas se apilan en su estructura y se unen con barras colectoras soldadas por láser. Antes se limpian los bornes y después se inspecciona cada unión: una soldadura deficiente es resistencia, calor y pérdida de vida útil.
- Limpieza de bornes
- Soldadura láser de busbar
- Inspección de uniones
 03
Etapa 03
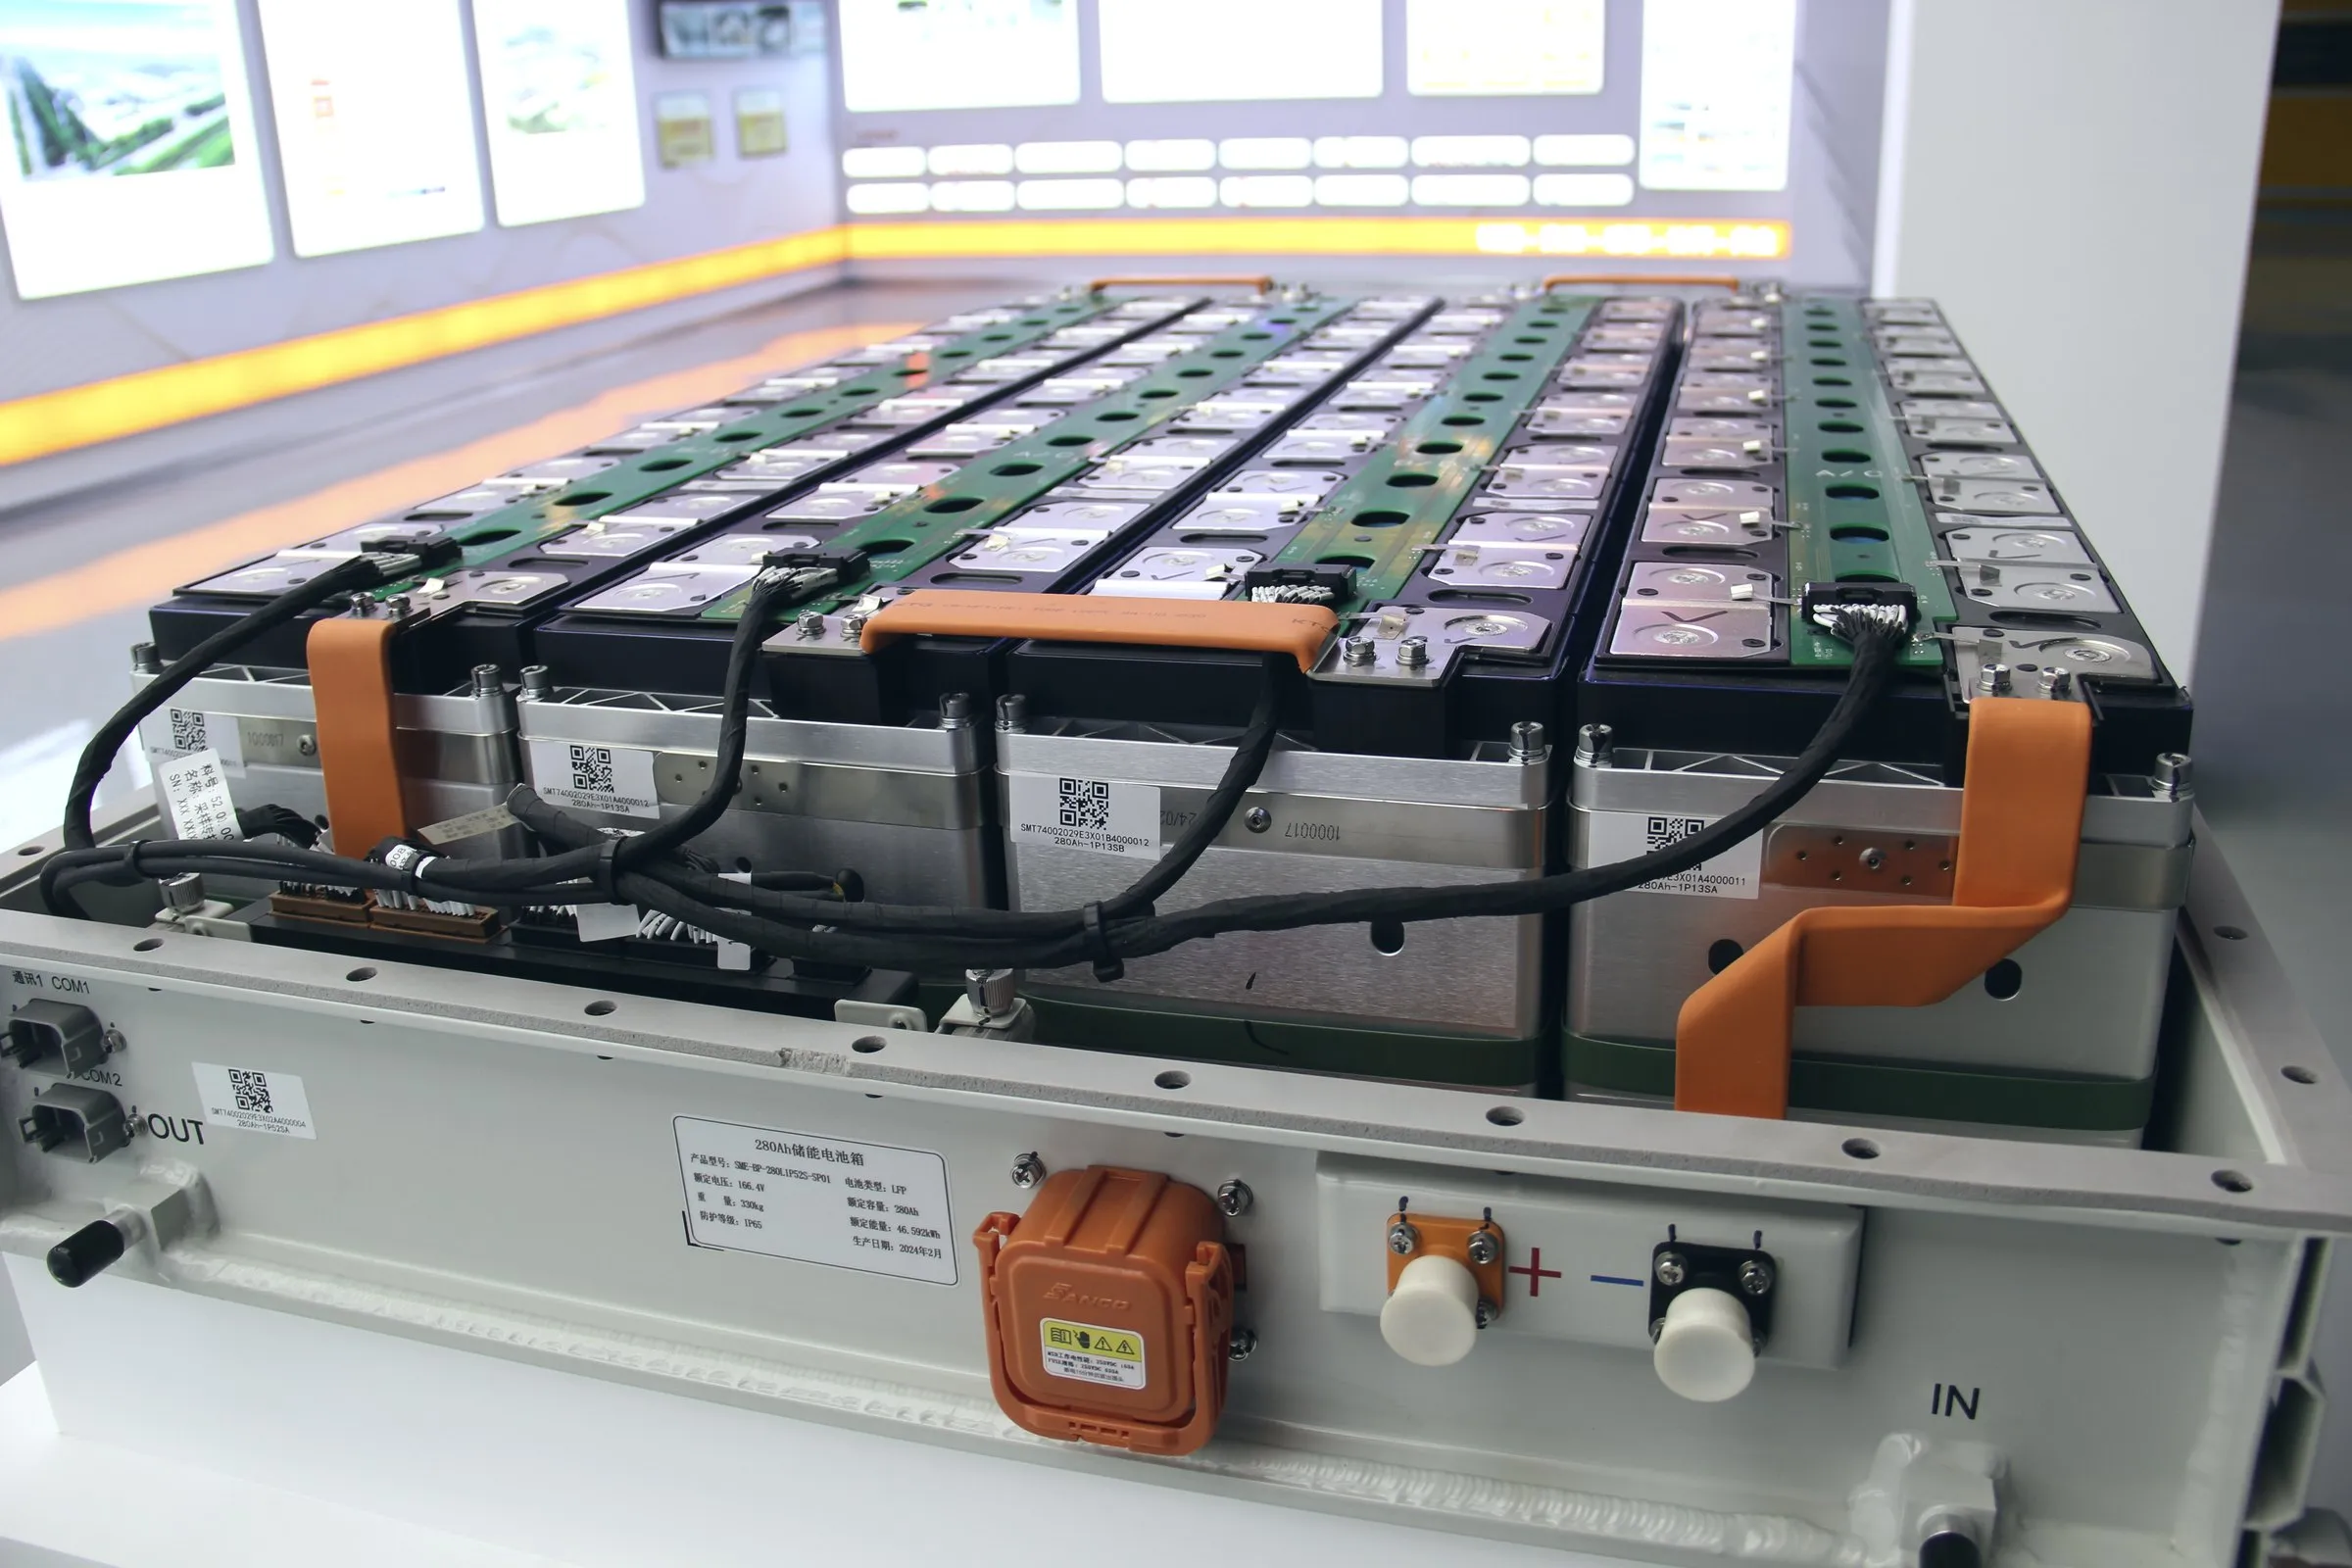
Interconexión BMU y BMS
Montamos el arnés de medida y la BMU de cada pack. El BMS lee la tensión de cada celda y la temperatura en varios puntos, equilibra la carga y protege el conjunto en tiempo real.
- Continuidad de sensores
- Comunicación BMU
- Balanceo
 04
Etapa 04
Ensamblado y ensayo de packs
Cerramos el pack con su envolvente, placas de refrigeración líquida o conductos de aire y conectores. Antes de salir de la línea pasa su ensayo de final de línea: aislamiento, rigidez dieléctrica y, en packs líquidos, estanqueidad del circuito.
- Aislamiento
- Hi-Pot
- Estanqueidad
- Test EOL de pack
 05
Etapa 05
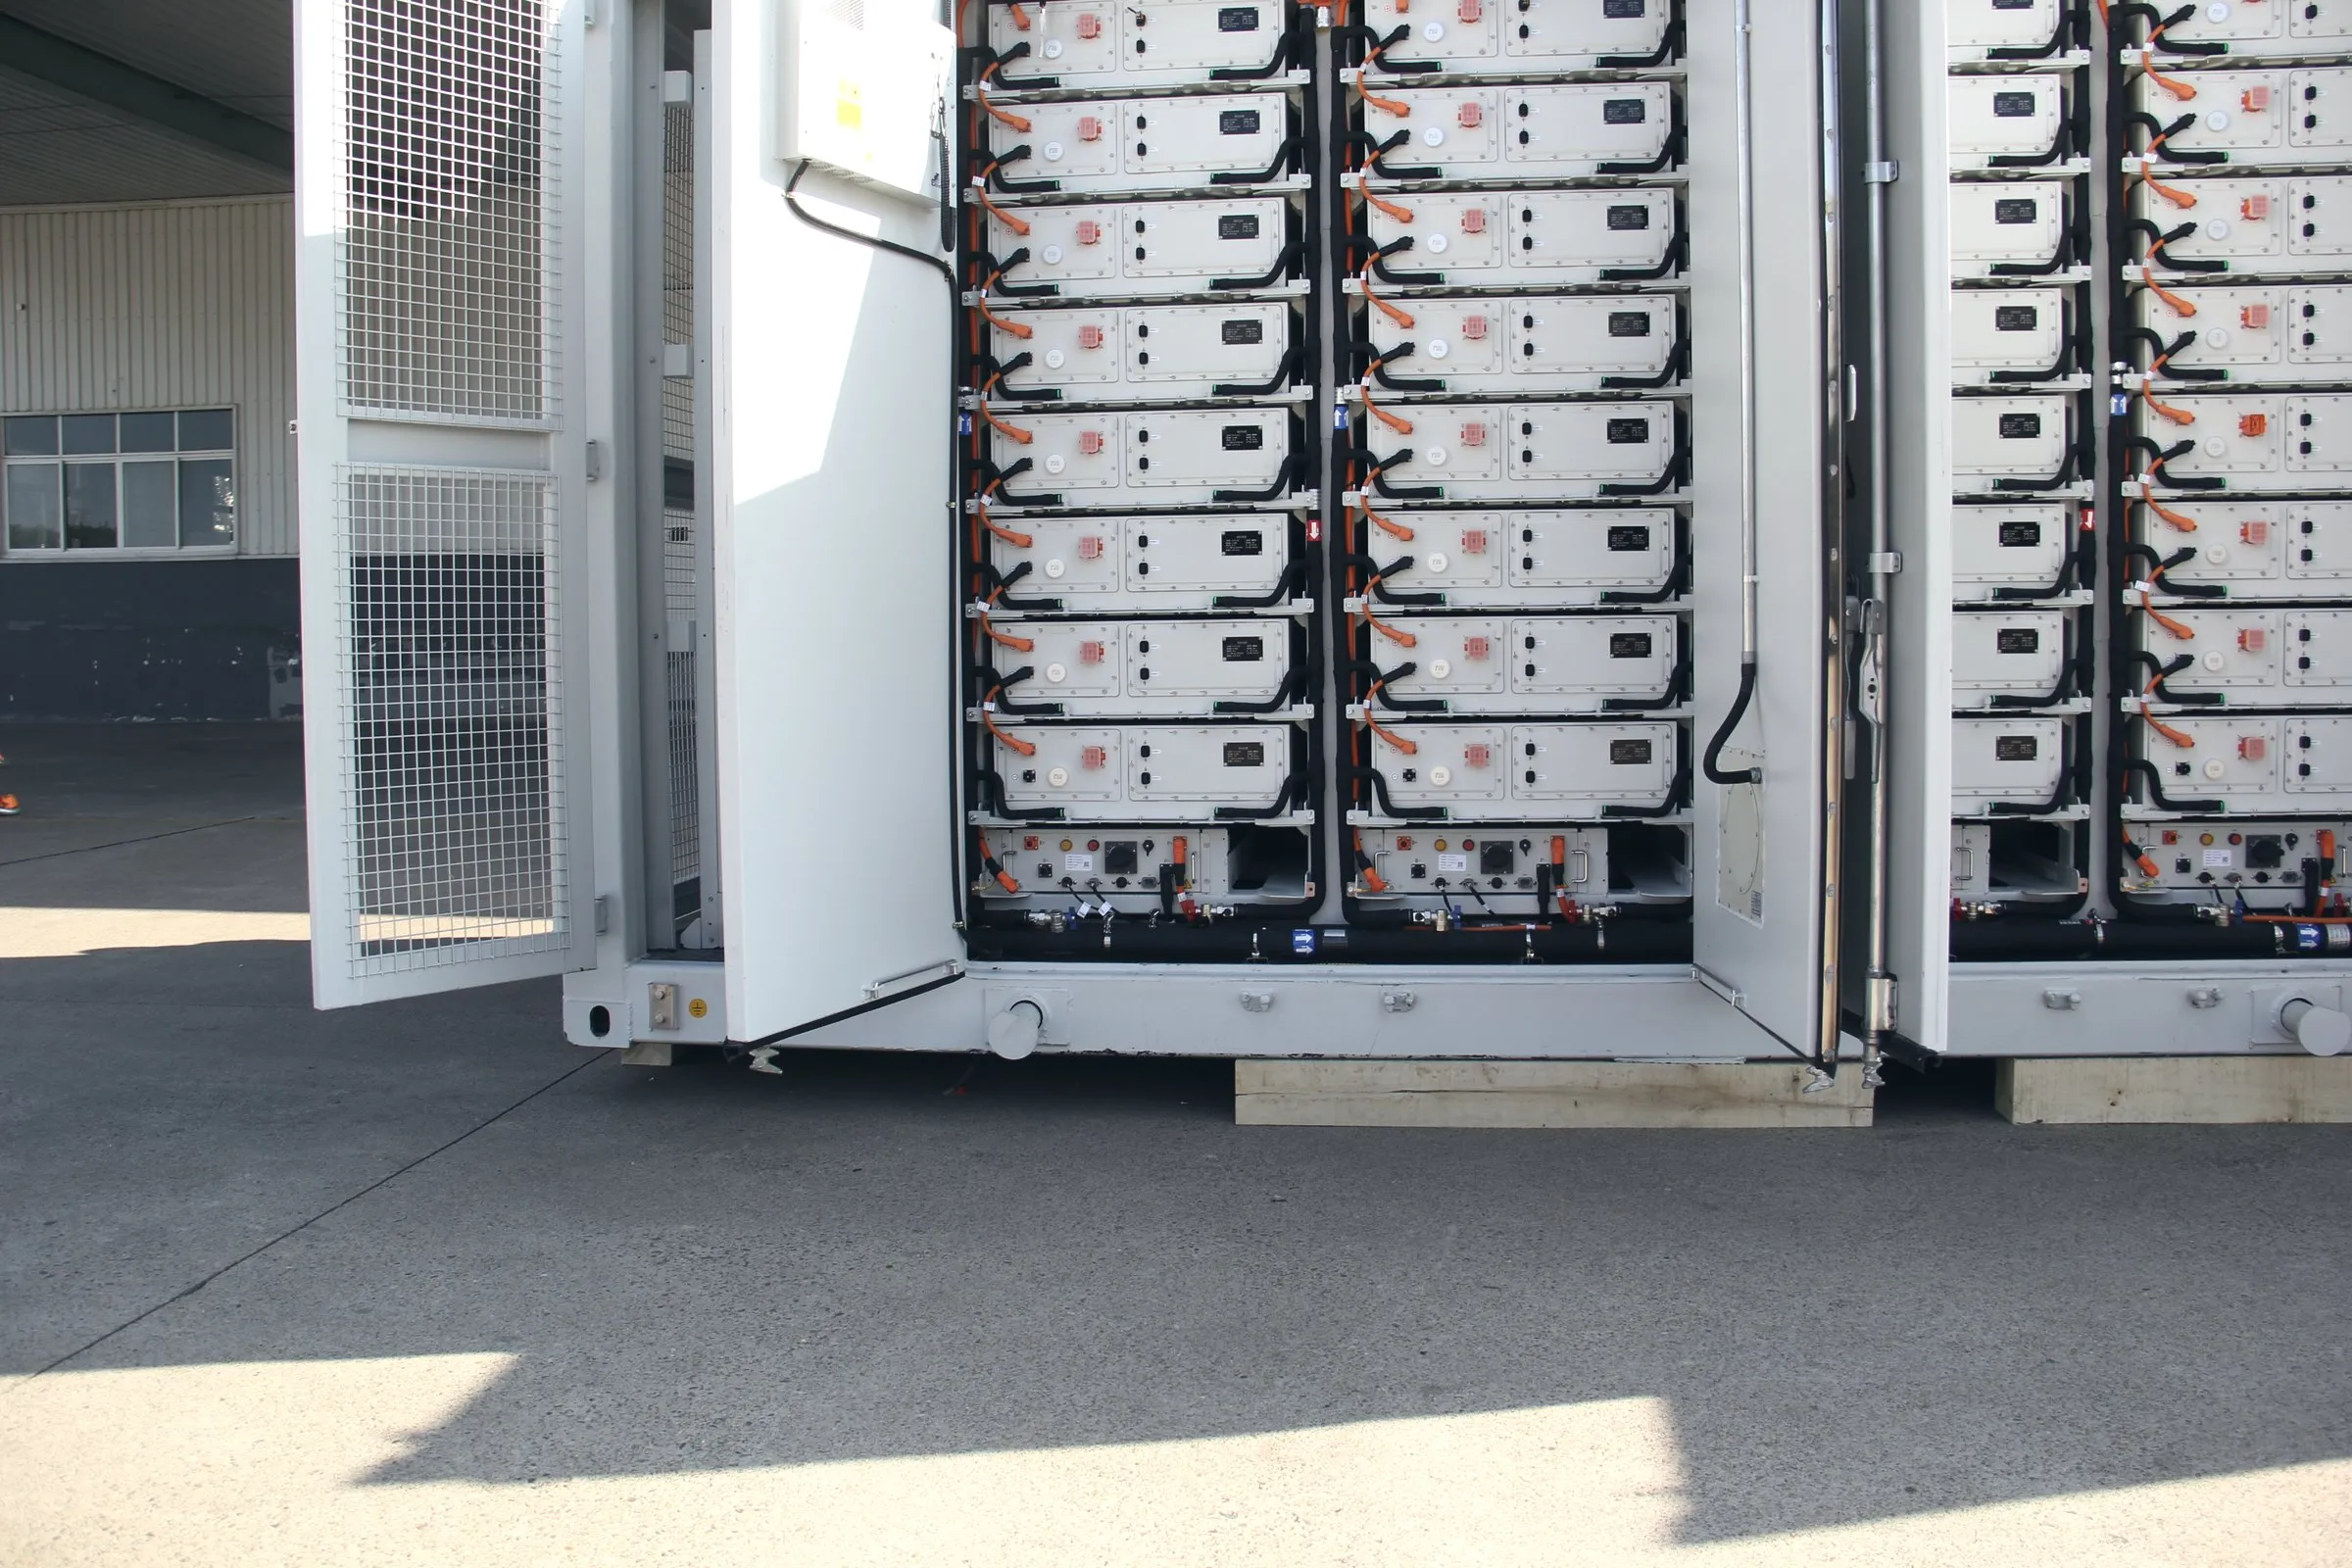
Integración de racks
Los packs se conectan en serie dentro del rack junto a la caja de control de alta tensión: contactores, fusibles, medida de corriente y el BMS de rack que coordina todos los packs.
- Par de apriete
- Polaridad
- Aislamiento de rack
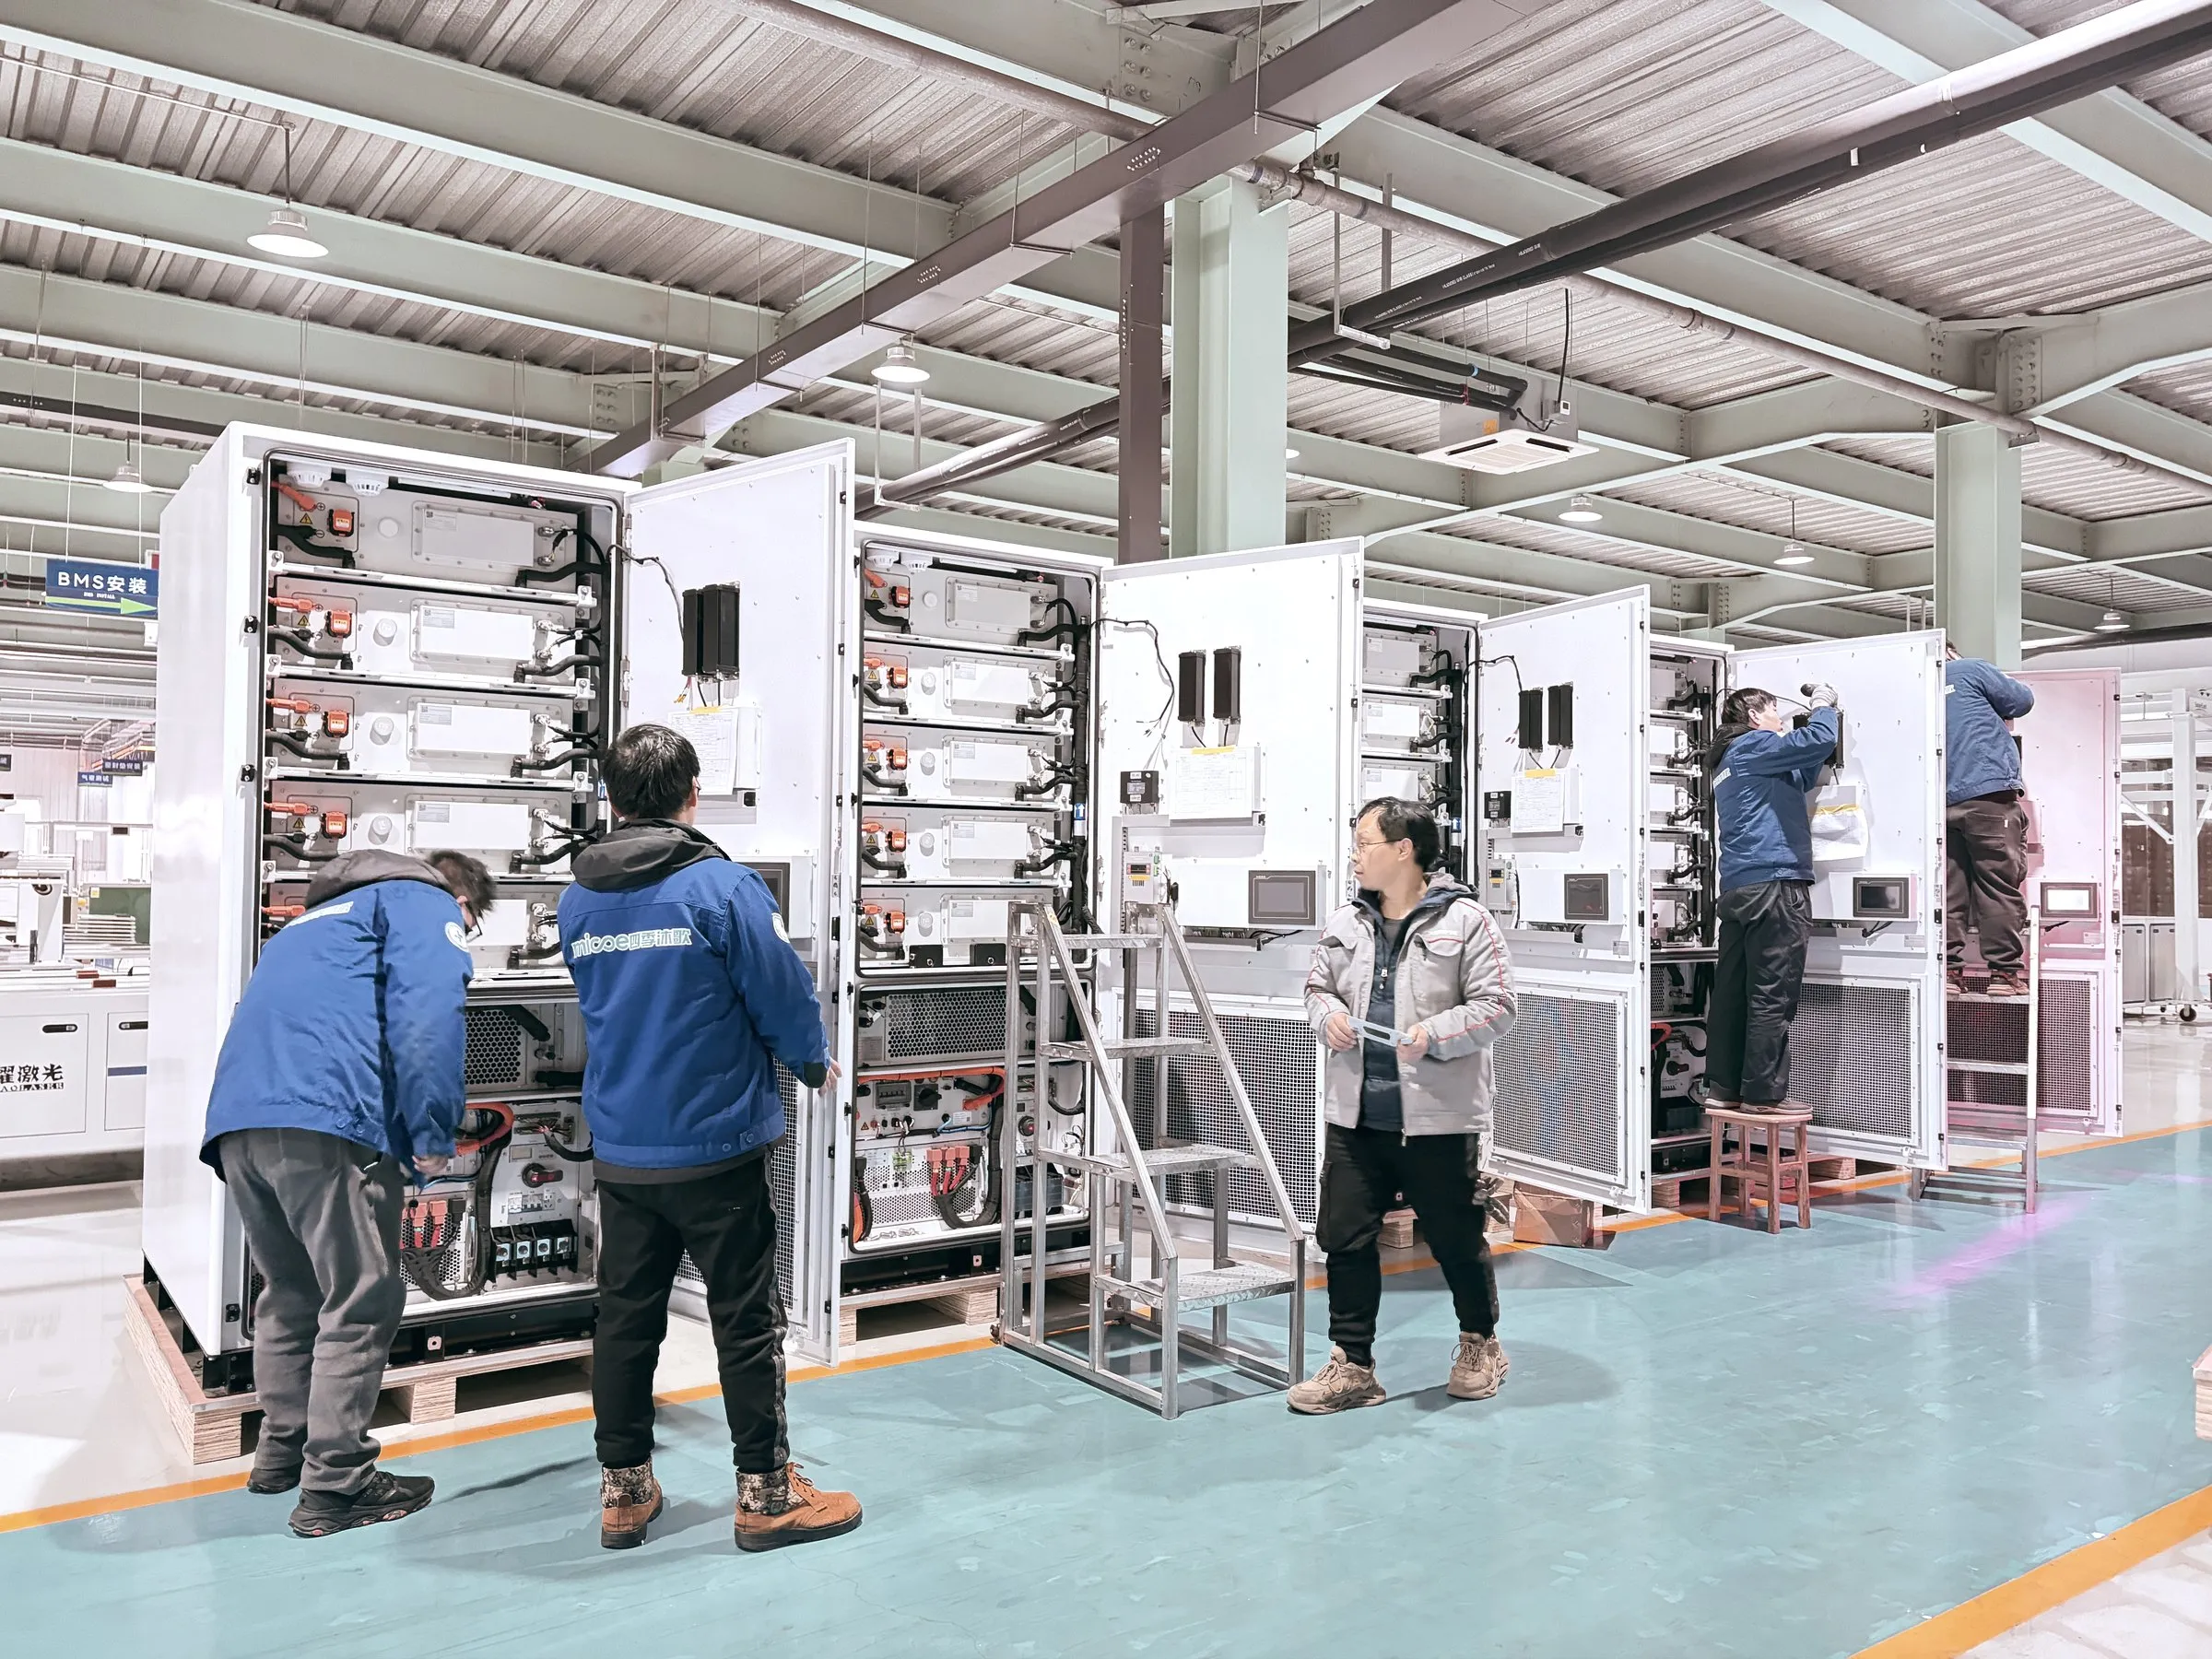 06
Etapa 06
Ensayos de funcionamiento y calidad
Cada rack y cada sistema se prueba en funcionamiento: comunicaciones BMS, PCS y EMS, disparo de protecciones y alarmas, y ciclos de carga y descarga para verificar capacidad y equilibrado.
- Comunicaciones
- Protecciones
- Ciclado
- Burn-in
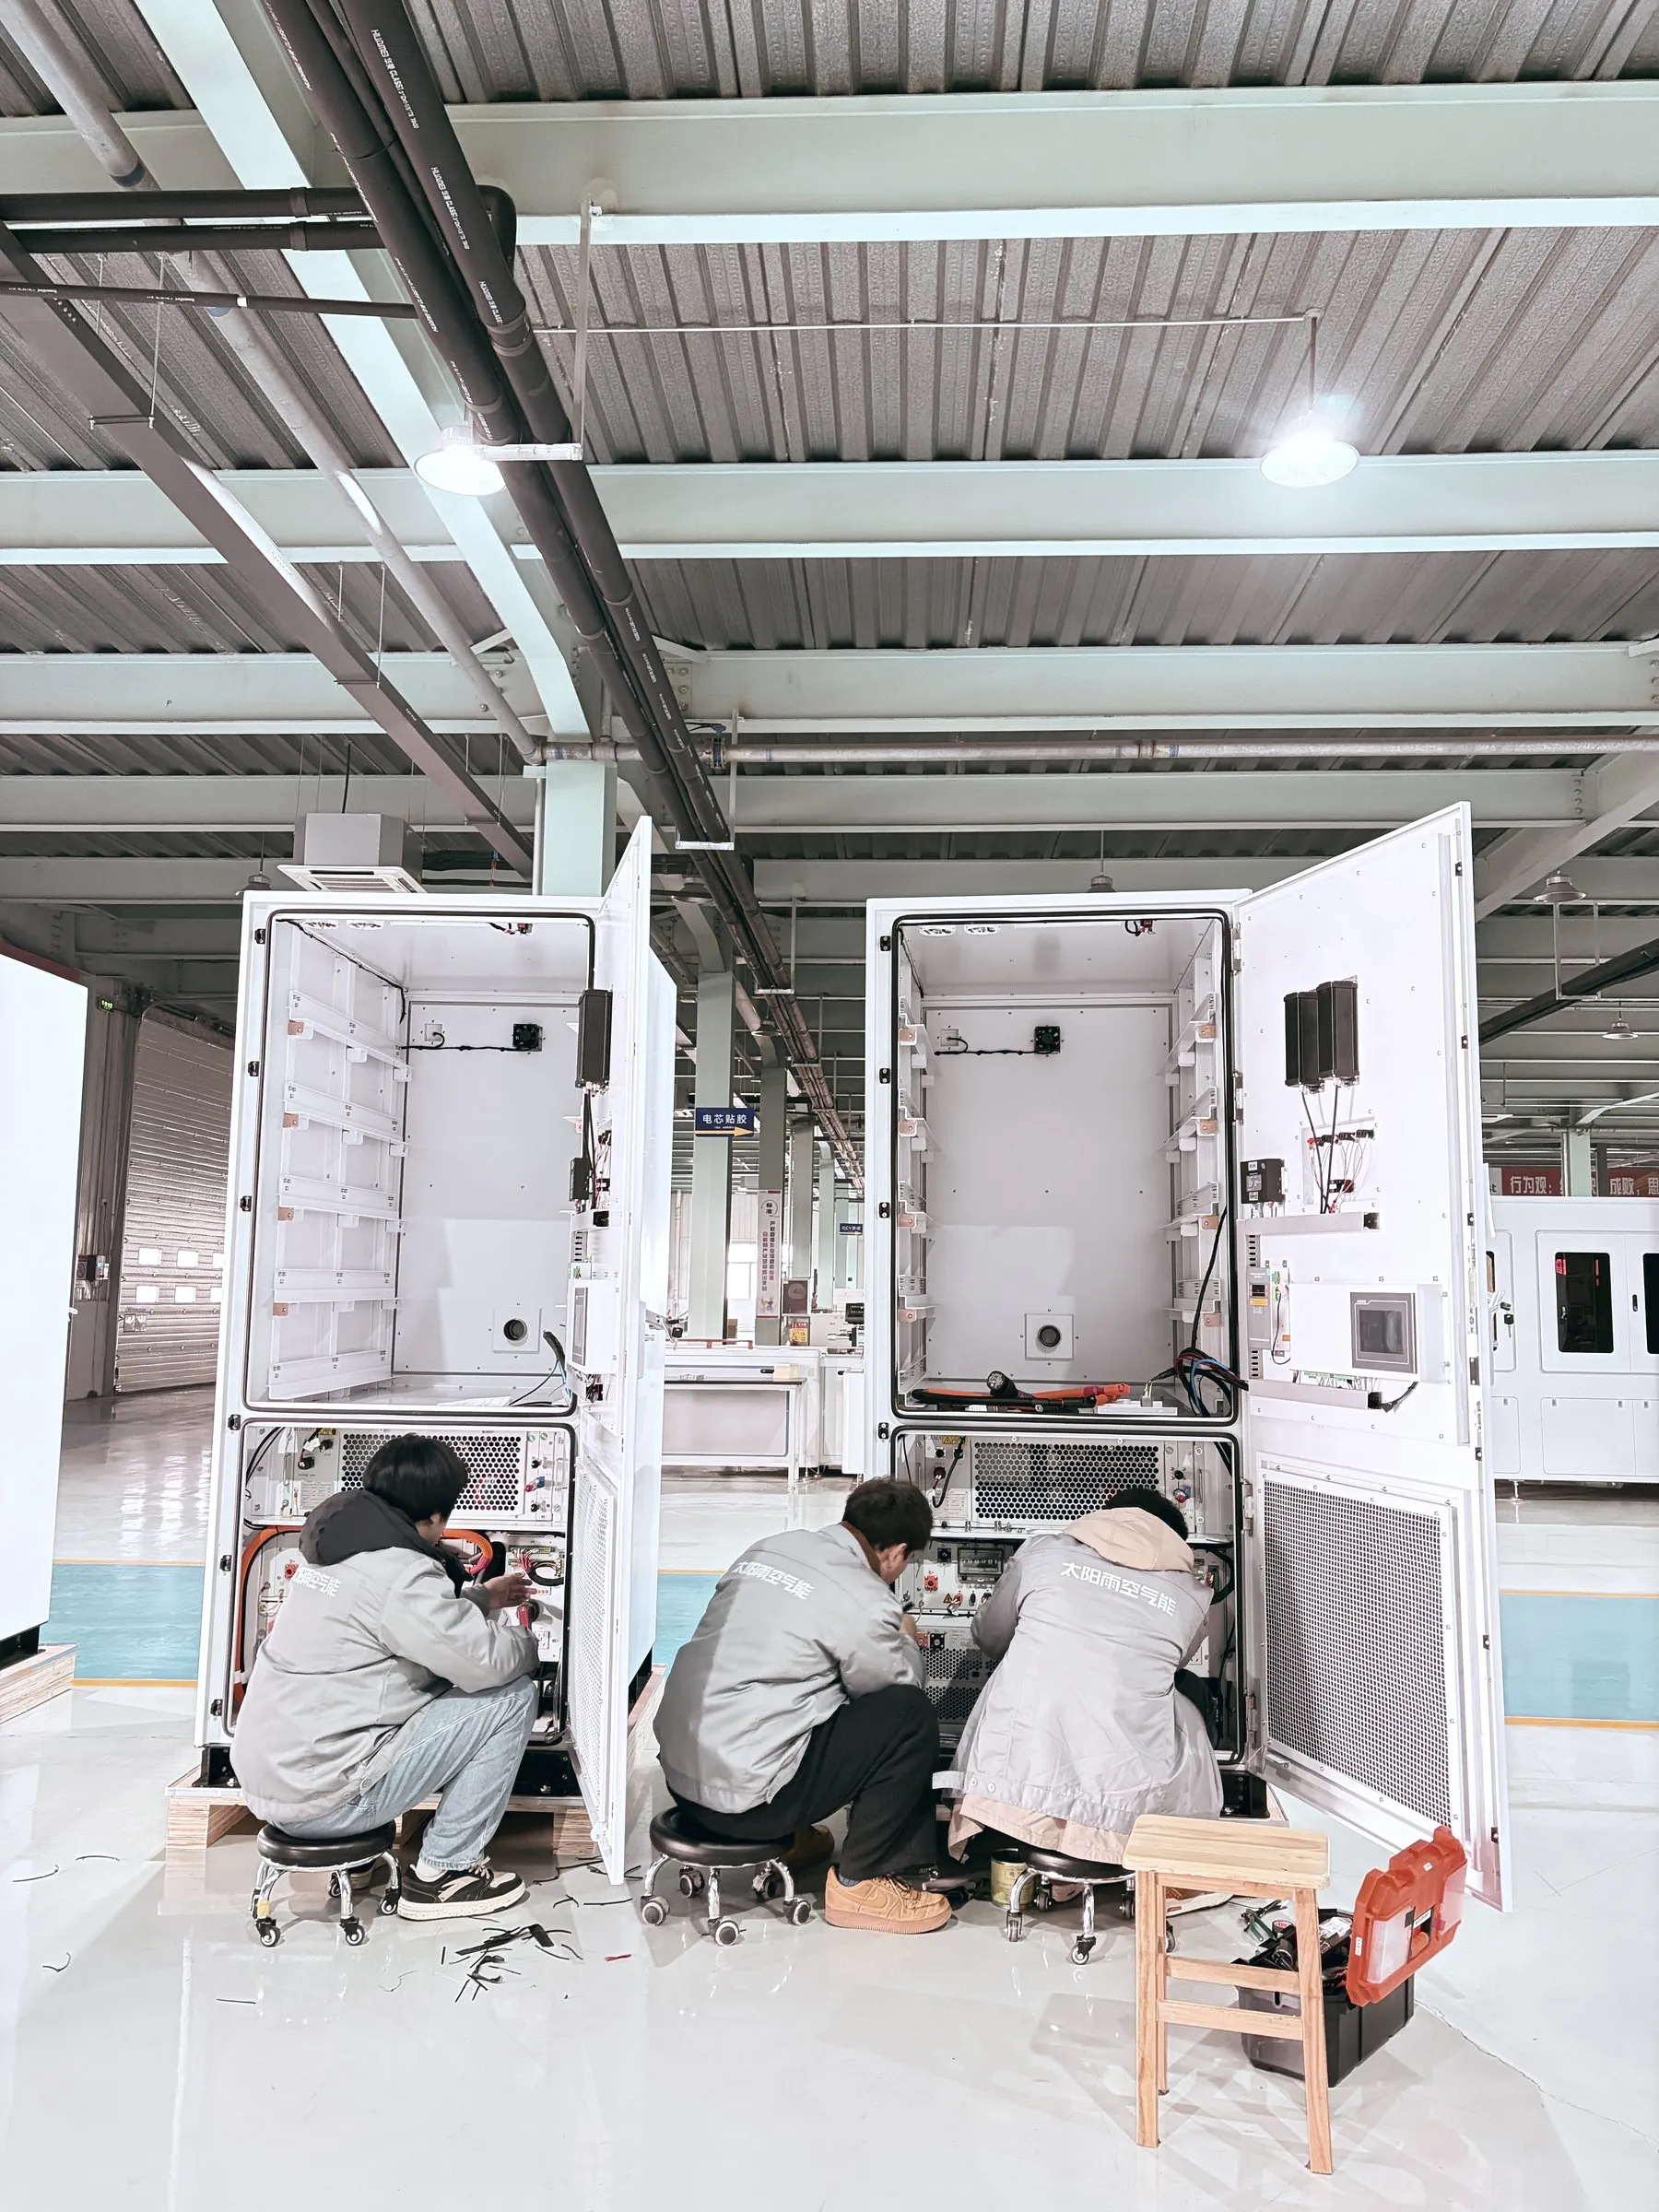 07
Etapa 07
Montaje final del BESS
Integramos la conversión de potencia, los cuadros de protección, la refrigeración, la detección y extinción de incendios y nuestro EMS. El sistema completo pasa sus pruebas de aceptación en fábrica (FAT).
- PCS
- Protecciones
- Extinción
- EMS
- FAT
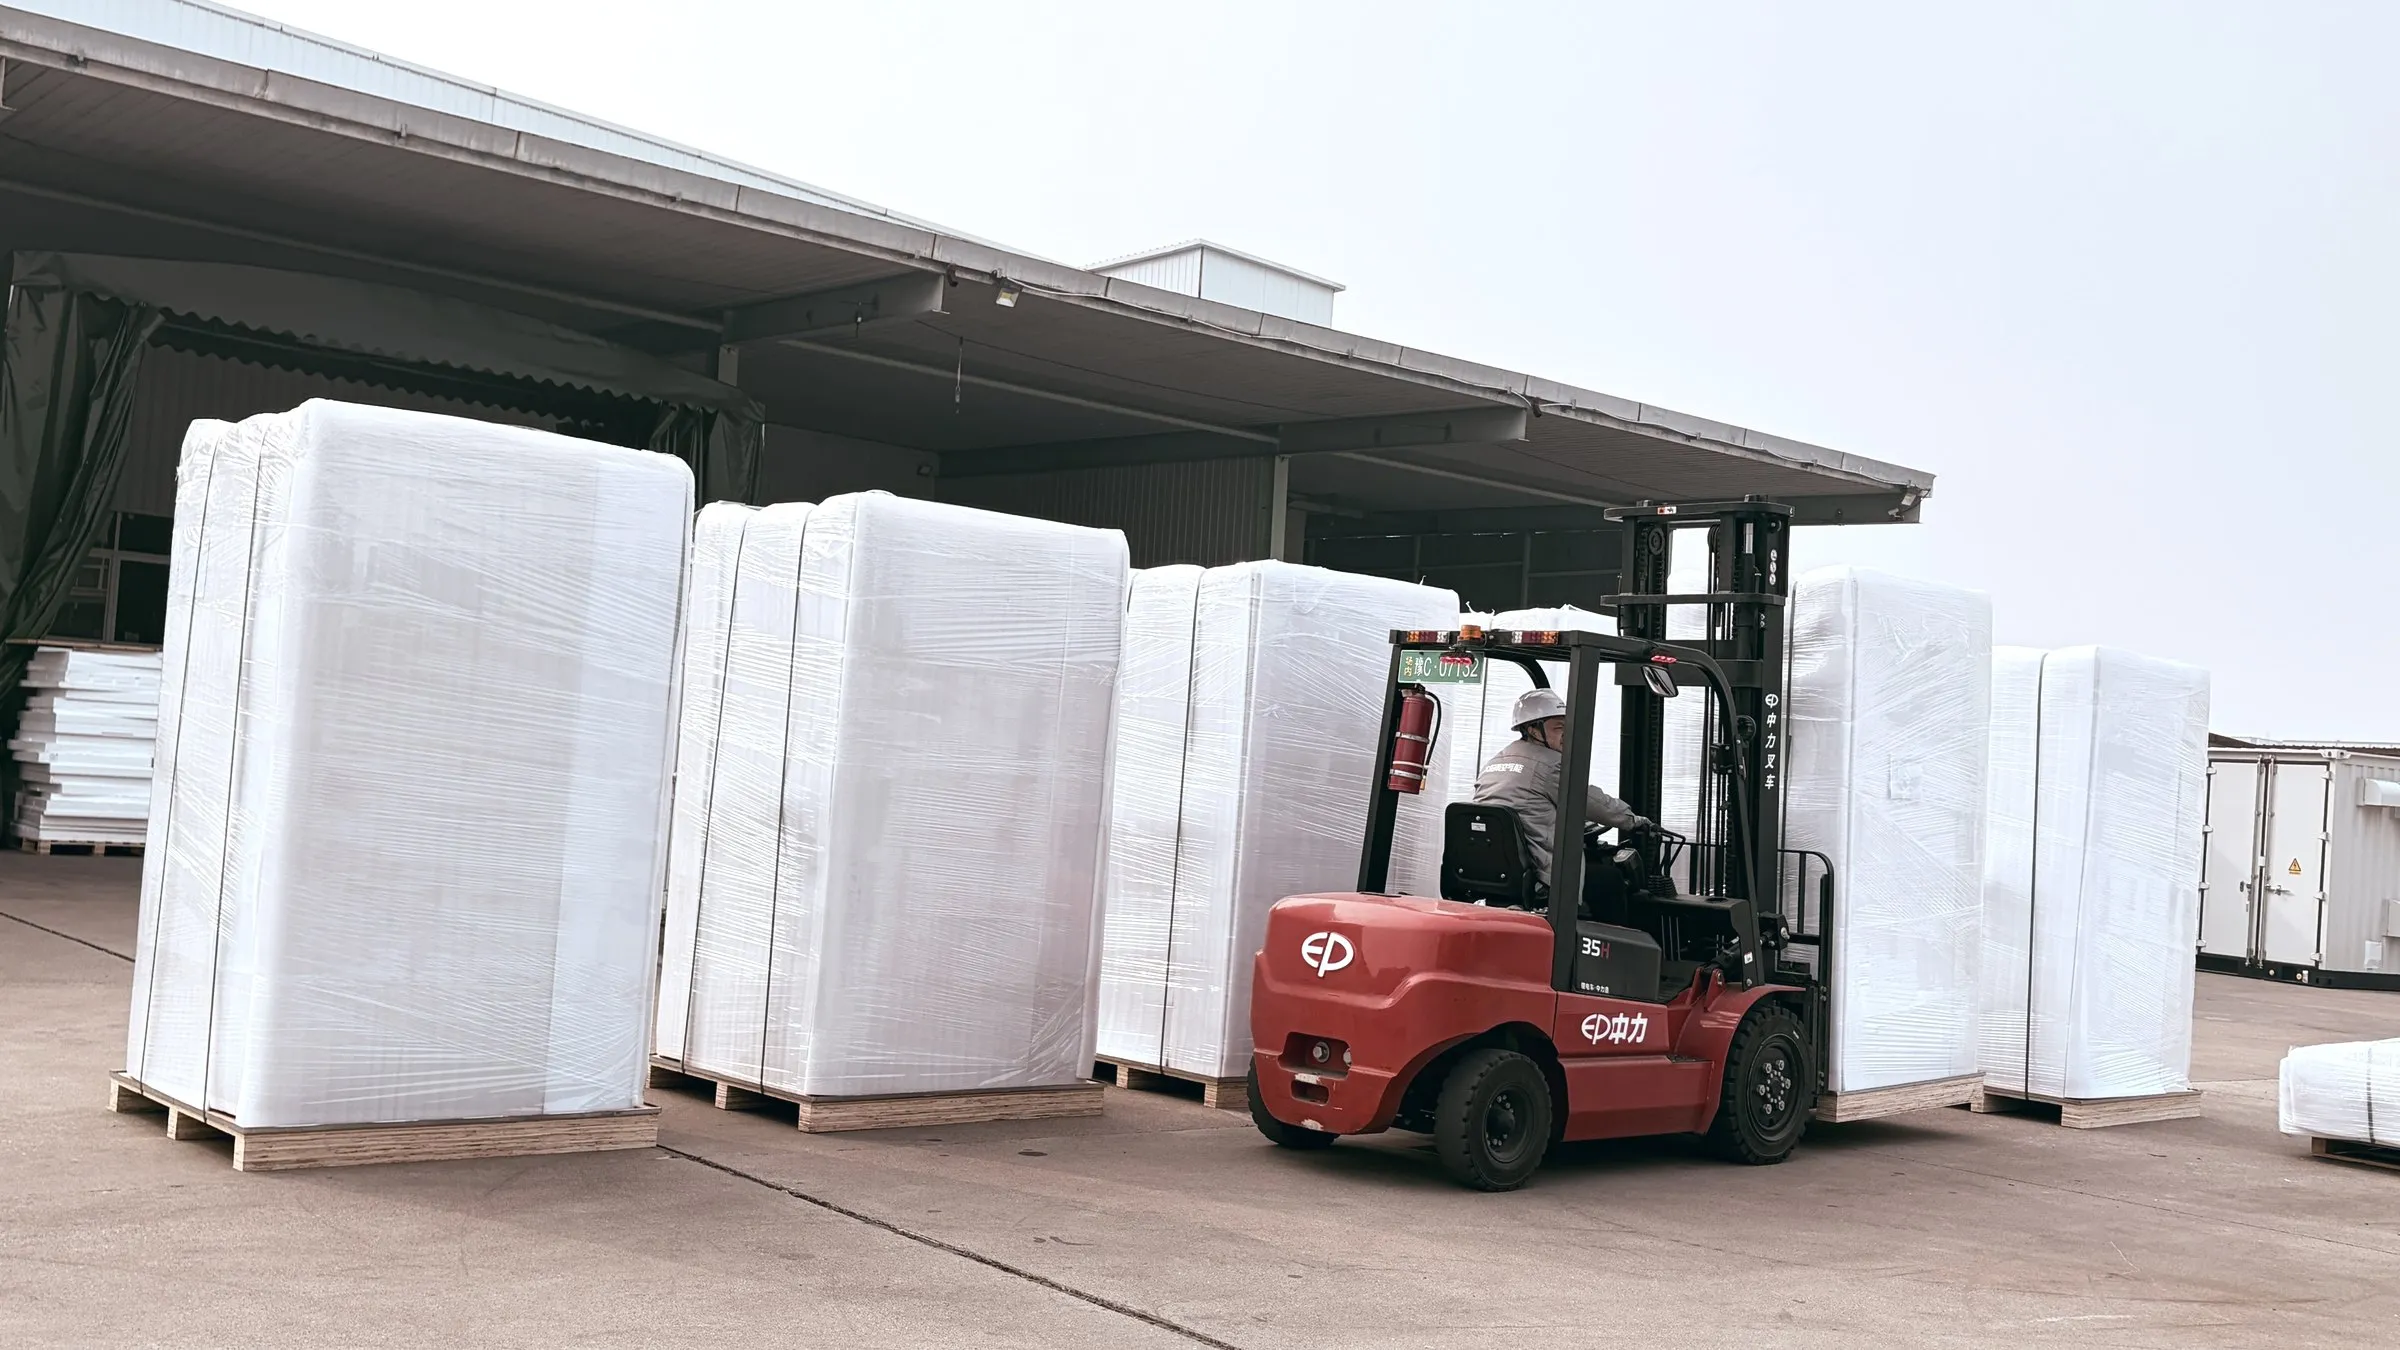 08
Etapa 08
Embalaje y expedición
El equipo sale embalado para transporte marítimo o por carretera, con la documentación de mercancía peligrosa de clase 9 y el dossier de calidad con la trazabilidad de cada ensayo.
- UN 38.3
- Clase 9
- Dossier de calidad
Líneas de producción
Cinco niveles de integración, de la celda al contenedor.
Cada nivel es producto terminado y, a la vez, el punto de partida del siguiente. Por eso podemos suministrar desde celdas para un proyecto especial hasta contenedores de varios MWh.
- 01
Celdas
LFP 280 – 587 Ah
Recepción, inspección y control de celdas LFP, con trazabilidad por número de serie.
Ver gama - 02
Packs
11,5 – 46,6 kWh
LiqPack y AirPack: apilado, soldadura láser, BMU, cierre y ensayo de final de línea.
Ver gama - 03
Racks
172,8 – 372,7 kWh
LiqRack y AirRack: packs en serie con caja de alta tensión y BMS de rack.
Ver gama - 04
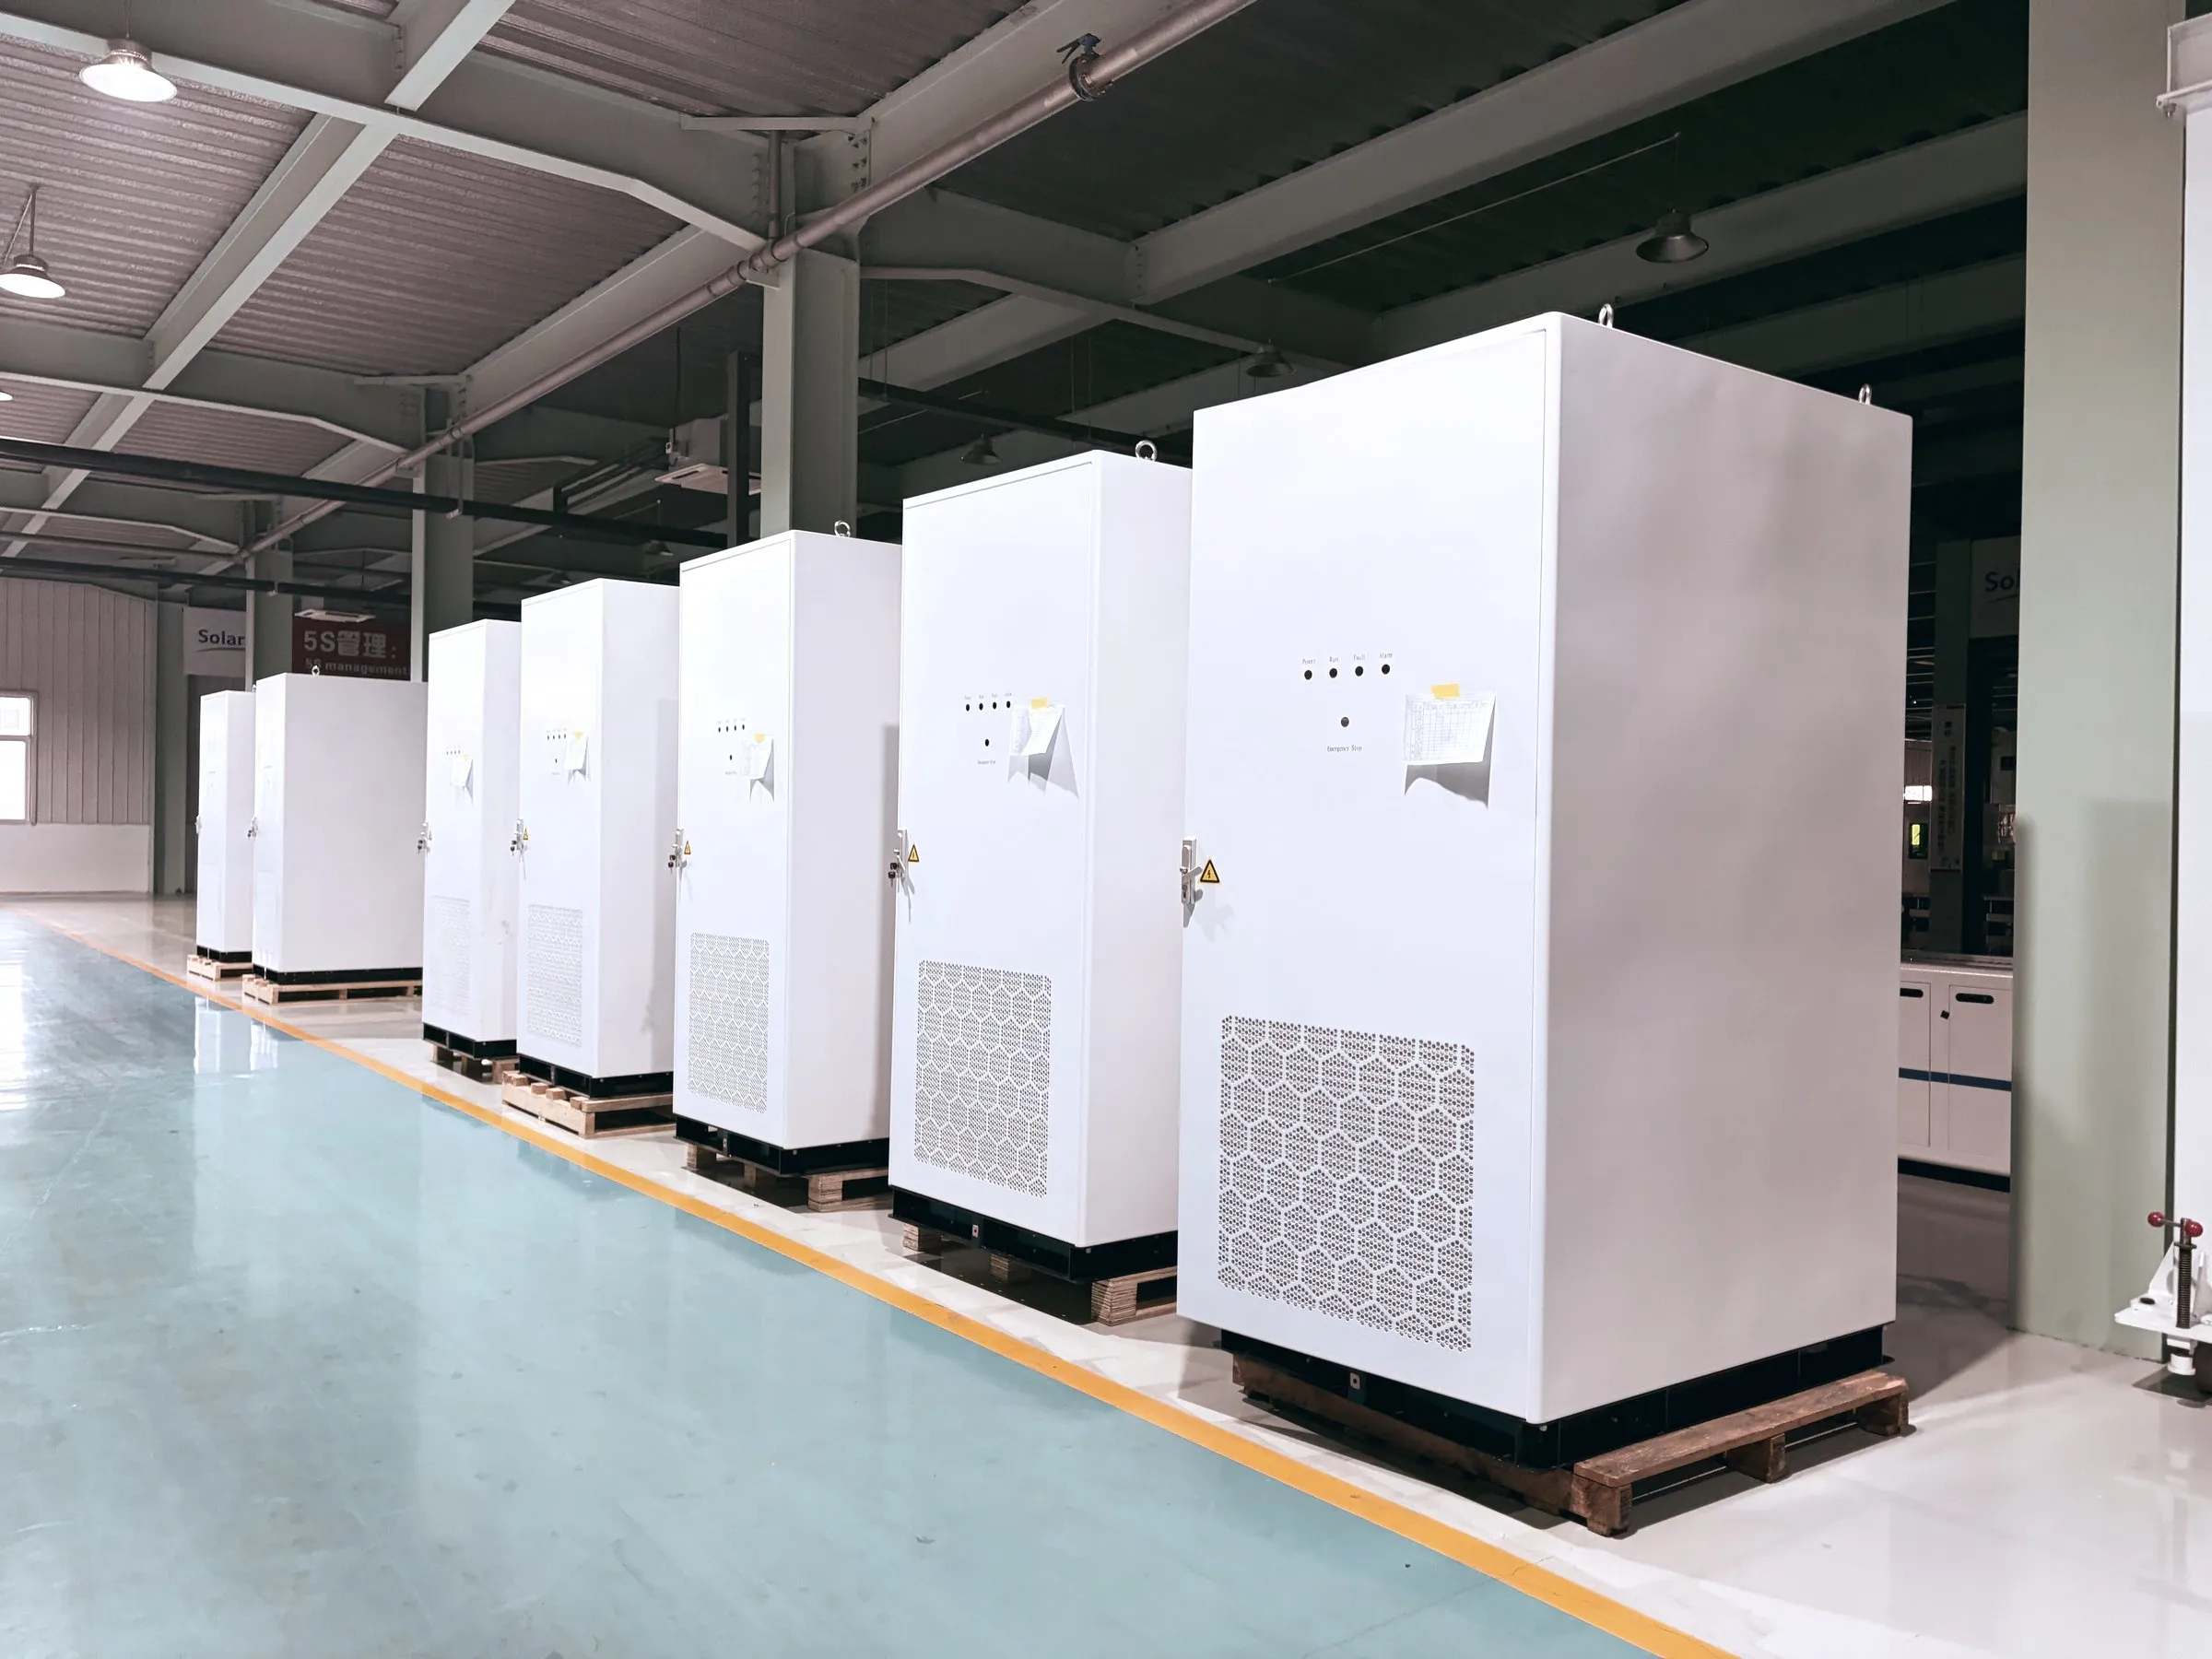
Cabinets y all-in-one
112 – 522 kWh
Cabinets BK de 241 a 418 kWh y Power Pro de 112 a 522 kWh: batería, PCS, protecciones, refrigeración, extinción y EMS en un equipo.
Ver gama - 05
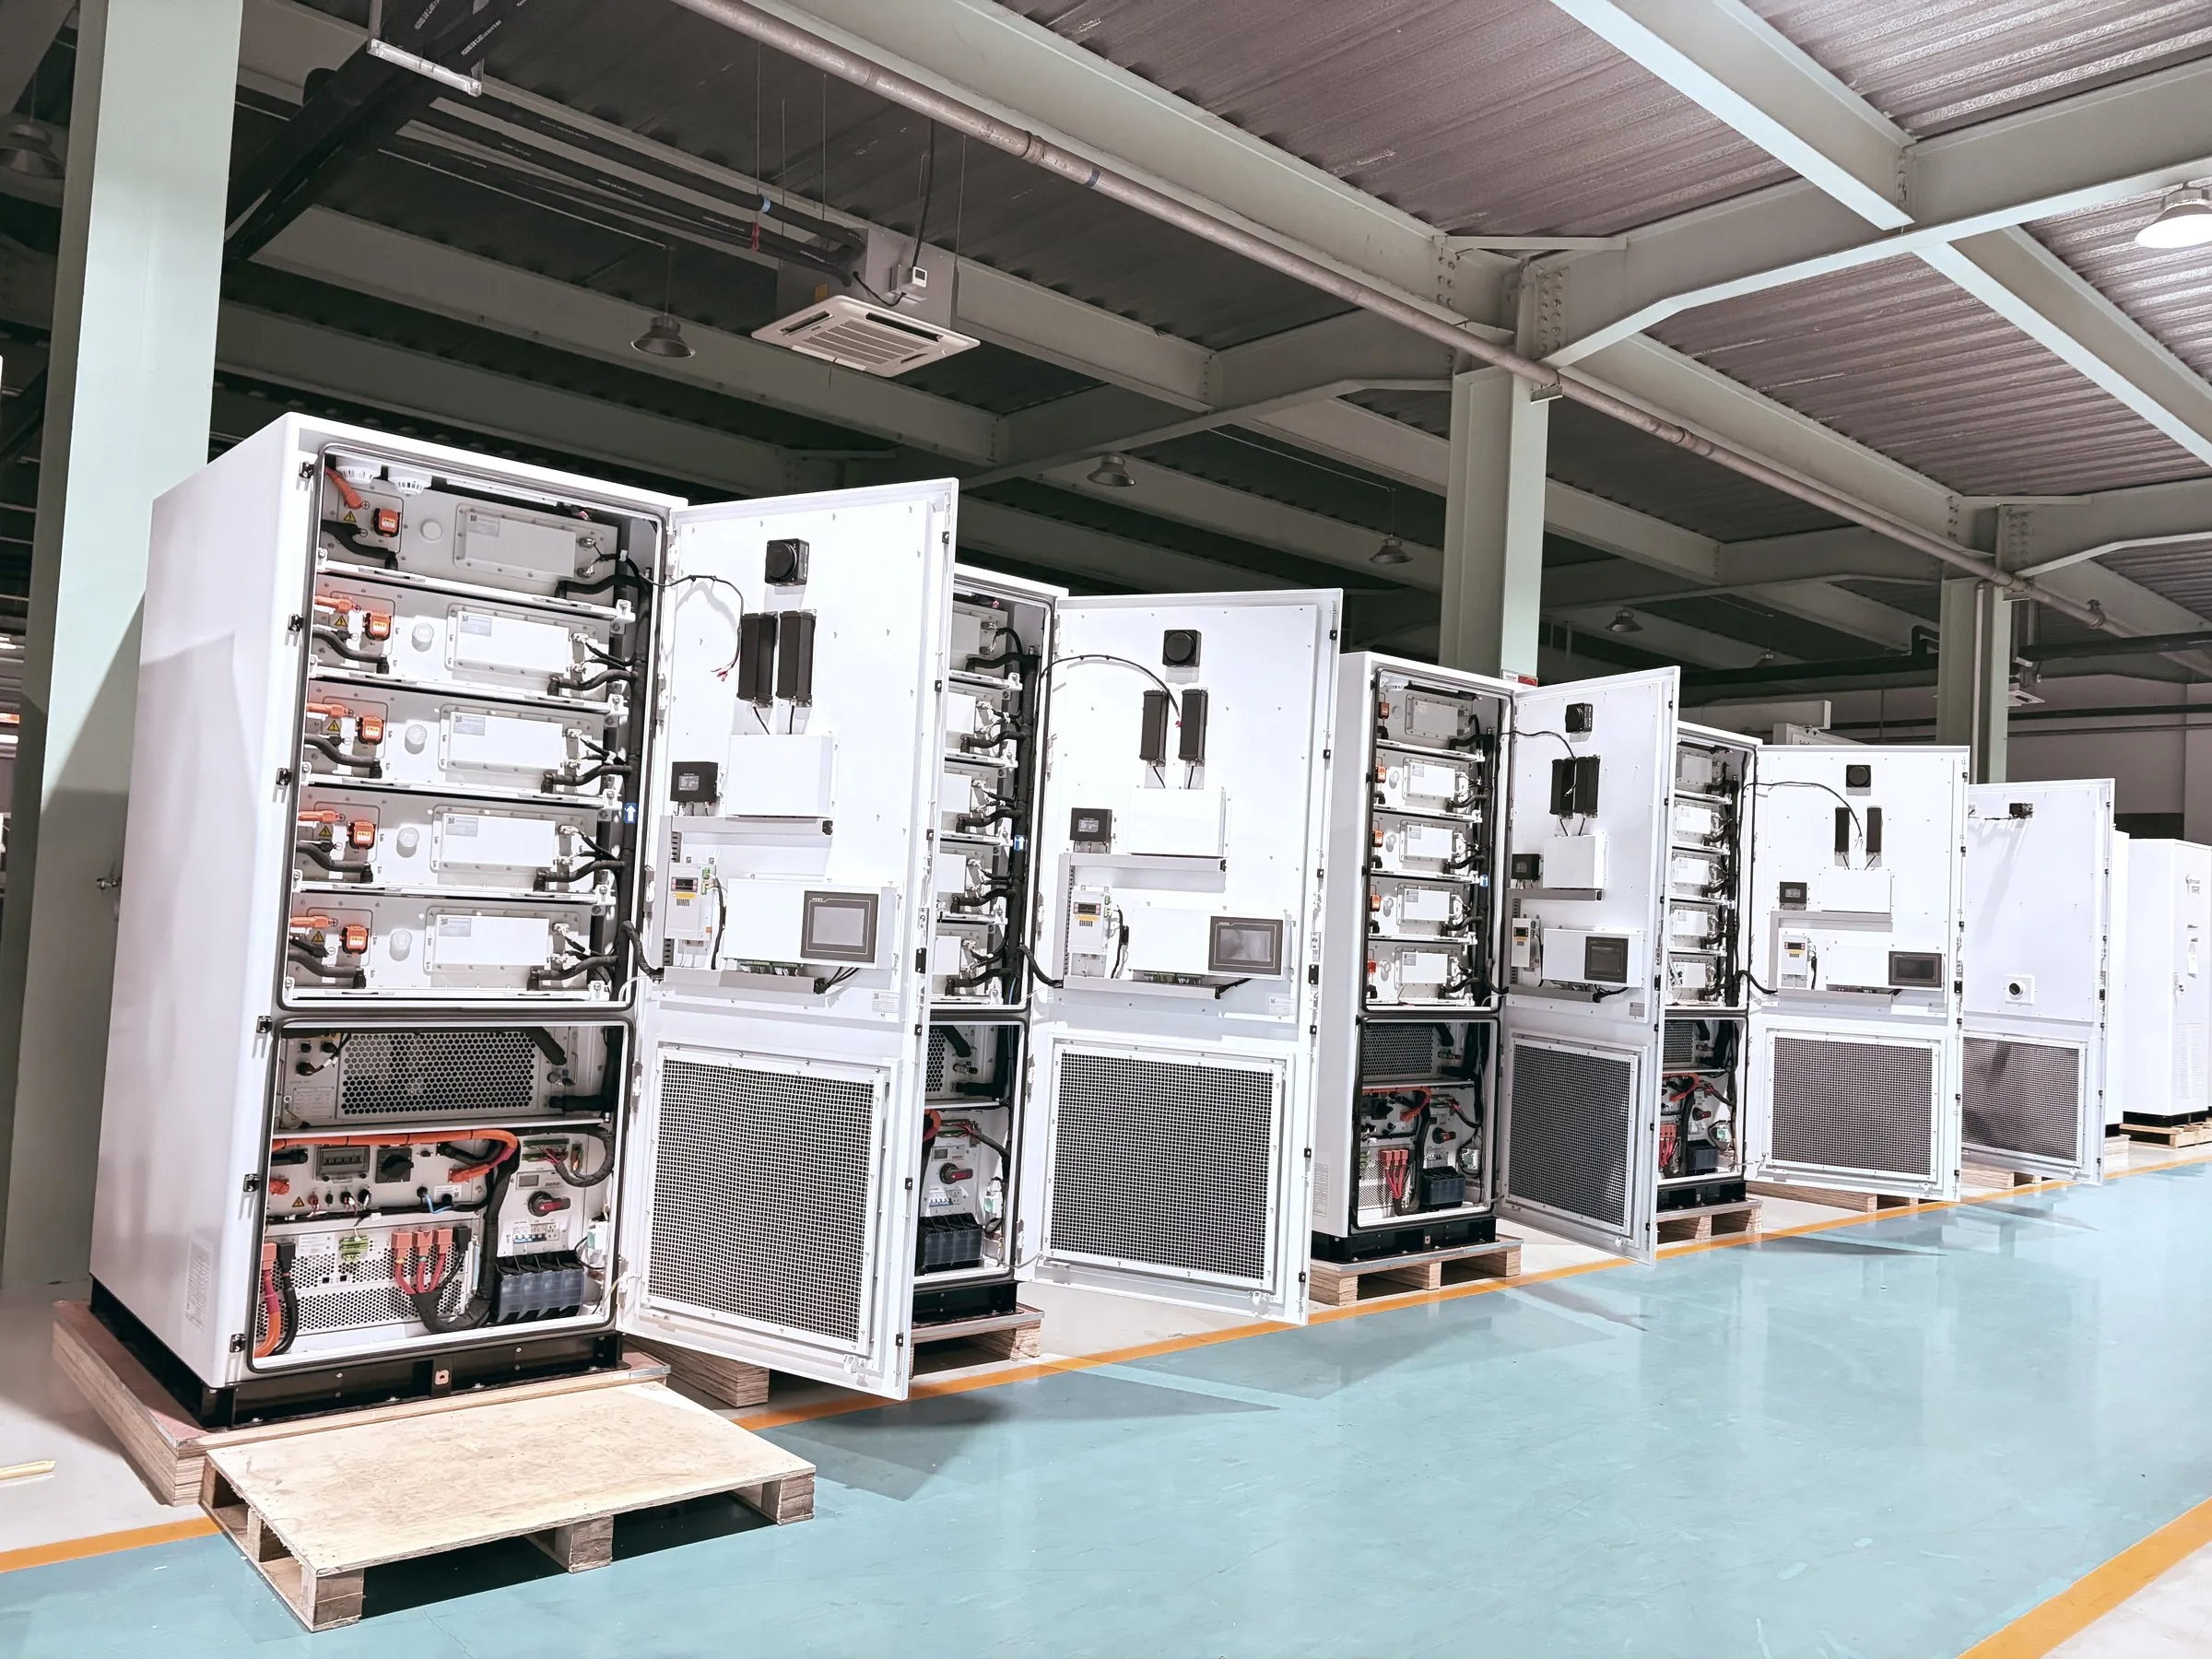
Contenedores
3,34 – 6,25 MWh
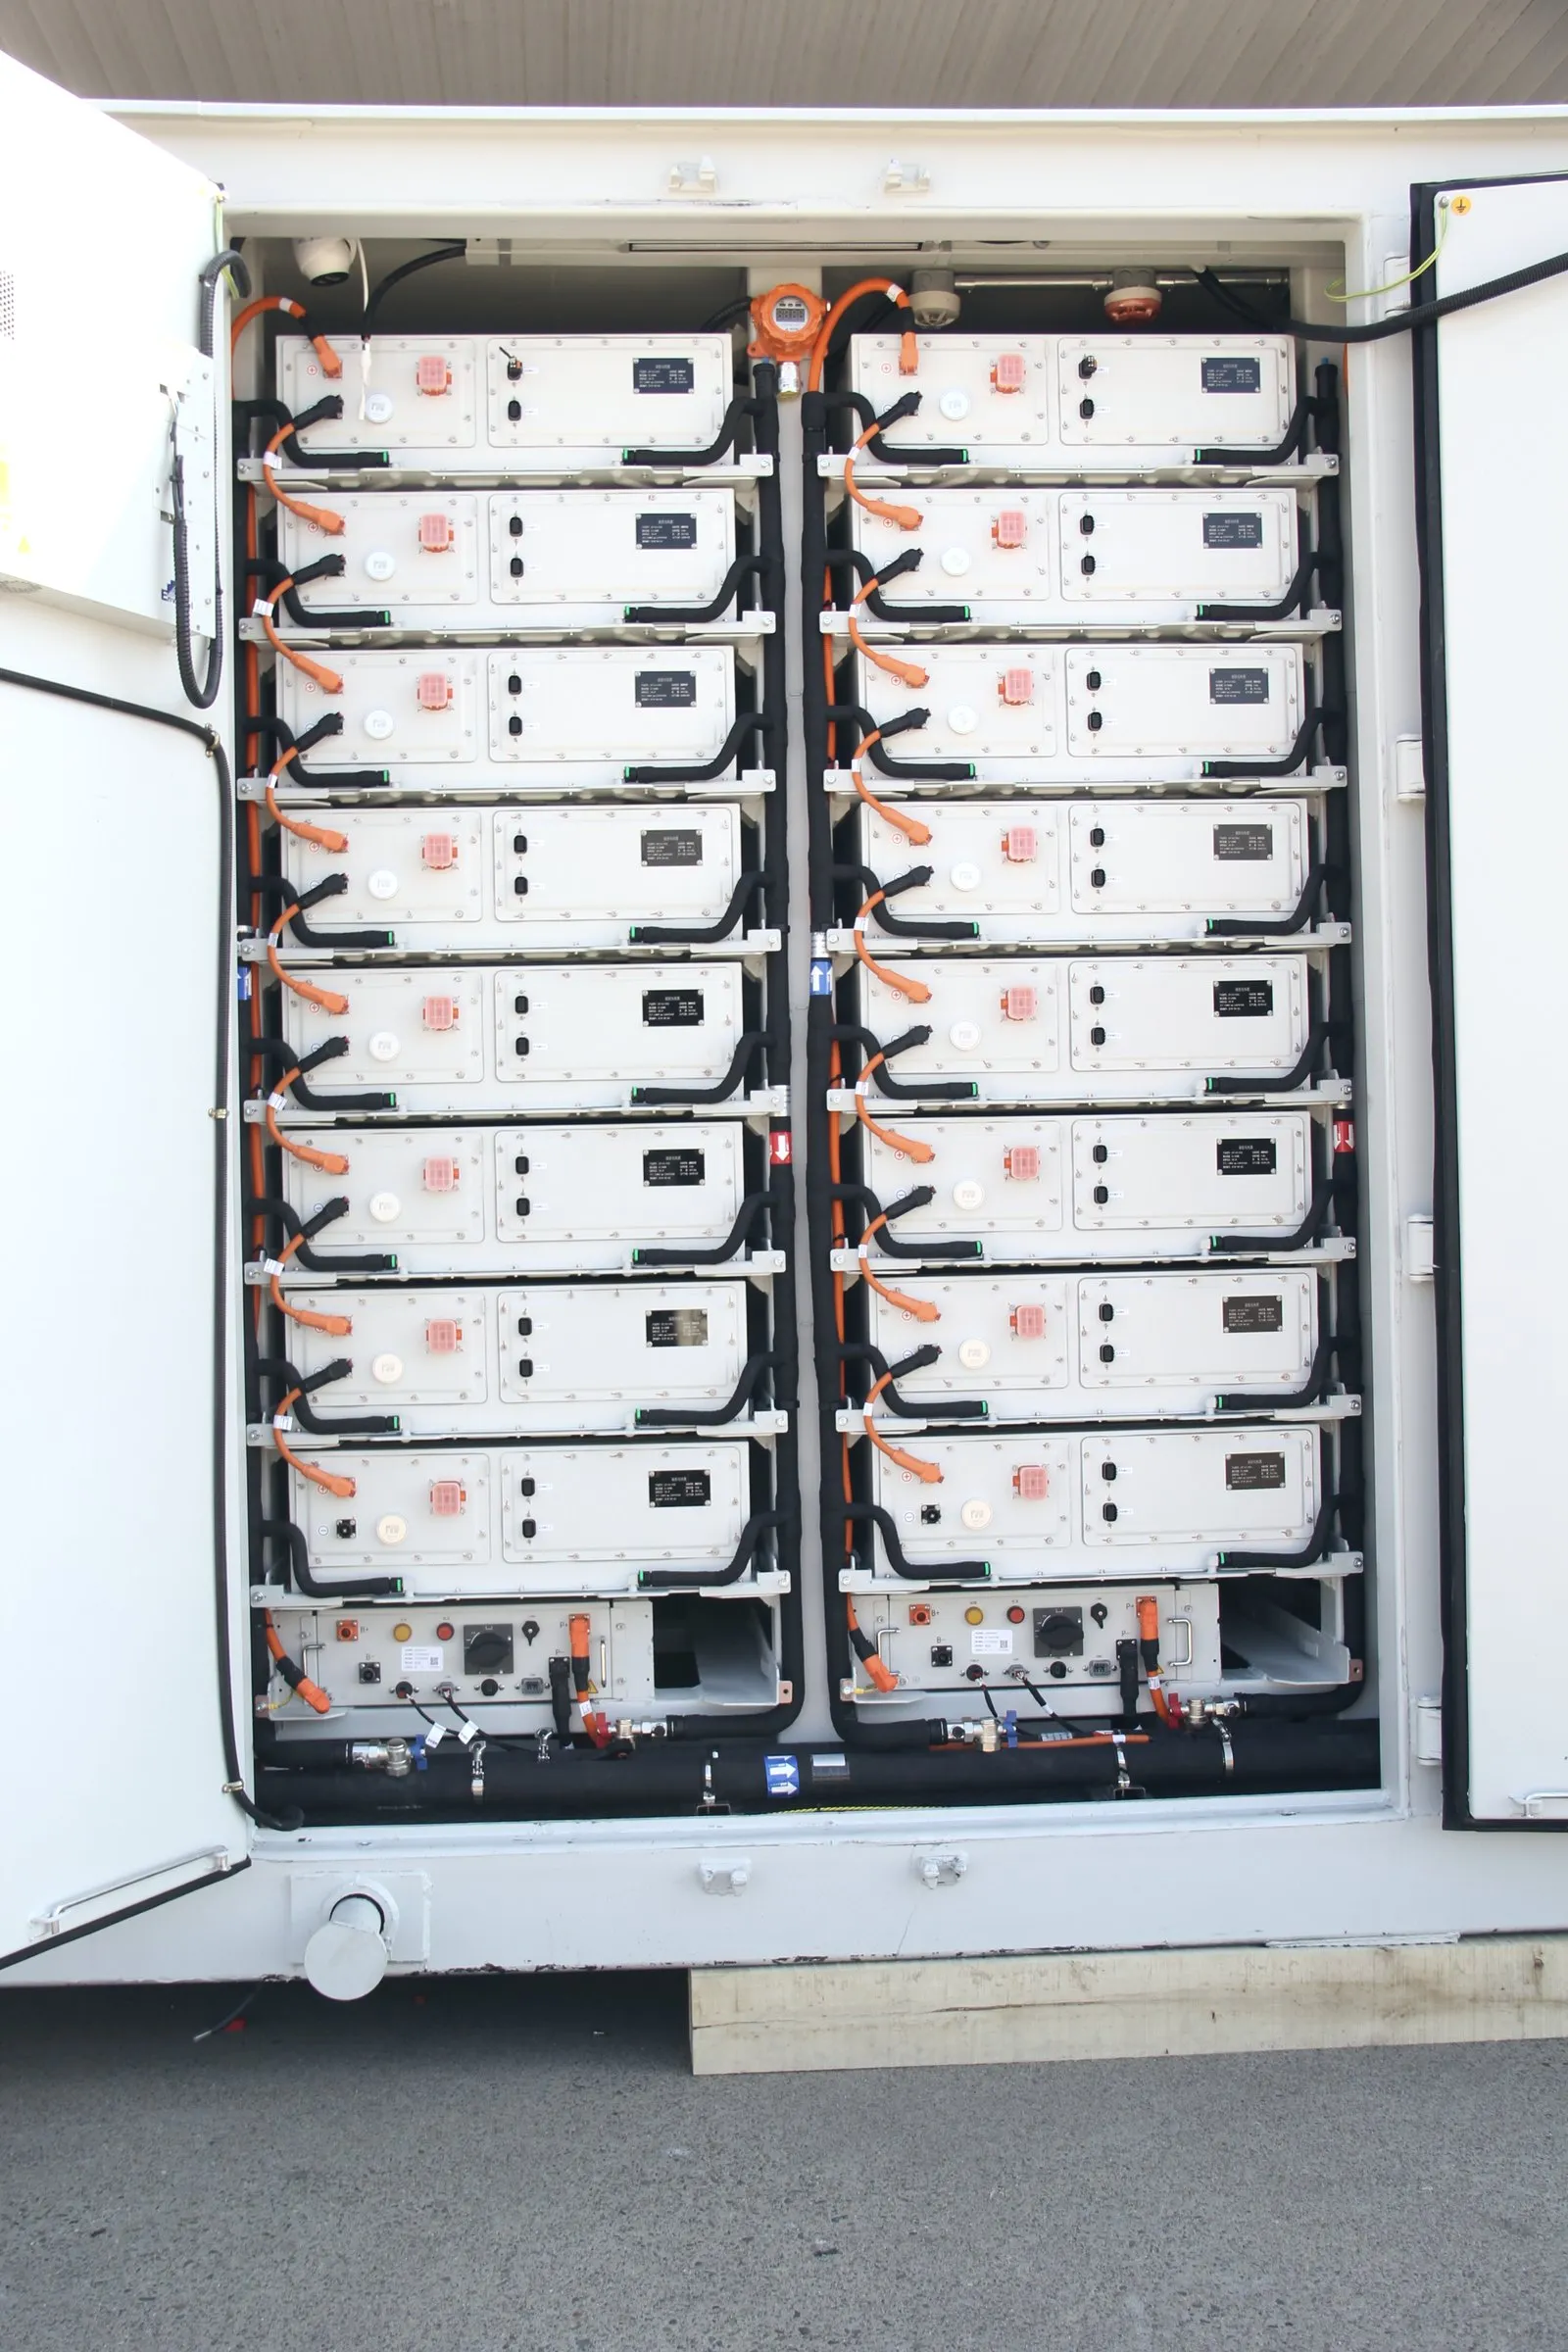
Powerbolt: racks, refrigeración líquida, climatización y extinción en contenedor de 20 pies.
Ver gama
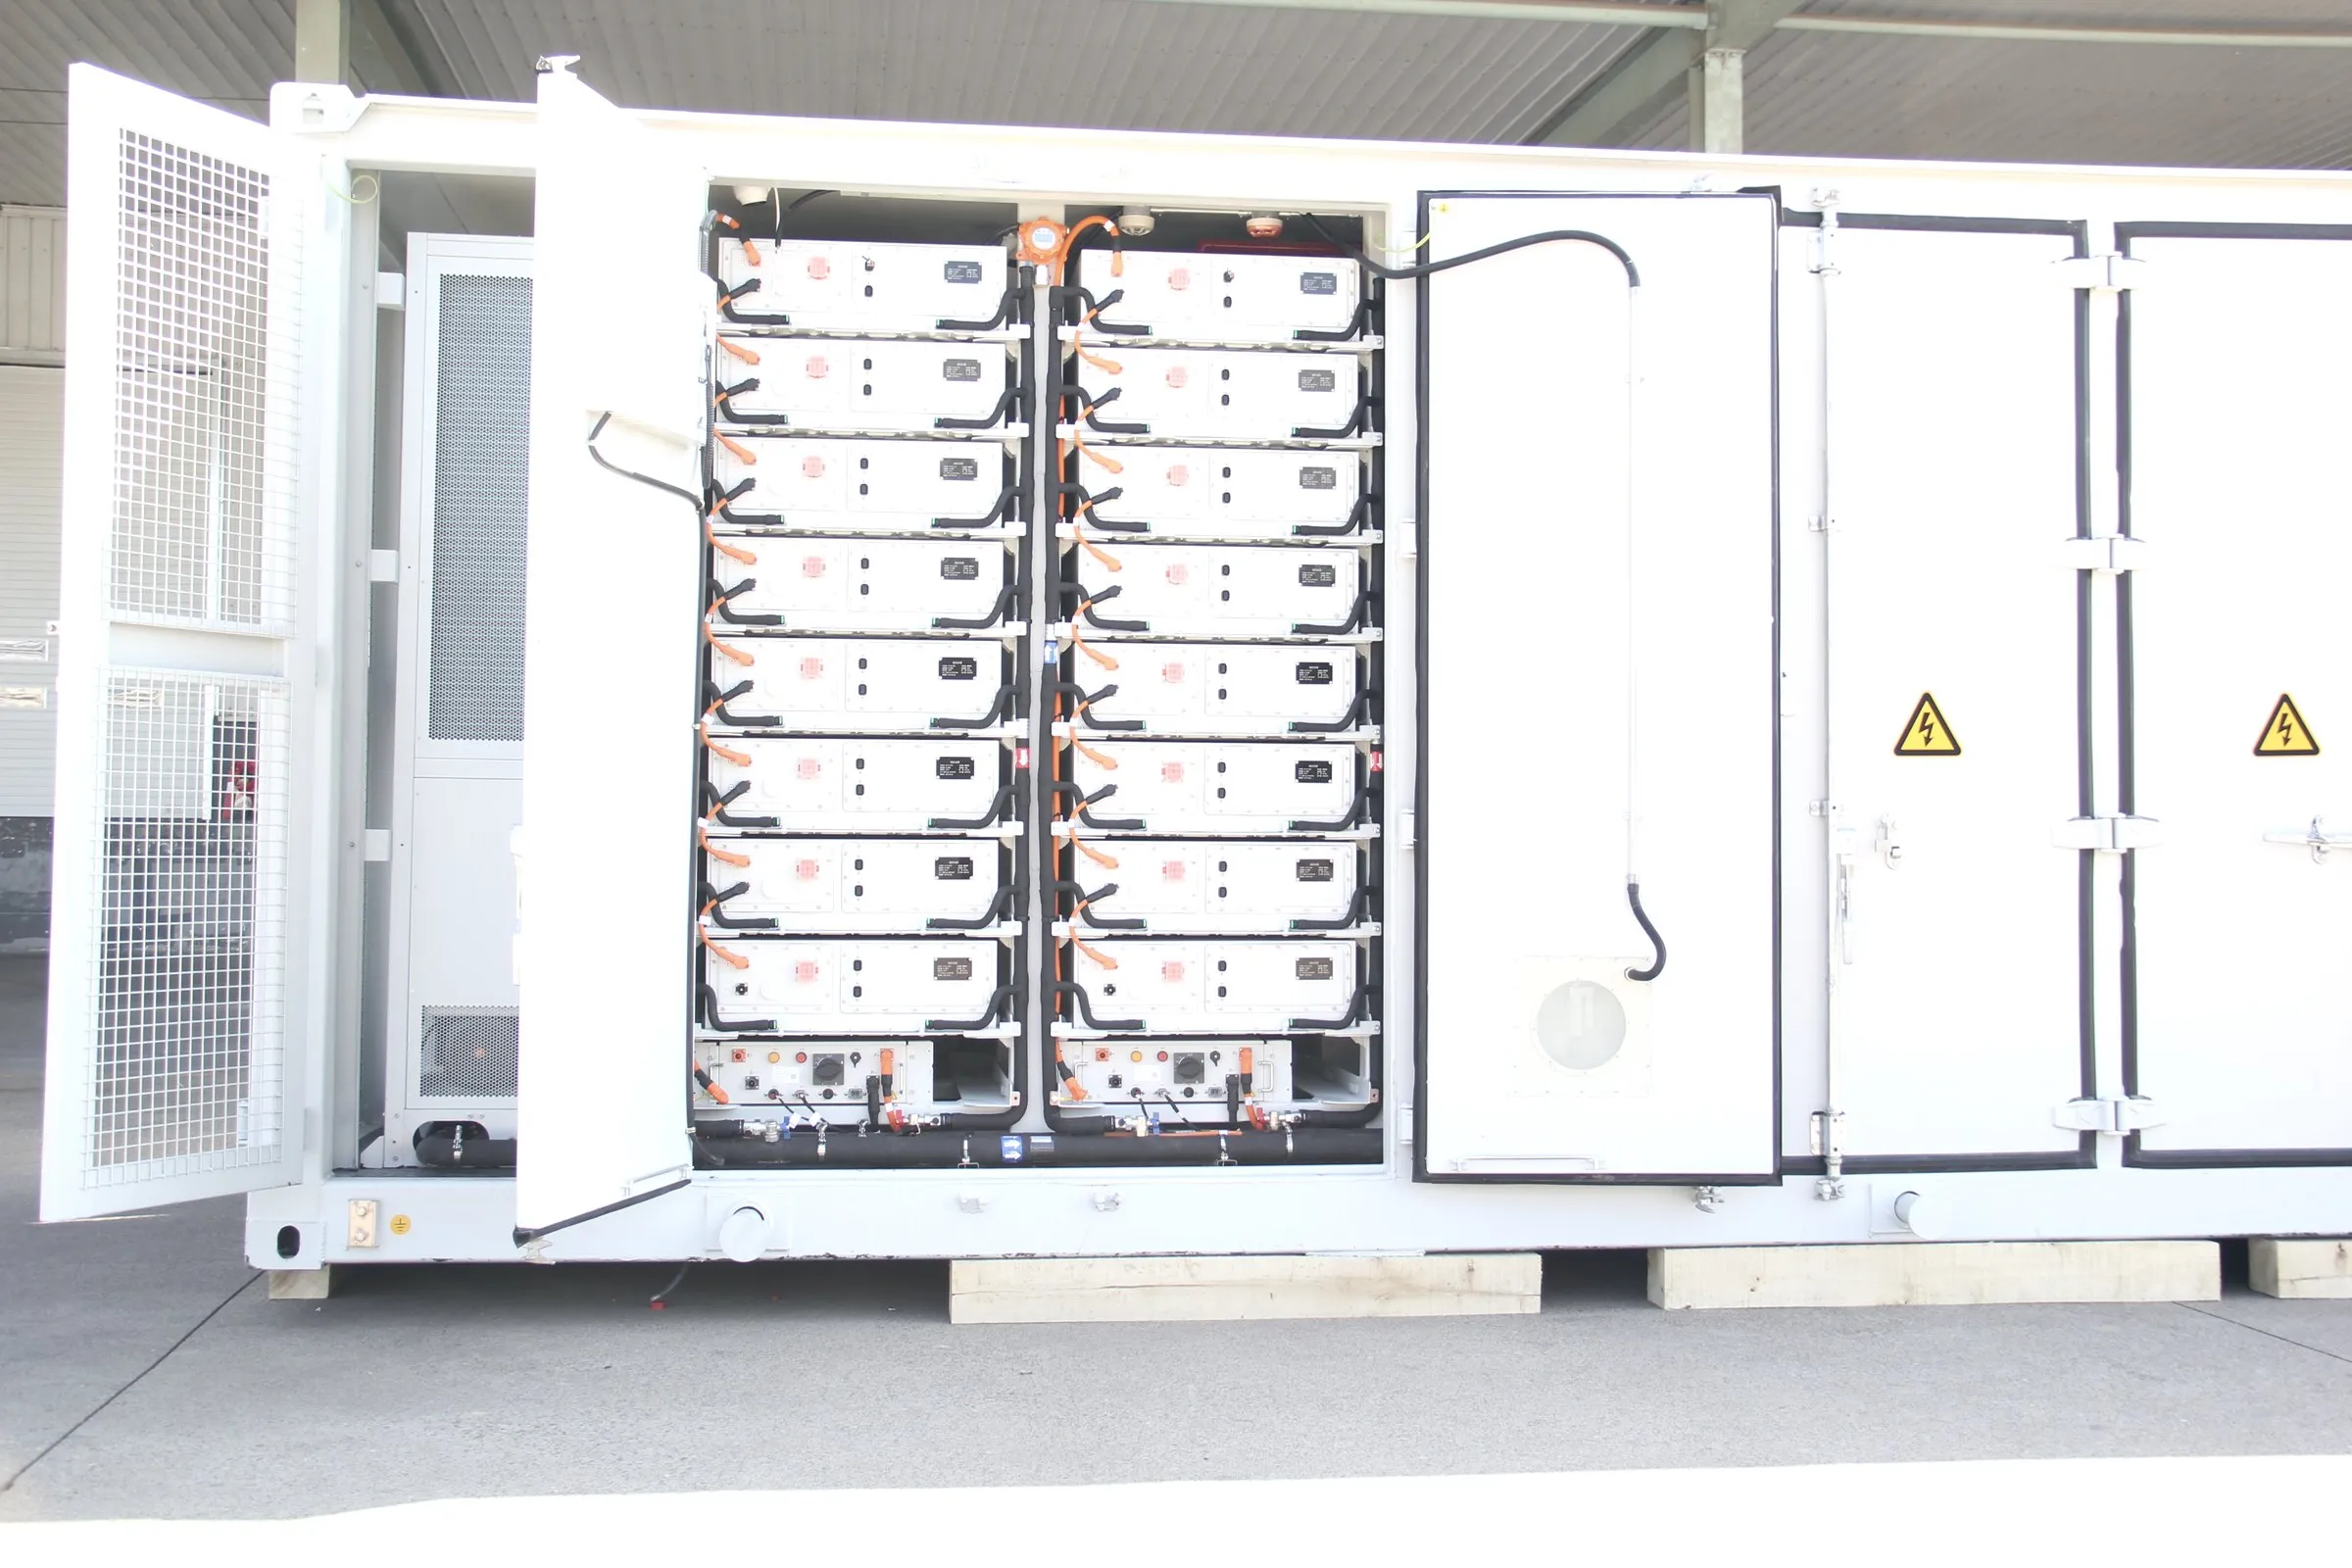
- Refrigeración
- Líquida o por aire
- Tensión DC
- Hasta 1.500 Vdc
- Instalación
- Interior y exterior, IP55
- Química
- LFP
Calidad y ensayos
Se ensaya en cada nivel. Y queda por escrito.
Los ensayos de rutina se hacen sobre cada unidad, en línea. Los ensayos de tipo validan el diseño frente a las normas de seguridad del sector.
Ensayos de rutina · cada pack, cada rack, cada sistema
Celda
- Tensión en circuito abierto (OCV)
- Resistencia interna
- Inspección visual
- Clasificación por grupos
Pack
- Resistencia de aislamiento
- Rigidez dieléctrica (Hi-Pot)
- Estanqueidad del circuito líquido
- Comunicación BMU
- Test de final de línea
Rack
- Par de apriete
- Polaridad y tensión
- Aislamiento de rack
- BMS de rack
Sistema
- Comunicaciones BMS · PCS · EMS
- Protecciones y alarmas
- Ciclado y burn-in
- FAT
En obra
- Inspección de llegada
- Pruebas de puesta en marcha
- Integración EMS y PPC
- Acta de entrega
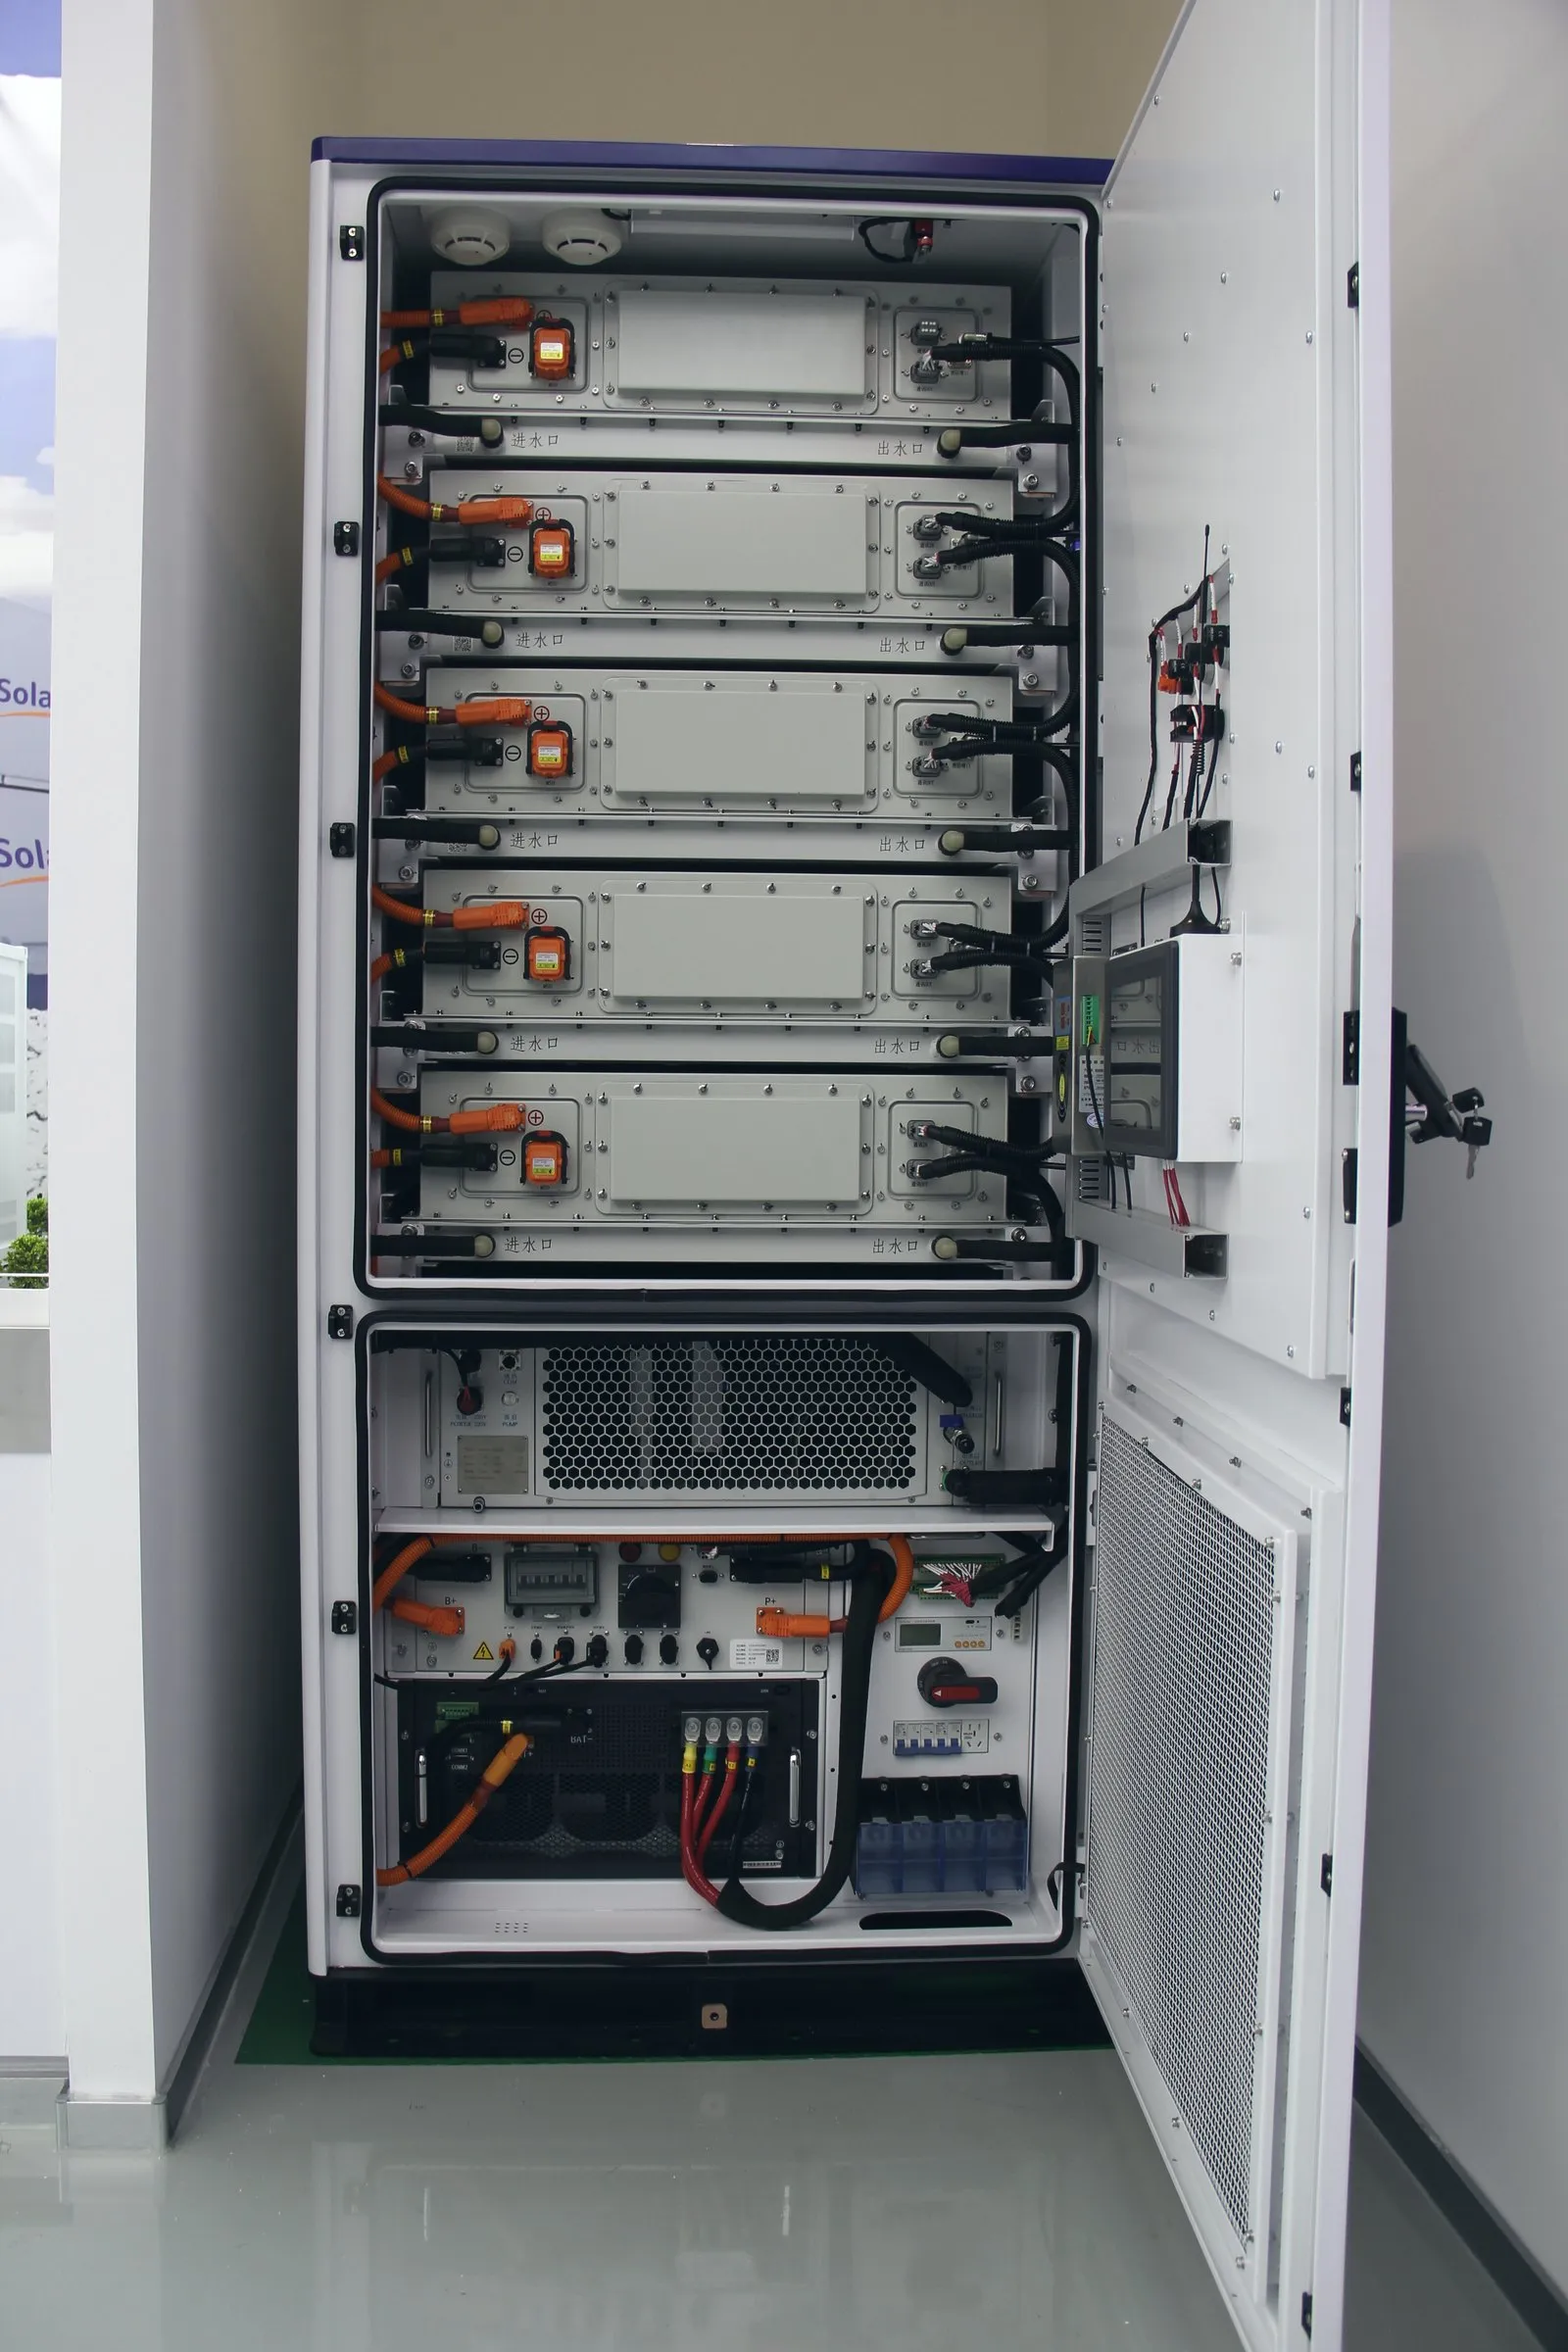
Trazabilidad
- Número de serie por pack, rack y sistema
- Registro de cada ensayo, con fecha y resultado
- Dossier de calidad que viaja con el equipo
Normas de referencia
UL 9540A
Método de ensayo de propagación térmica en sistemas de baterías: qué pasa si una celda entra en fallo.
UL 1973
Seguridad de baterías para aplicaciones estacionarias.
IEC 62619
Requisitos de seguridad de baterías de litio para uso industrial, incluido el almacenamiento estacionario.
IEC 62933
Sistemas de almacenamiento de energía eléctrica: parámetros, métodos de ensayo y seguridad del sistema.
IEC 63056
Requisitos de seguridad de baterías de litio para sistemas de almacenamiento de energía eléctrica.
UN 38.3
Ensayos para el transporte seguro de baterías de litio: altitud, térmico, vibración, choque y cortocircuito.
Normas declaradas en las fichas técnicas de nuestros productos. El alcance varía según el modelo: pídenos los certificados del equipo que te interesa.
Qué evalúan los ensayos de tipo
- Eléctricos
- Cortocircuito externo, sobrecarga y sobredescarga
- Mecánicos
- Vibración y choque
- Ambientales
- Ciclos térmicos y humedad
- Propagación térmica
- Fallo inducido de celda y comportamiento del conjunto
En planta
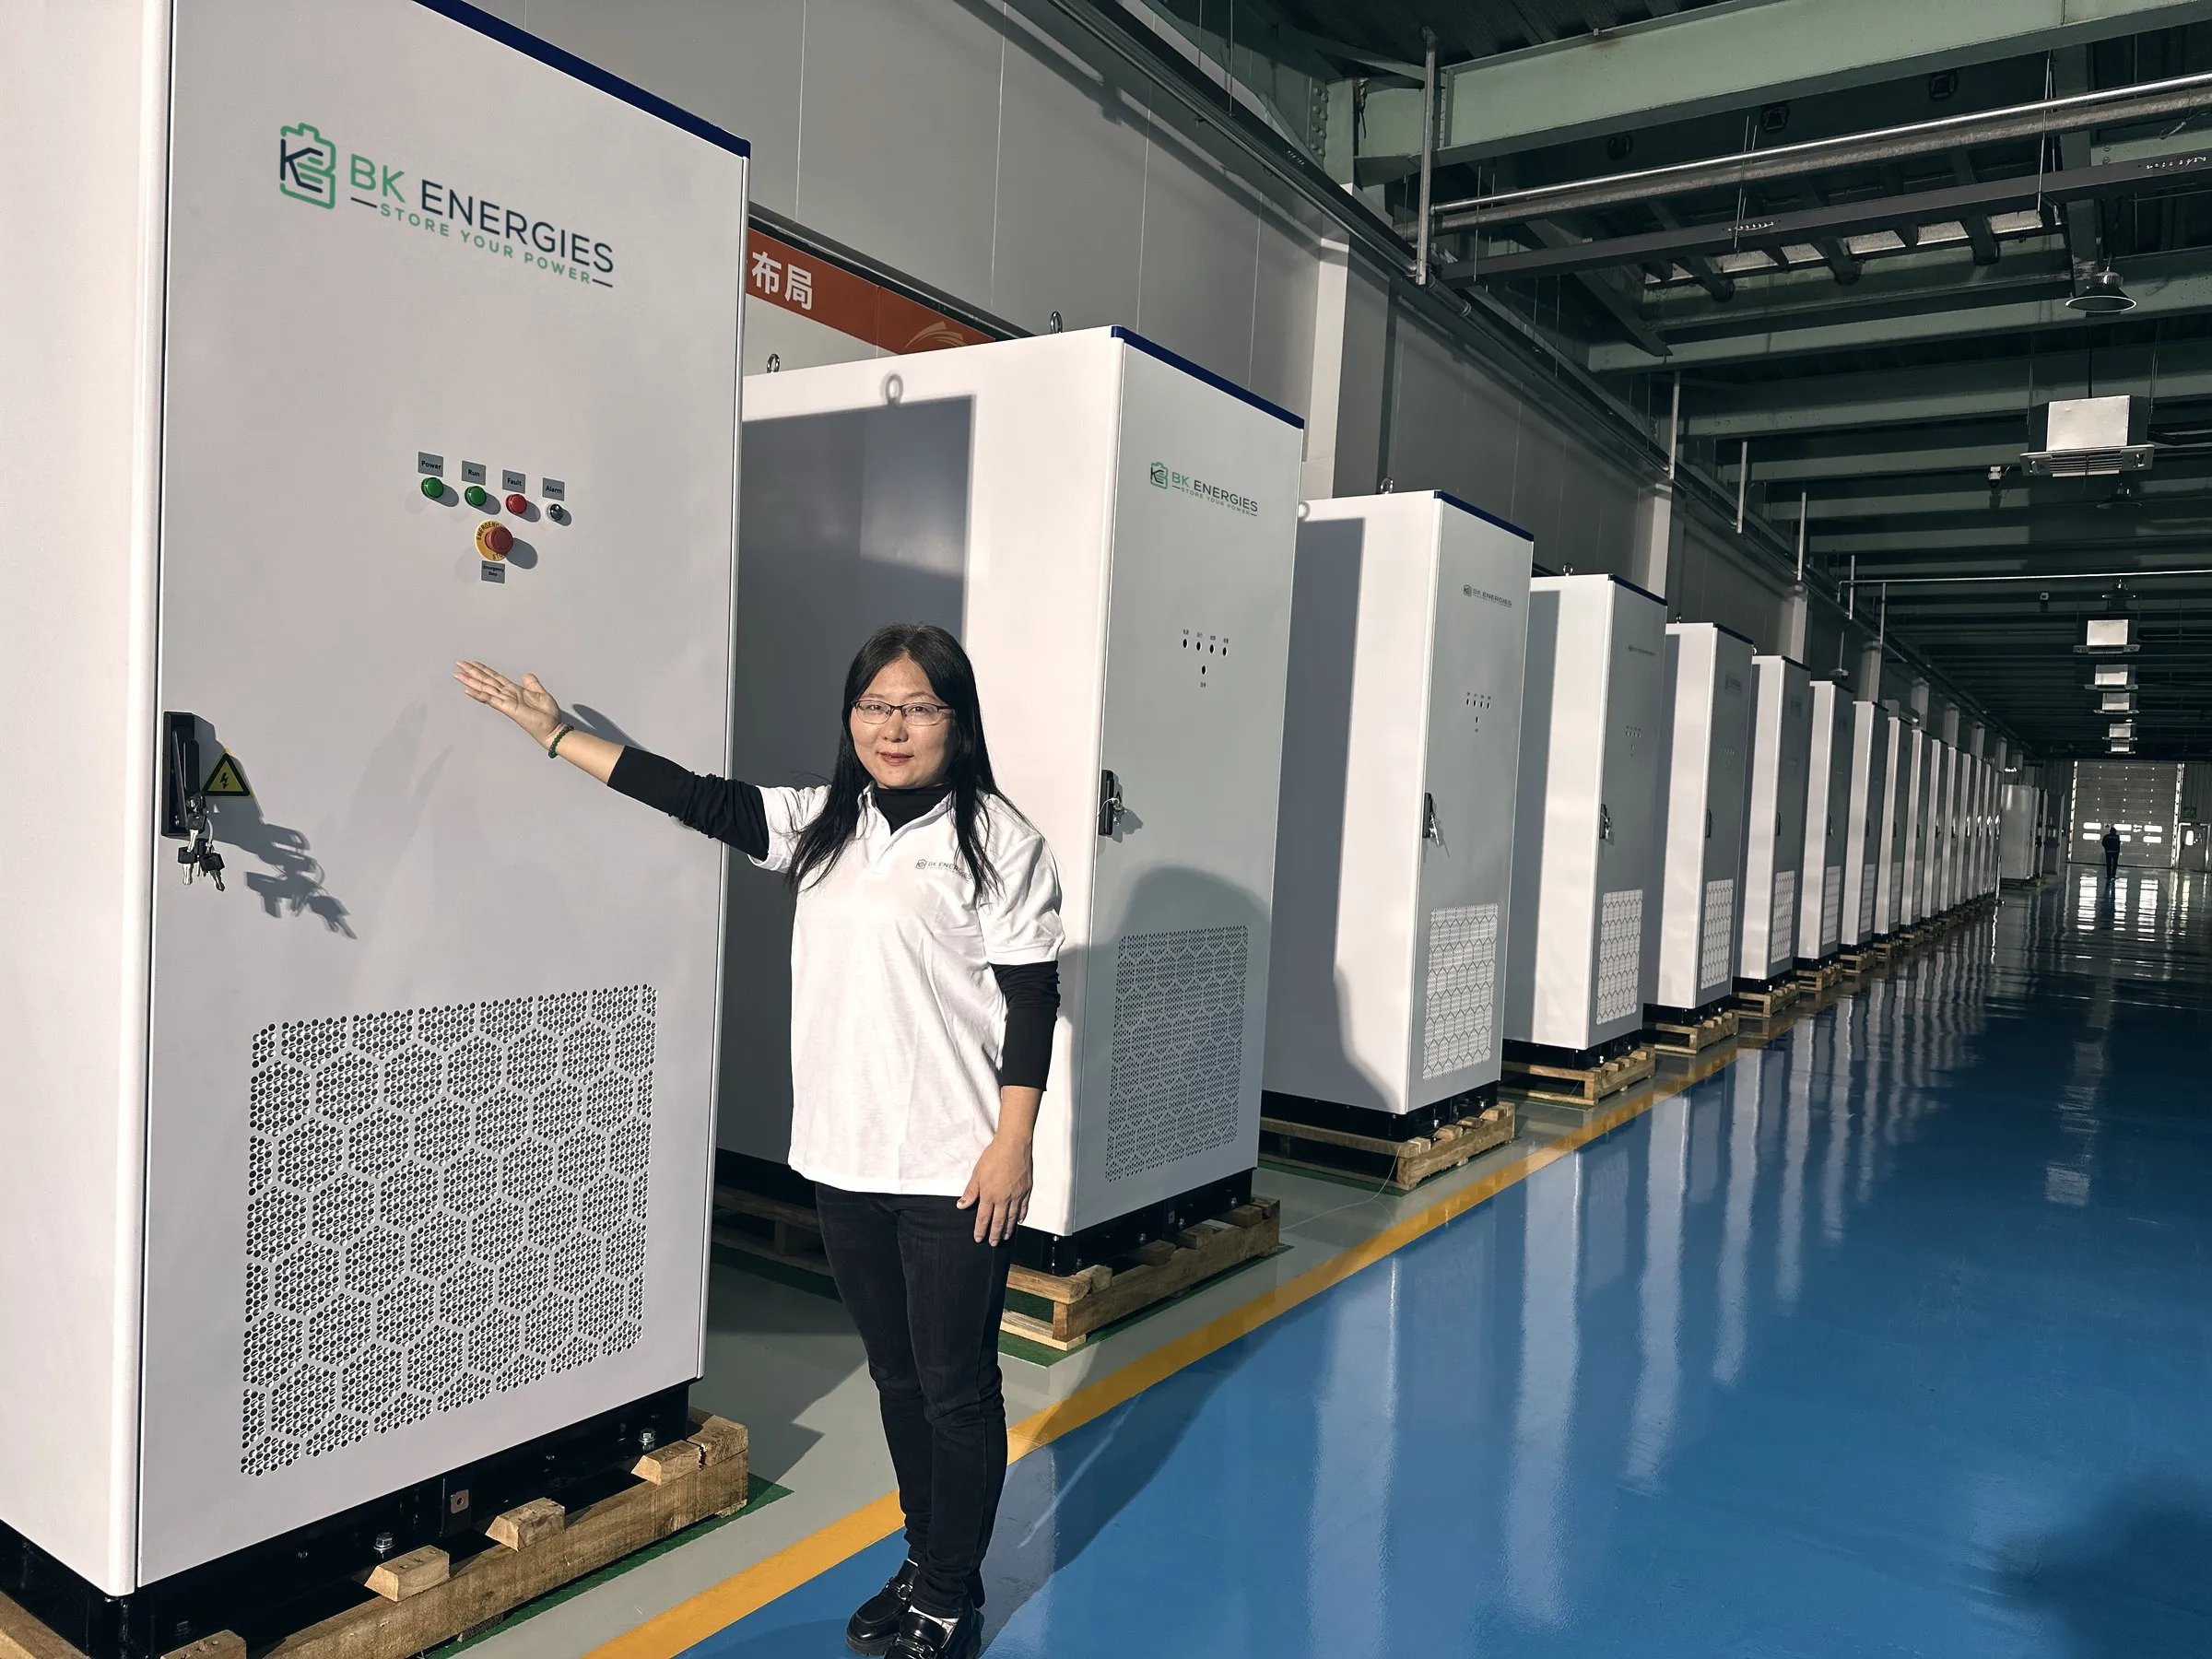
Personas que conocen cada equipo por dentro.
Técnicos en línea, ingeniería en Asturias y un único equipo técnico que responde de tu proyecto en todas sus fases.
Logística y puesta en marcha
De la línea de producción a tu emplazamiento.
Coordinamos la expedición desde China, el transporte y la entrega en obra. Y nuestro equipo técnico instala, pone en marcha y opera el sistema.
- 01
China
Liberación
FAT superado, número de serie y dossier de calidad del equipo.
- 02
China
Embalaje
Protección para transporte y documentación de mercancía peligrosa de clase 9.
- 03
China
Transporte
Marítimo en contenedor y por carretera hasta el emplazamiento.
- 04
Destino
Recepción
Inspección de llegada y descarga coordinada con la obra.
- 05
Destino
Puesta en marcha
Instalación, conexión, pruebas en emplazamiento e integración del EMS.
- 06
Destino
Operación
Supervisión 24/7, mantenimiento y servicio técnico desde España.
Dónde entregamos
- EspañaInstalación, puesta en marcha y servicio técnico con equipo propio y cobertura nacional.
- EuropaProyectos de hibridación y almacenamiento conectado a red.
- LatinoaméricaSistemas de gran escala, con soporte remoto desde España.
Servicio técnico en España
Talleres y almacenes con stock de componentes críticos, para no depender del transporte cuando hay que sustituir algo. Diagnóstico remoto y equipo de campo con cobertura nacional.
¿Quieres ver cómo se integra tu sistema?
Te enseñamos el proceso, la documentación de ensayos y equipos en operación. Si lo prefieres, empezamos por el showroom de Asturias.