Produksjon · Fabrikasjon
Automatisering, presisjon og kontroll på hver stasjon.
Linjer som spenner fra manuelle til helautomatiske stasjoner, for å produsere alt fra et skreddersydd system til store bestillinger med samme kvalitet.
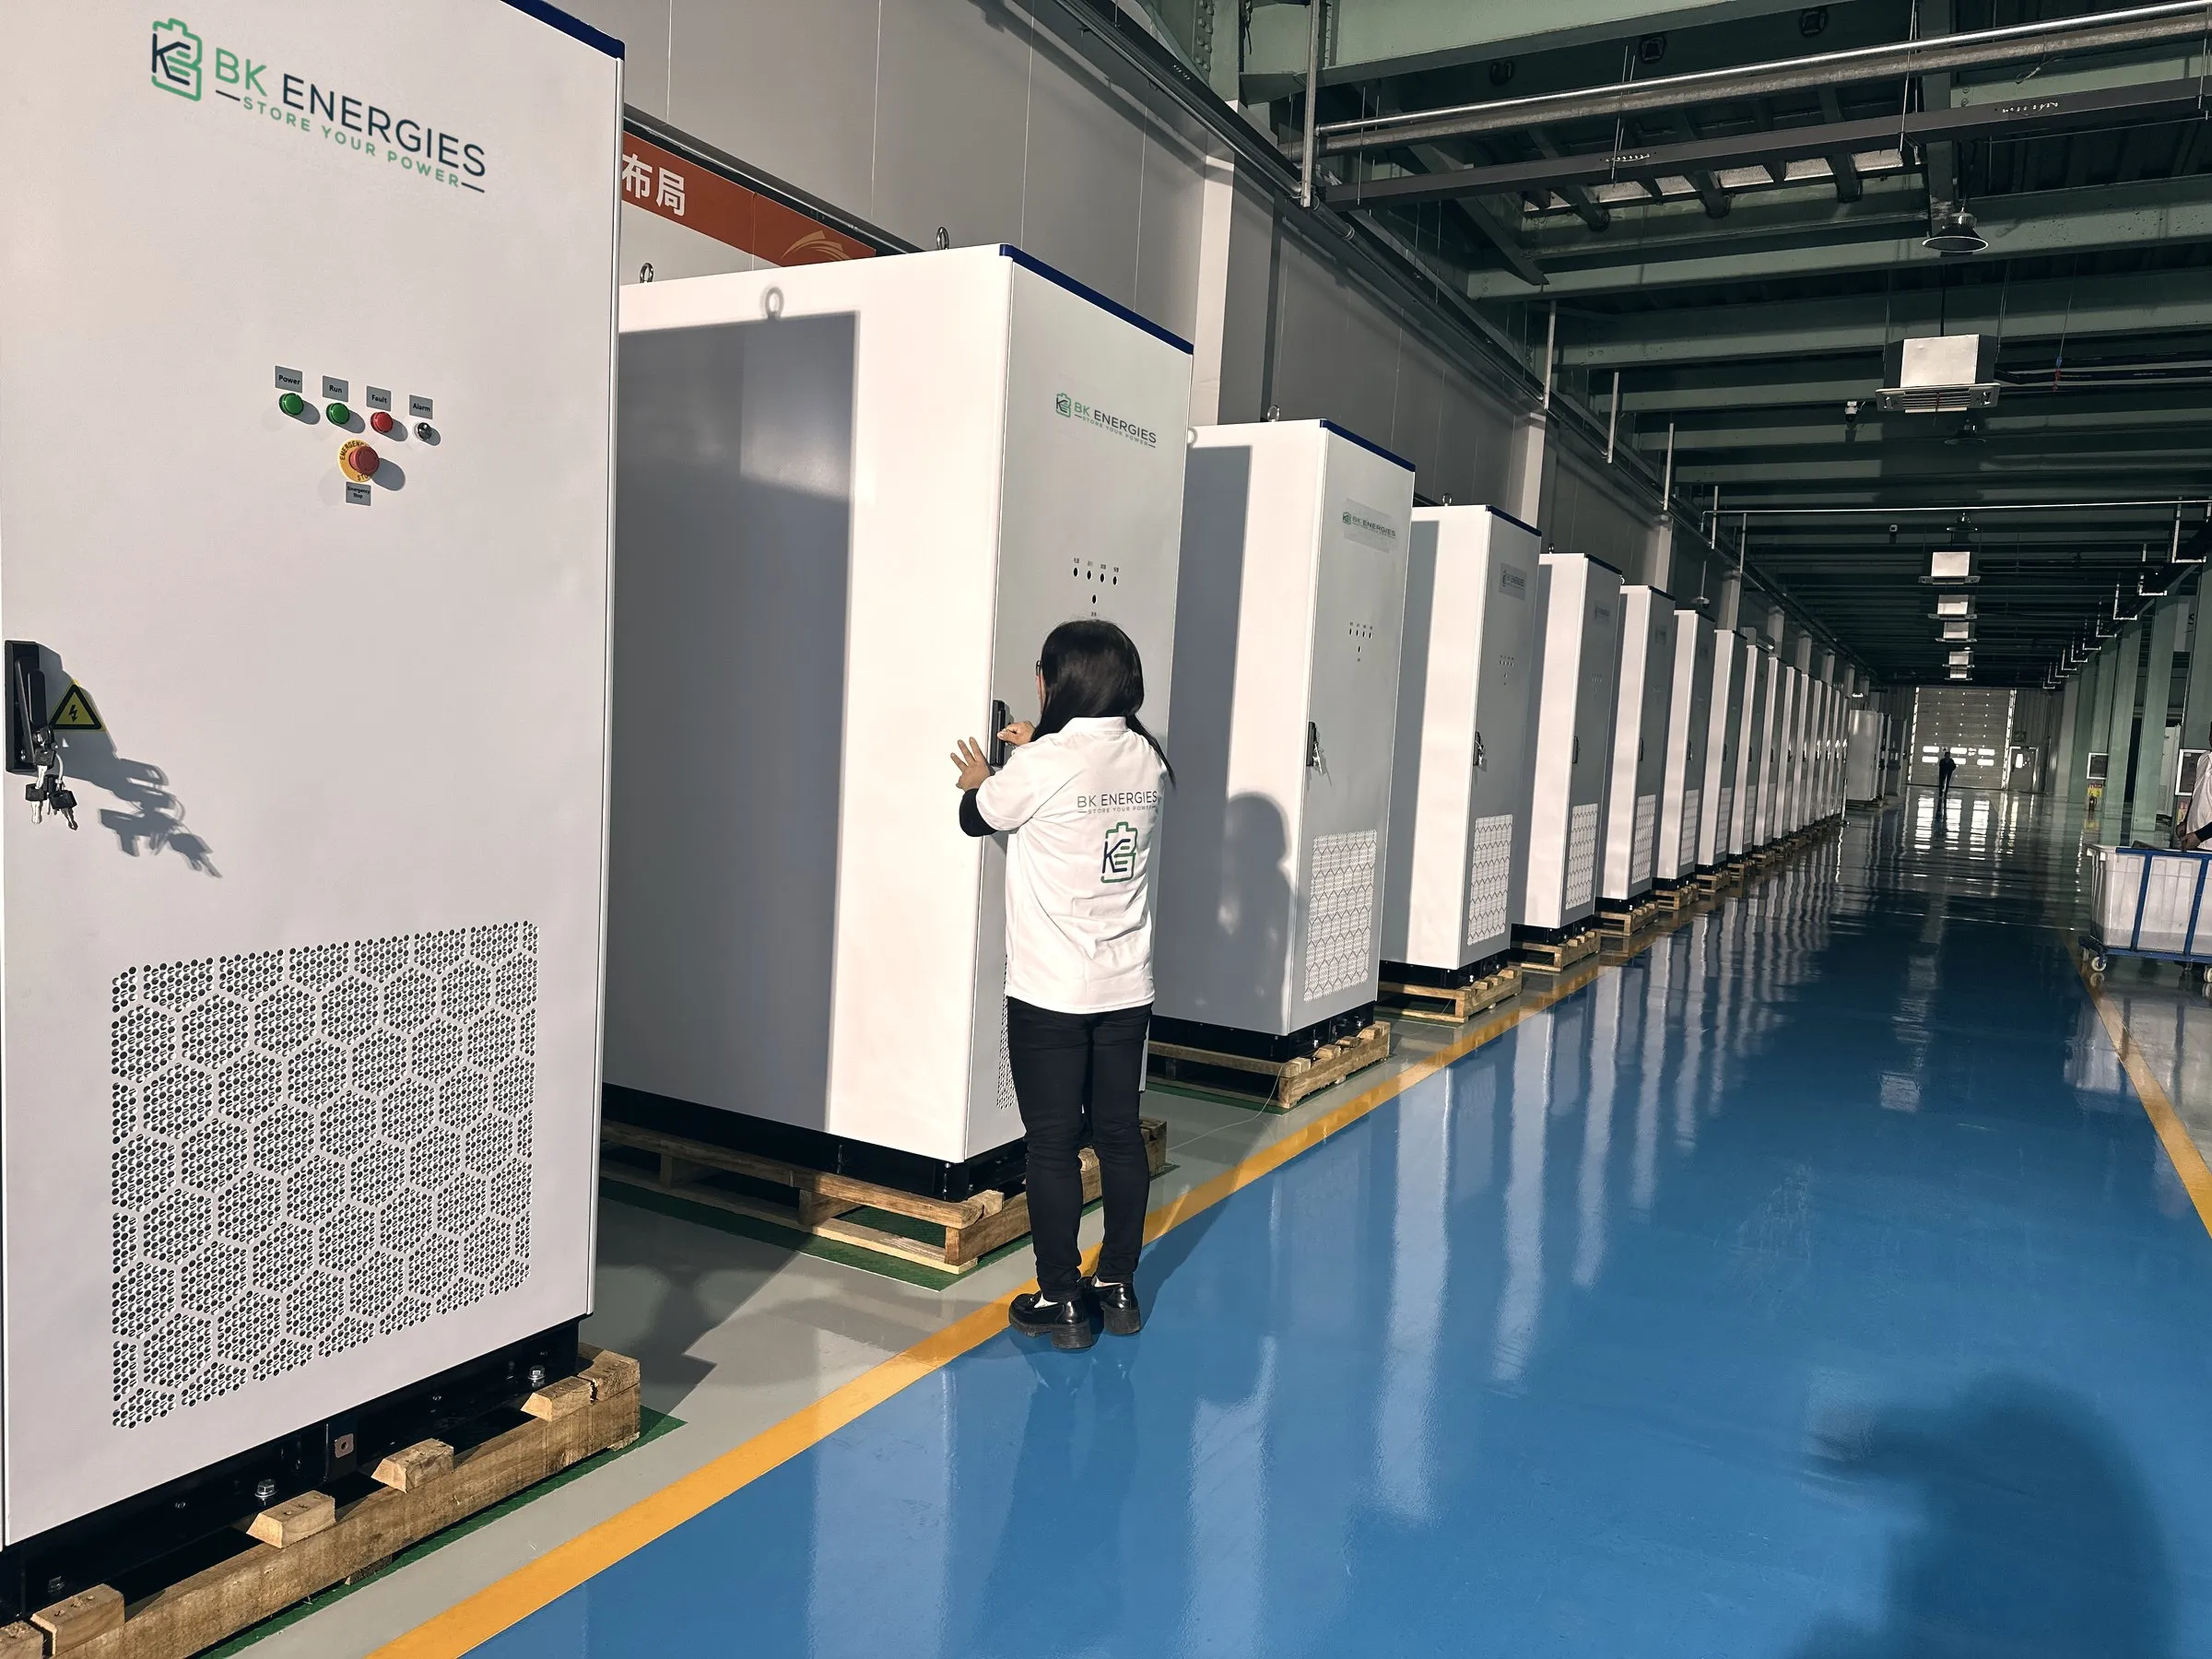
Produksjonskapasitet
Linjer for alle typer bestillinger.
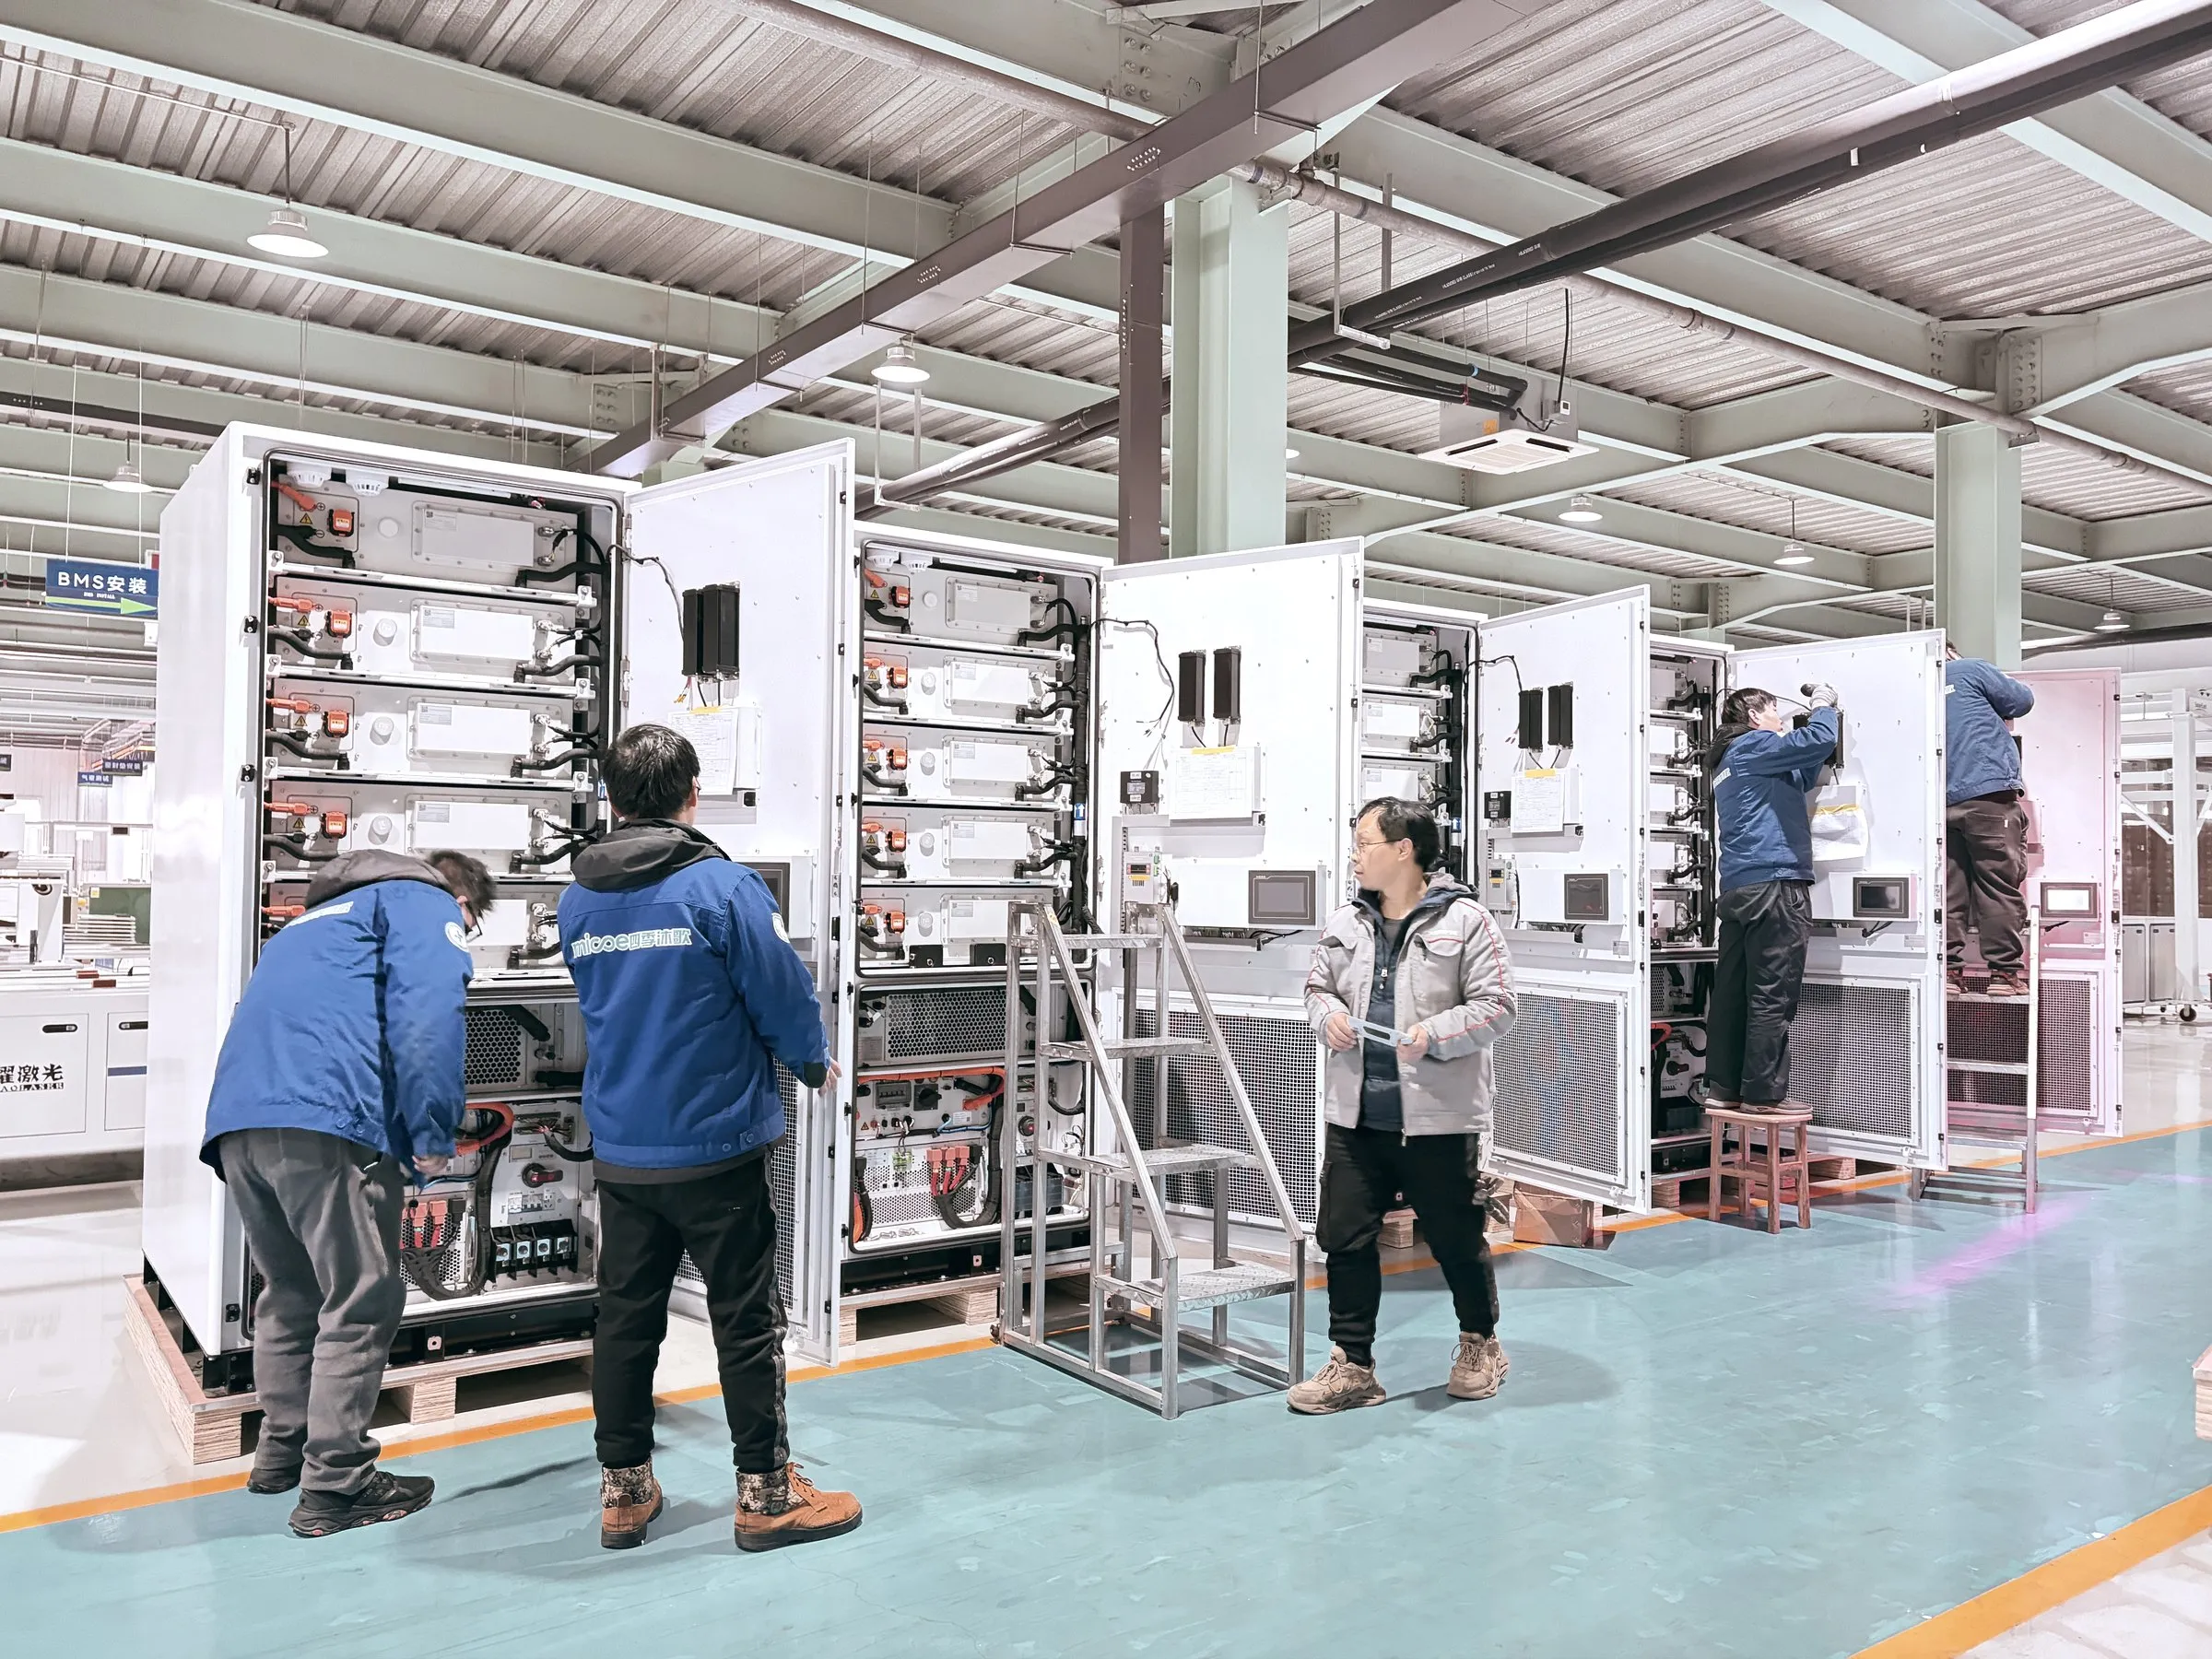
Flere produksjonslinjer går side om side i sentrene: manuelle for korte serier og spesialprosjekter, og automatiske for store volumer.
- 40GWh
- årlig produksjonskapasitet i sentrene
- 90s
- for å ferdigstille en 1P52S-pakke på den automatiske linjen
- 1/10 000
- andel defekte produkter
- 2
- produksjonssentre, i Luoyang og Lianyungang
Produksjonsprosess
Seks stasjoner som utgjør forskjellen.
Automatisering er ikke et mål i seg selv: den sørger for at hver enhet blir lik den forrige.
01
Innlasting av celler
En robotarm med avstandsmåling plasserer hver celle i sin posisjon: presisjon, sikkerhet og jevn takt, uten manuell håndtering.
02
Modulhåndtering
Et CCD-visjonssystem finner referansemerkene på hver modul og korrigerer manipulatorens posisjon før den griper den.
03
Fra modul til pakke
Automatisk innsetting av modulene i pakkens kapsling gir høyere presisjon og eliminerer risikoen for slag.
04
Automatisk liming
Robotisert påføring av lim med en presisjon bedre enn 0,5 mm, matet fra 55-gallonsfat slik at linjen ikke stopper.
05
Automatisk skruing
Hver skrue lokaliseres og strammes med riktig moment for sin posisjon. Moment og vinkel registreres.
06
Lasersveising i bevegelse
Sveising i bevegelse tilpasser sømformen, gir sterkere søm og fungerer i alle retninger uten at hodet stopper.
Teknologi
Lasersveising i bevegelse, overvåket i sanntid.
En dårlig sveiset skjøt betyr motstand, varme og tapt levetid. Derfor inspiseres hver søm inline før, under og etter sveising.
Konvensjonell sveising
Hodet stopper ved hver skjøt
Sveising i bevegelse
Sveiser i bevegelse, uten stopp
Ringstrålen omslutter sveisepunktet og stabiliserer smeltebadet: den reduserer sprut med over 90 %, og dermed også porer og materialtap.
- 01
Før sveising
- Sømposisjon: feiljustering og for stor klaring
- Høyde på delene: avvik, festefeil eller deformasjoner
- 02
Under sveising
- Innbrenningsdybde: for dyp, for grunn eller variasjoner på grunn av ustabilitet
- 03
Etter sveising
- Overflate: overhøyde, porer eller innsynkninger
- Sømbredde og deformasjon av delene
Smart fabrikk
Et produksjonsstyringssystem (MES) som registrerer alt.
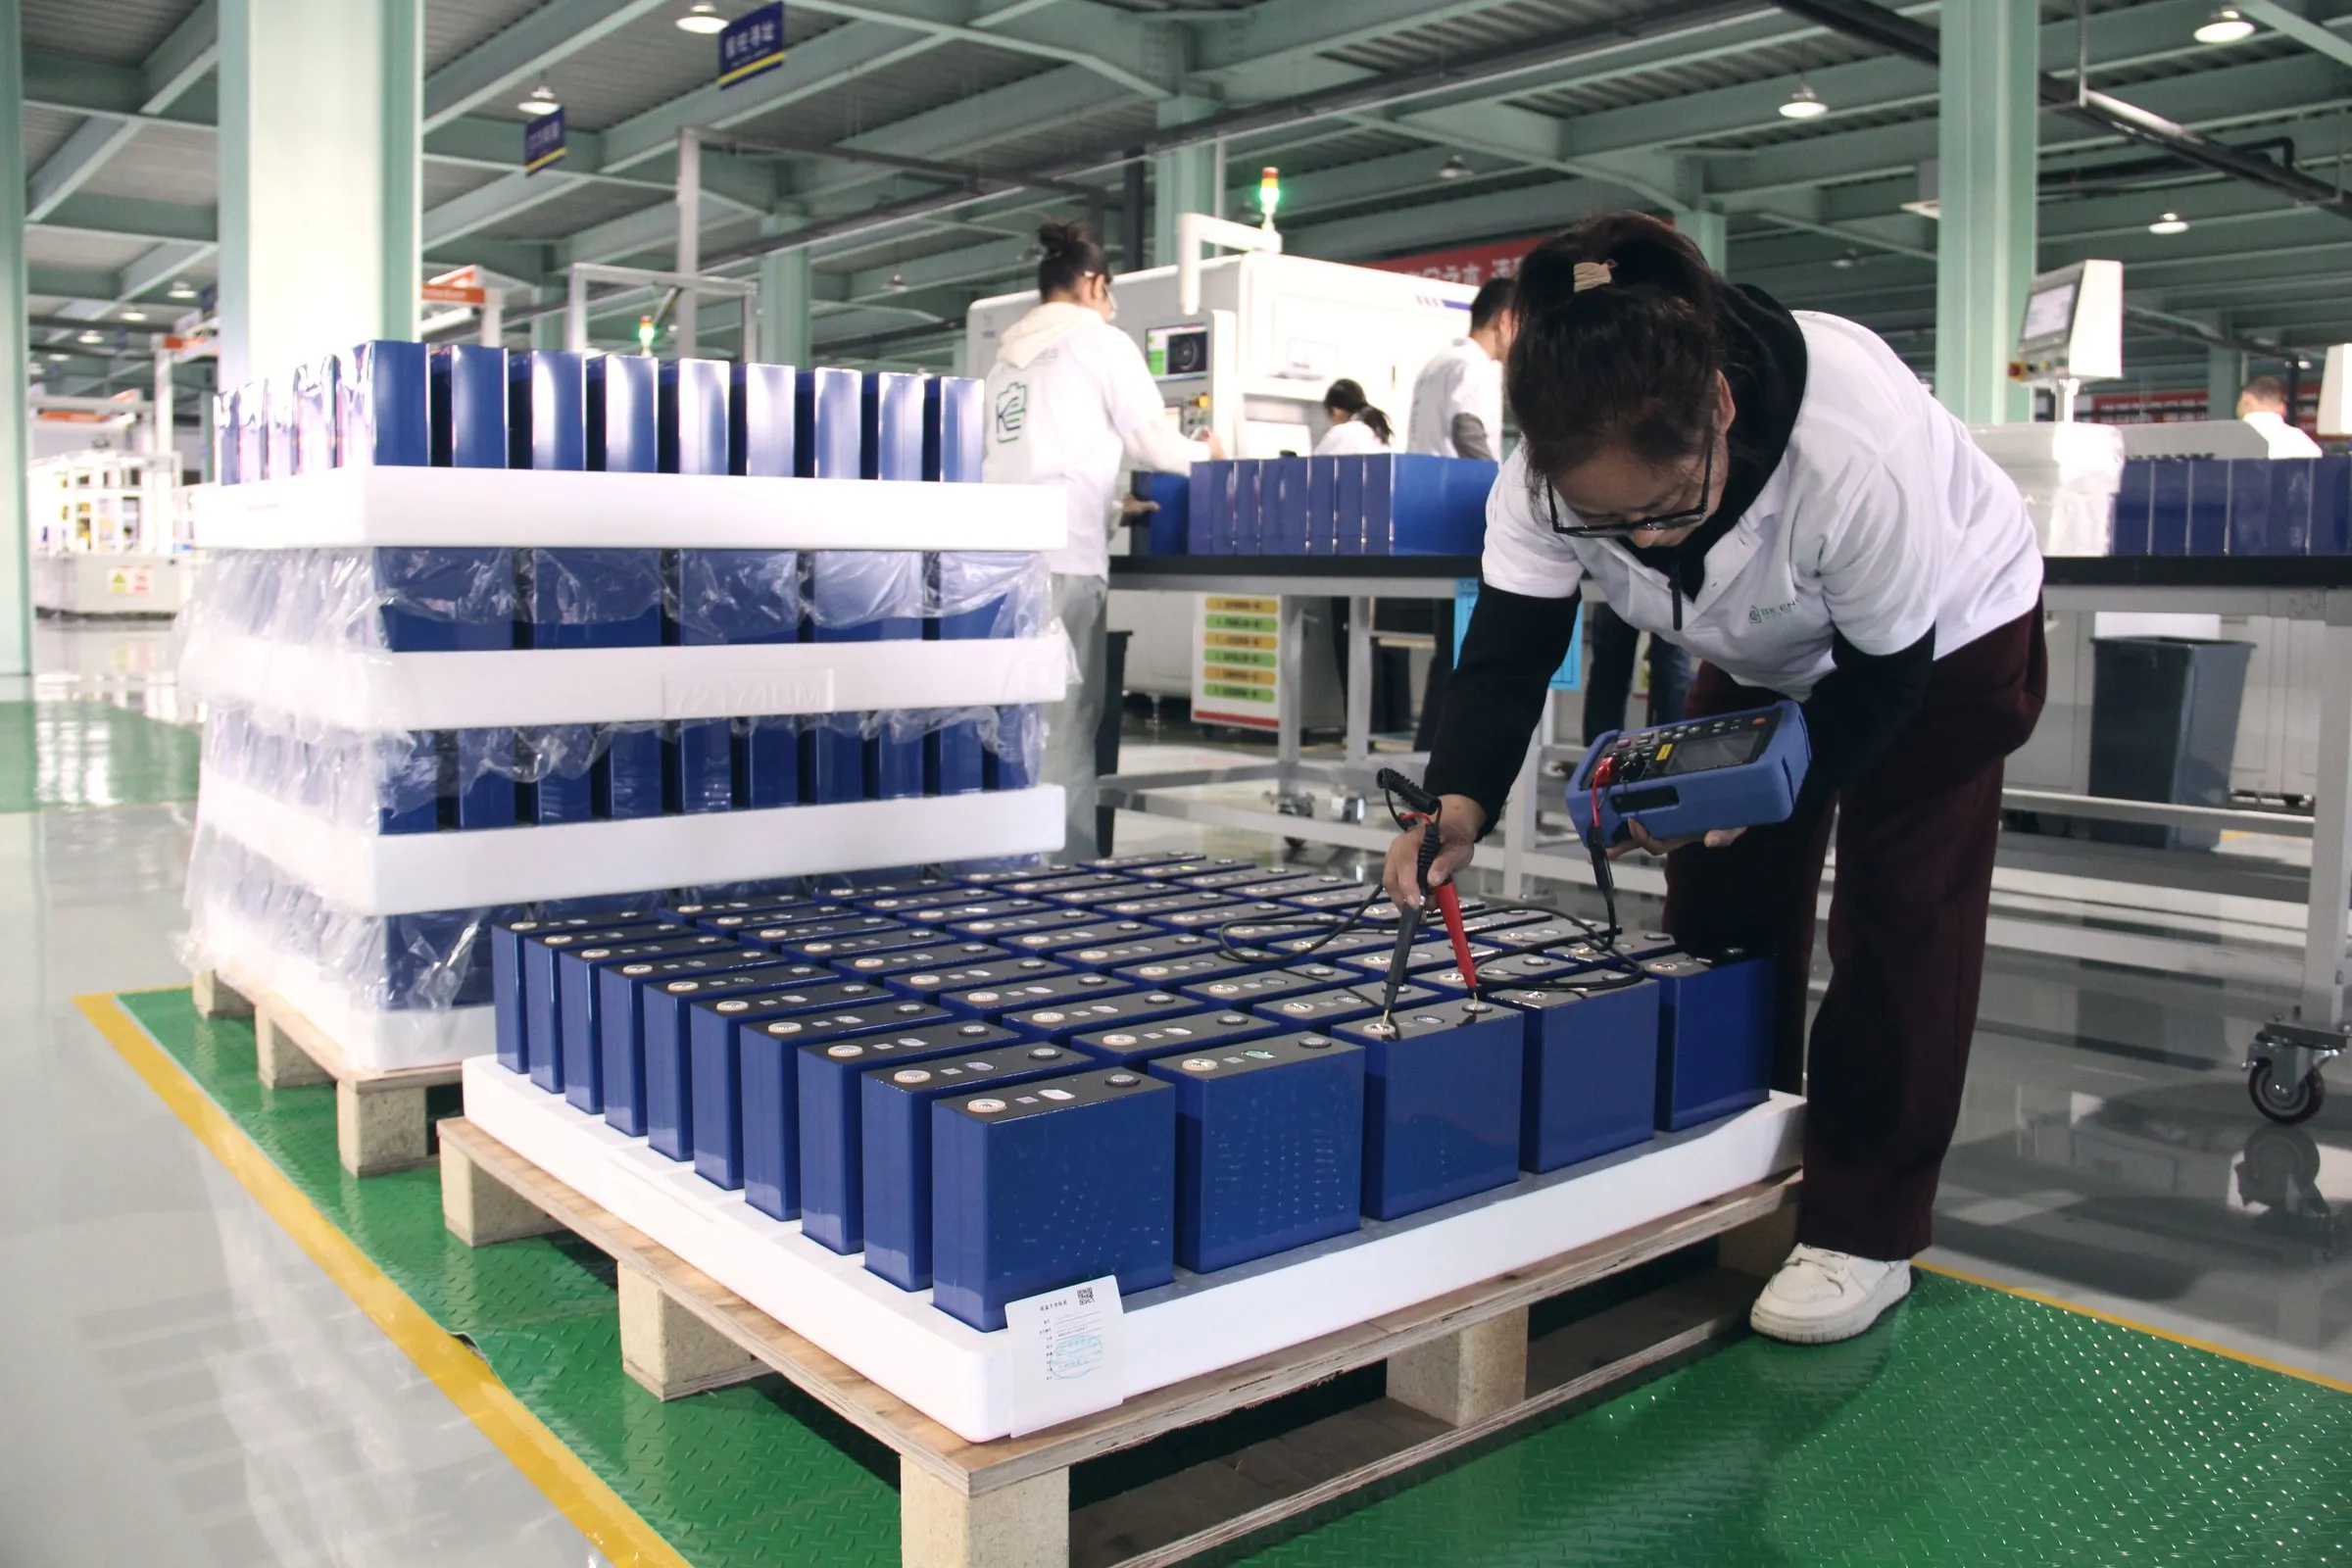
Hvert produkt registreres etter hvert som det produseres, med materialene og komponentene det inneholder, fra cellen til modulen og pakken. Oppstår det en feil, spores den tilbake til opprinnelsen.
Kontroll av prosessteknikk
Parametrene for hver stasjon er fastsatt, versjonert og overvåket.
Sporbarhet i produksjonen
Hver celle, modul og pakke knyttes til enhetens serienummer.
Kvalitetskontroll av produktet
En stasjon med avvikende resultat stopper delen fra å gå videre.
Kontroll av produksjonsprosessen
Linjestatus i sanntid for å optimalisere takt og ytelse.
Sporbarhet
Hver enhet har sin historikk, helt fra cellepartiet.
Serienummeret til et BK-system er knyttet til cellepartiet, hver pakke, hvert rack og resultatet av hver test. Må noe sjekkes, vet vi nøyaktig hvor og når.
- Registrering per serienummer på hver stasjon
- Testresultater arkivert sammen med utstyret
- Kvalitetsdokumentasjon levert med hvert system
Enhet · Power Pro BK241
BK-PP241-2609-0147
Integrert i Lianyungang · 24.09.2026
Celler · 240 LFP-celler 314 Ah
Parti C-2608-A
OCV og impedans målt · 5 homogene grupper
Pakker · 5 pakker 1P48S
P-0147-01 … 05
Sveising inspisert · EOL-test bestått
Rack · Rack 1P240S + høyspenningsboks
R-0147
Isolasjon og polaritet verifisert
FAT · Sluttest av systemet
FAT-0147
Sykling, vern og kommunikasjon med BK EMS
Utsendelse · Kvalitetsdokumentasjon utstedt
DQ-0147
Destinasjon: byggeplass i Spania
Vil du se linjen i drift?
Vi arrangerer tekniske besøk ved våre produksjonssentre og ved anlegg i drift.