Produkce · Výroba
Automatizace, přesnost a kontrola na každé stanici.
Linky od ručních po plně automatické stanice, které vyrobí cokoli od jednoho systému na míru po velké zakázky ve stejné kvalitě.
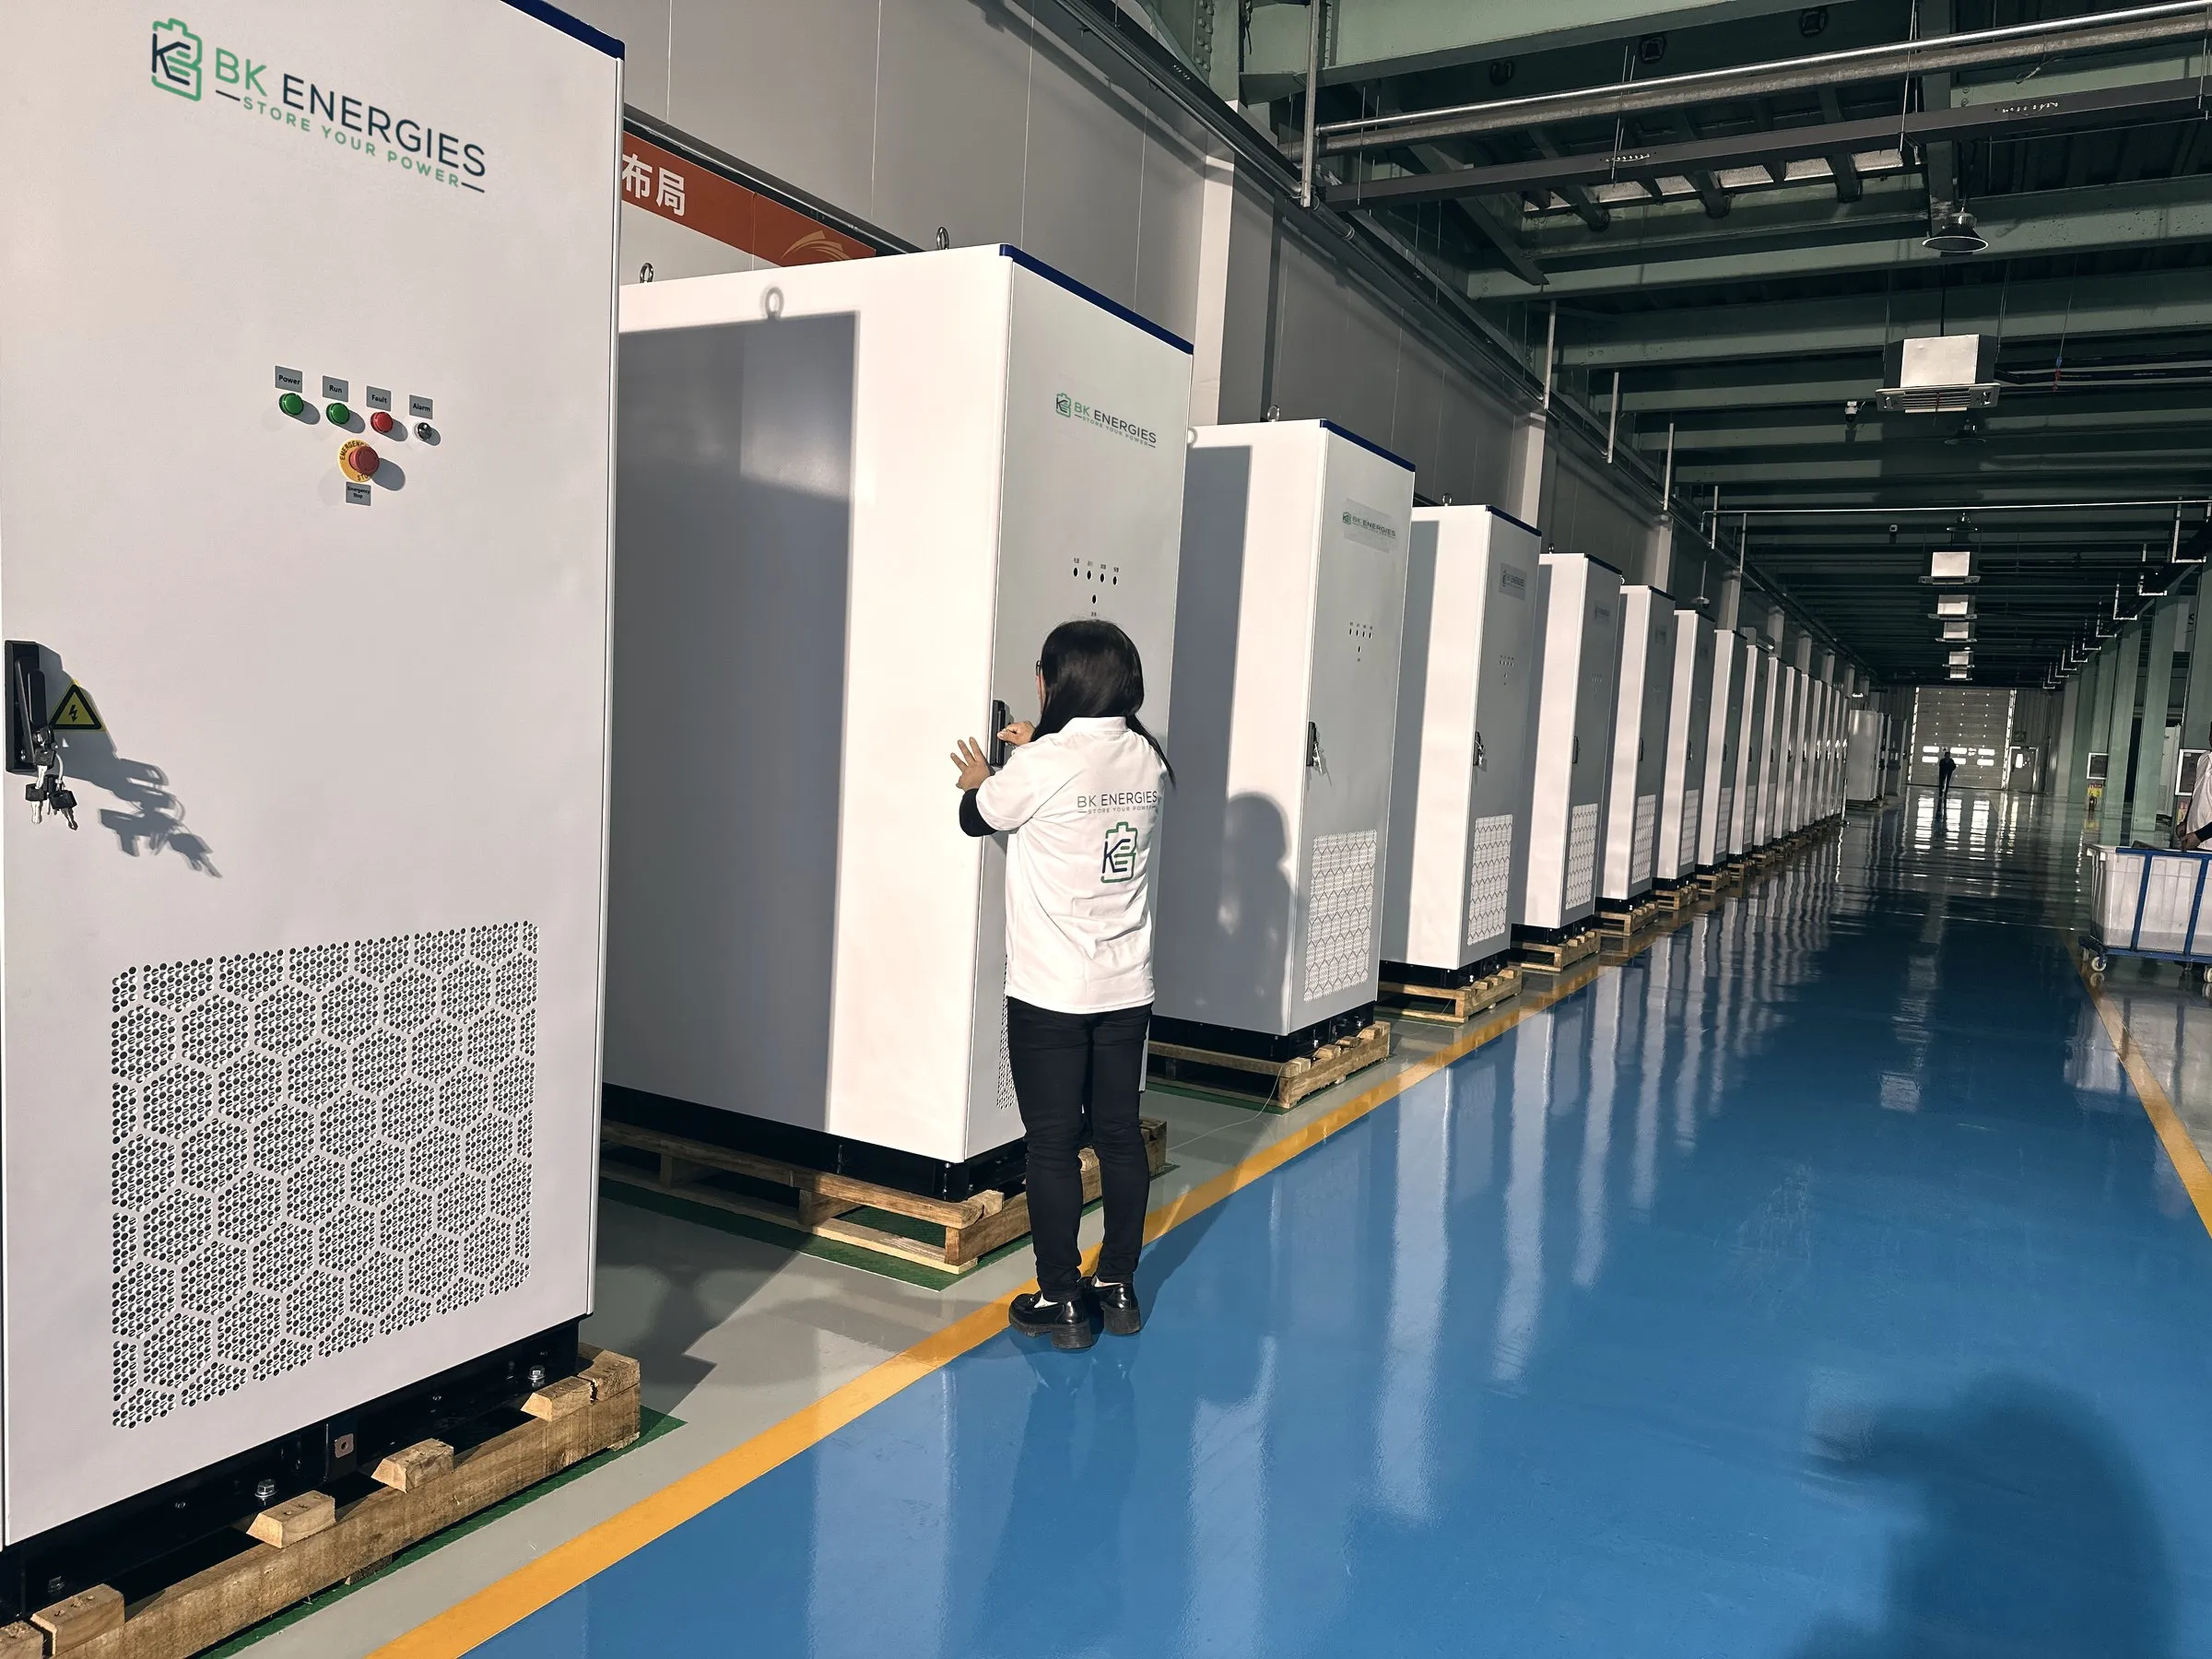
Výrobní kapacita
Linky pro každý typ zakázky.
Ve výrobních centrech funguje několik linek vedle sebe: ruční pro krátké série a speciální projekty a automatické pro velké objemy.
- 40GWh
- roční výrobní kapacita center
- 90s
- na dokončení packu 1P52S na automatické lince
- 1/10 000
- podíl vadných výrobků
- 2
- výrobní centra, v Luoyangu a Lianyungangu
Výrobní proces
Šest stanic, které dělají rozdíl.
Automatizace není cílem sama o sobě: zajišťuje, aby každá jednotka byla stejná jako ta předchozí.
01
Zakládání článků
Robotické rameno s měřením vzdálenosti umísťuje každý článek na jeho pozici: přesnost, bezpečnost a stálý takt, bez ruční manipulace.
02
Manipulace s moduly
Kamerový systém CCD lokalizuje referenční značky každého modulu a před uchopením koriguje polohu manipulátoru.
03
Z modulu do packu
Automatické vkládání modulů do krytu packu zvyšuje přesnost a eliminuje riziko nárazů.
04
Automatické lepení
Robotické nanášení lepidla s přesností lepší než 0,5 mm, napájené z 55galonových sudů, aby se linka nikdy nezastavila.
05
Automatické šroubování
Každý šroub je lokalizován a utažen momentem předepsaným pro jeho pozici. Utahovací moment a úhel se zaznamenávají.
06
Laserové svařování za letu
Svařování za letu přizpůsobuje tvar svaru, zlepšuje jeho pevnost a funguje v libovolném směru bez zastavení hlavy.
Technologie
Laserové svařování za letu, hlídané v reálném čase.
Špatně svařený spoj znamená odpor, teplo a ztracenou životnost. Proto se každý svar kontroluje inline před svařováním, během něj i po něm.
Konvenční svařování
Hlava se zastavuje u každého spoje
Svařování za letu
Svařuje v pohybu, bez zastavení
Prstencový paprsek obklopuje bod svaru a stabilizuje tavnou lázeň: snižuje rozstřik o více než 90 % a s ním i pórovitost a ztráty materiálu.
- 01
Před svařováním
- Poloha svaru: nesouosost a nadměrná mezera
- Výška dílů: odchylky, chyby upnutí nebo deformace
- 02
Během svařování
- Hloubka průvaru: nadměrná, nedostatečná nebo kolísající kvůli nestabilitě
- 03
Po svařování
- Povrch: převýšení, póry nebo propadliny
- Šířka svaru a deformace dílů
Chytrá továrna
Výrobní informační systém (MES), který zaznamenává vše.
Každý výrobek se zaznamenává během výroby, včetně materiálů a komponent, které obsahuje, od článku přes modul po pack. Pokud se objeví závada, dohledá se až k jejímu původu.
Kontrola procesního inženýrství
Parametry každé stanice nastavené, verzované a hlídané.
Sledovatelnost výroby
Každý článek, modul a pack je přiřazen k sériovému číslu zařízení.
Kontrola kvality výrobku
Stanice s neshodným výsledkem zablokuje postup dílu dál.
Řízení výrobního procesu
Stav linky v reálném čase pro optimalizaci taktu a výtěžnosti.
Sledovatelnost
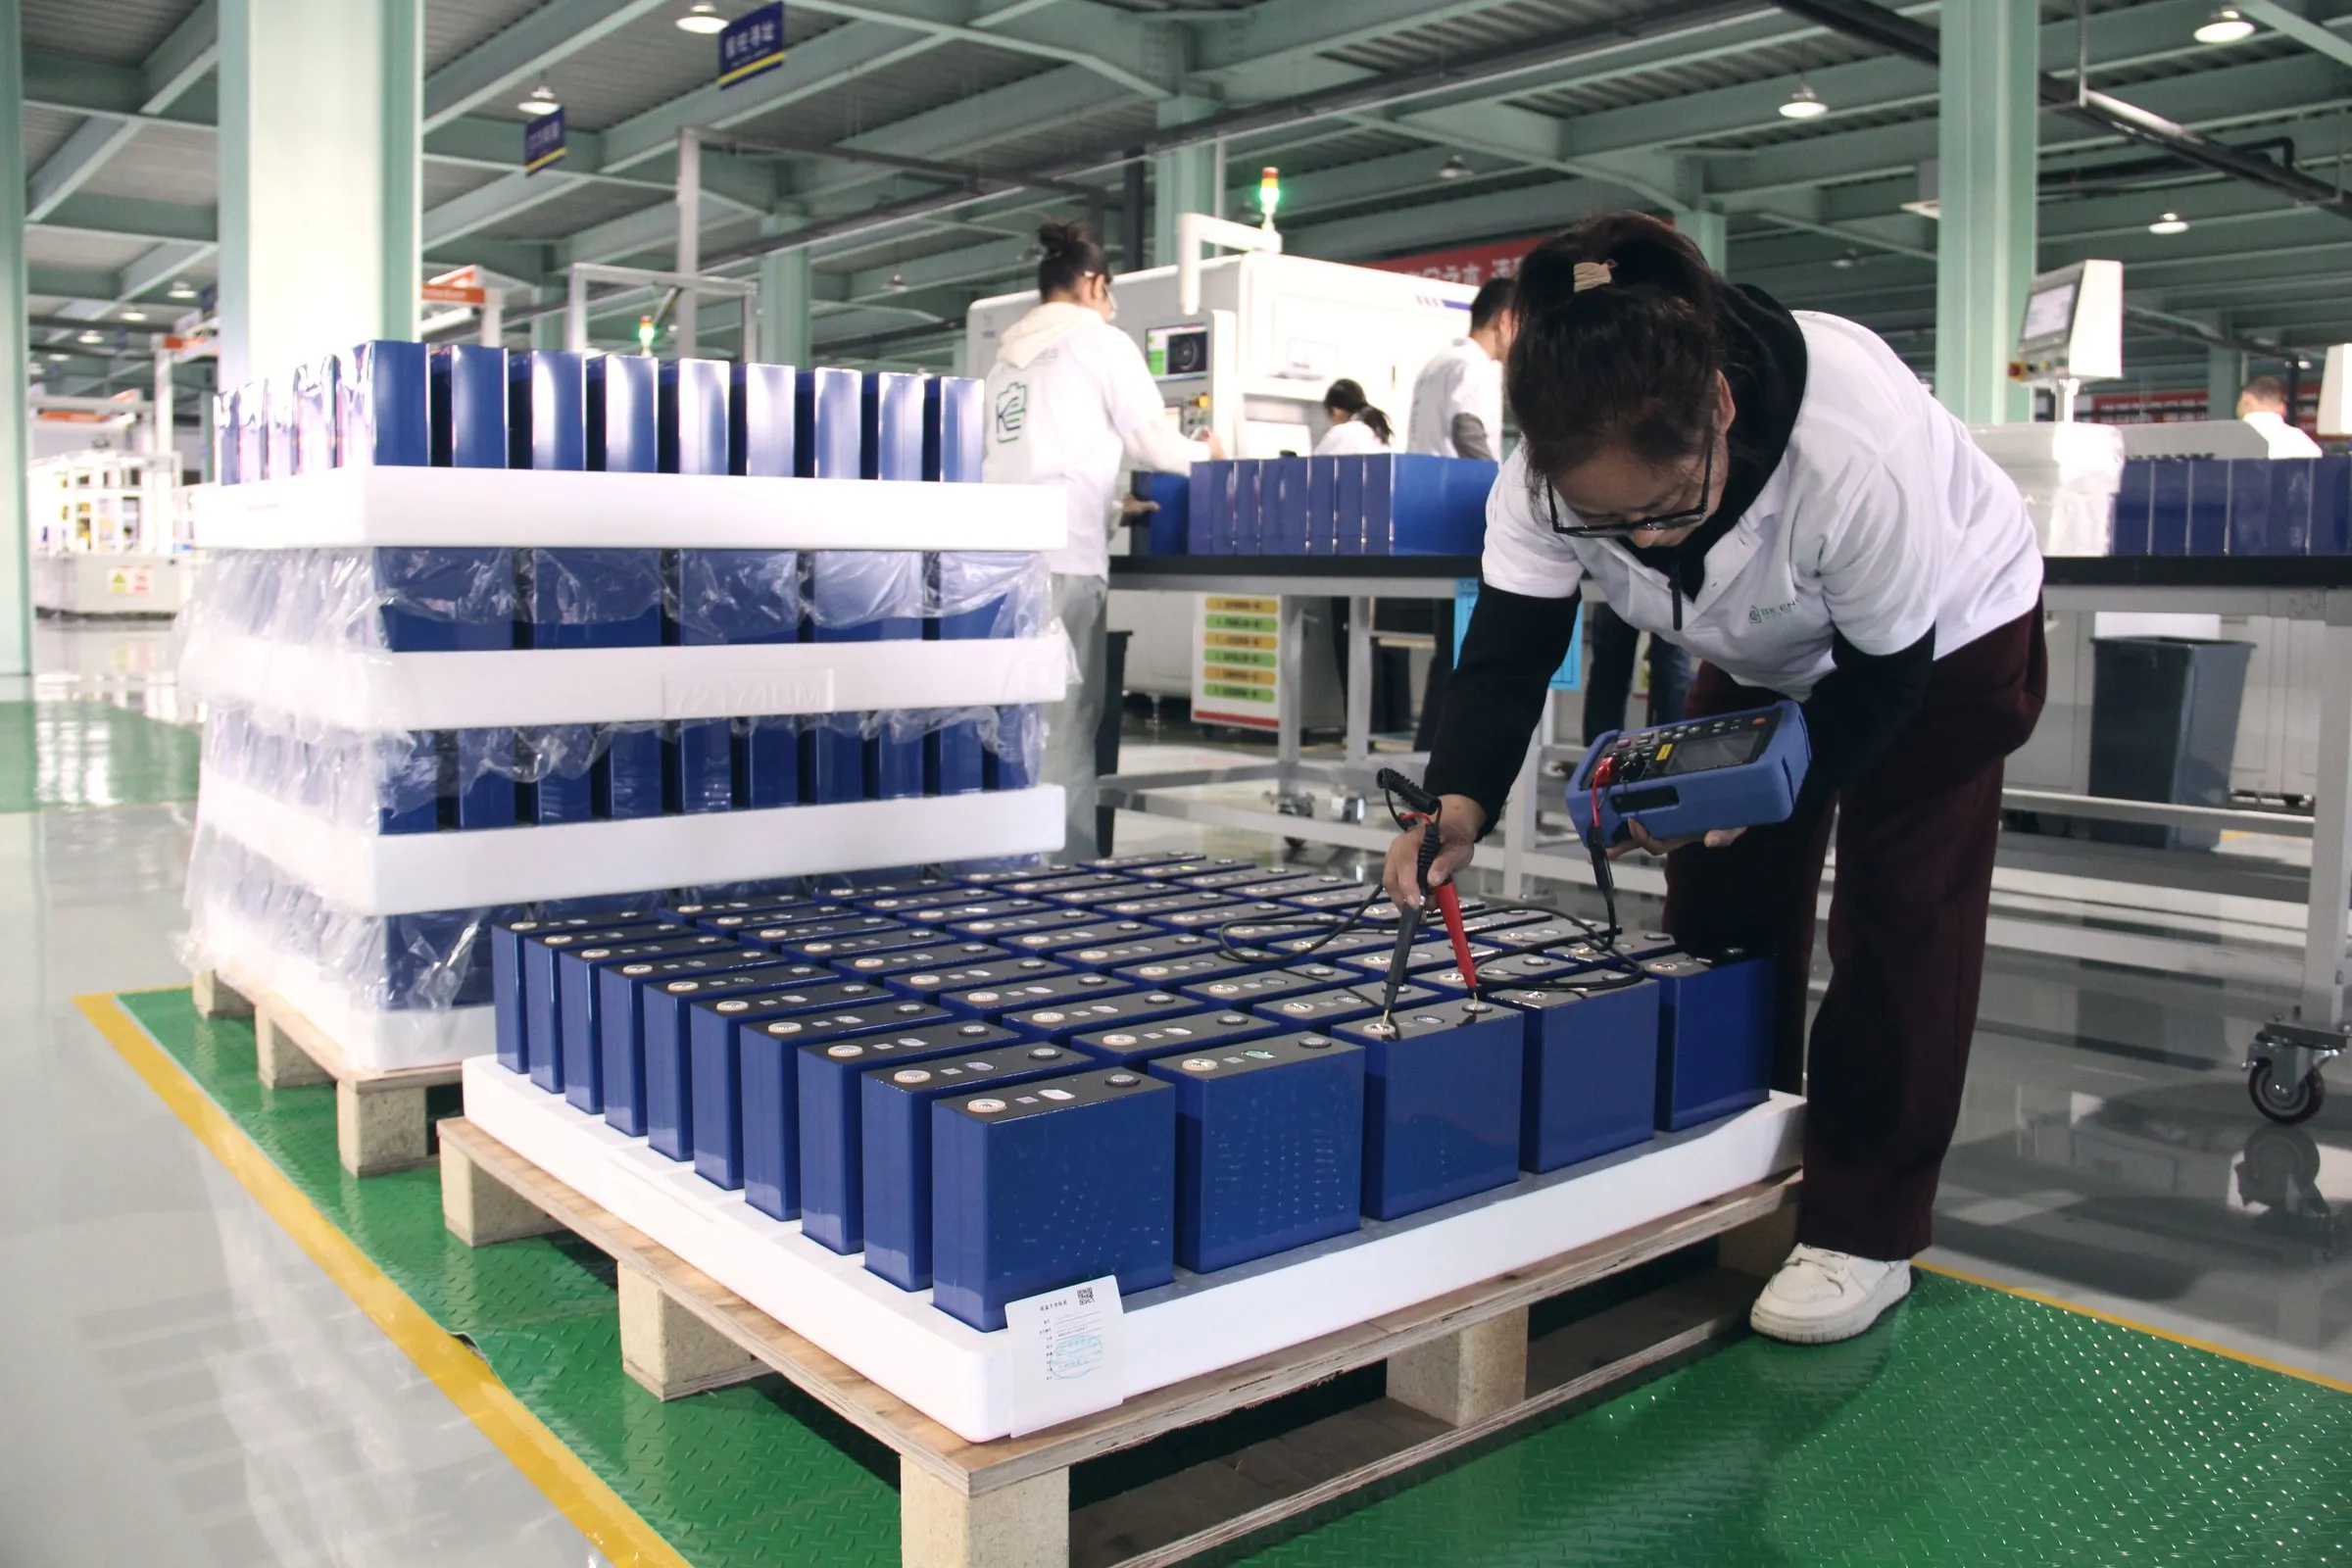
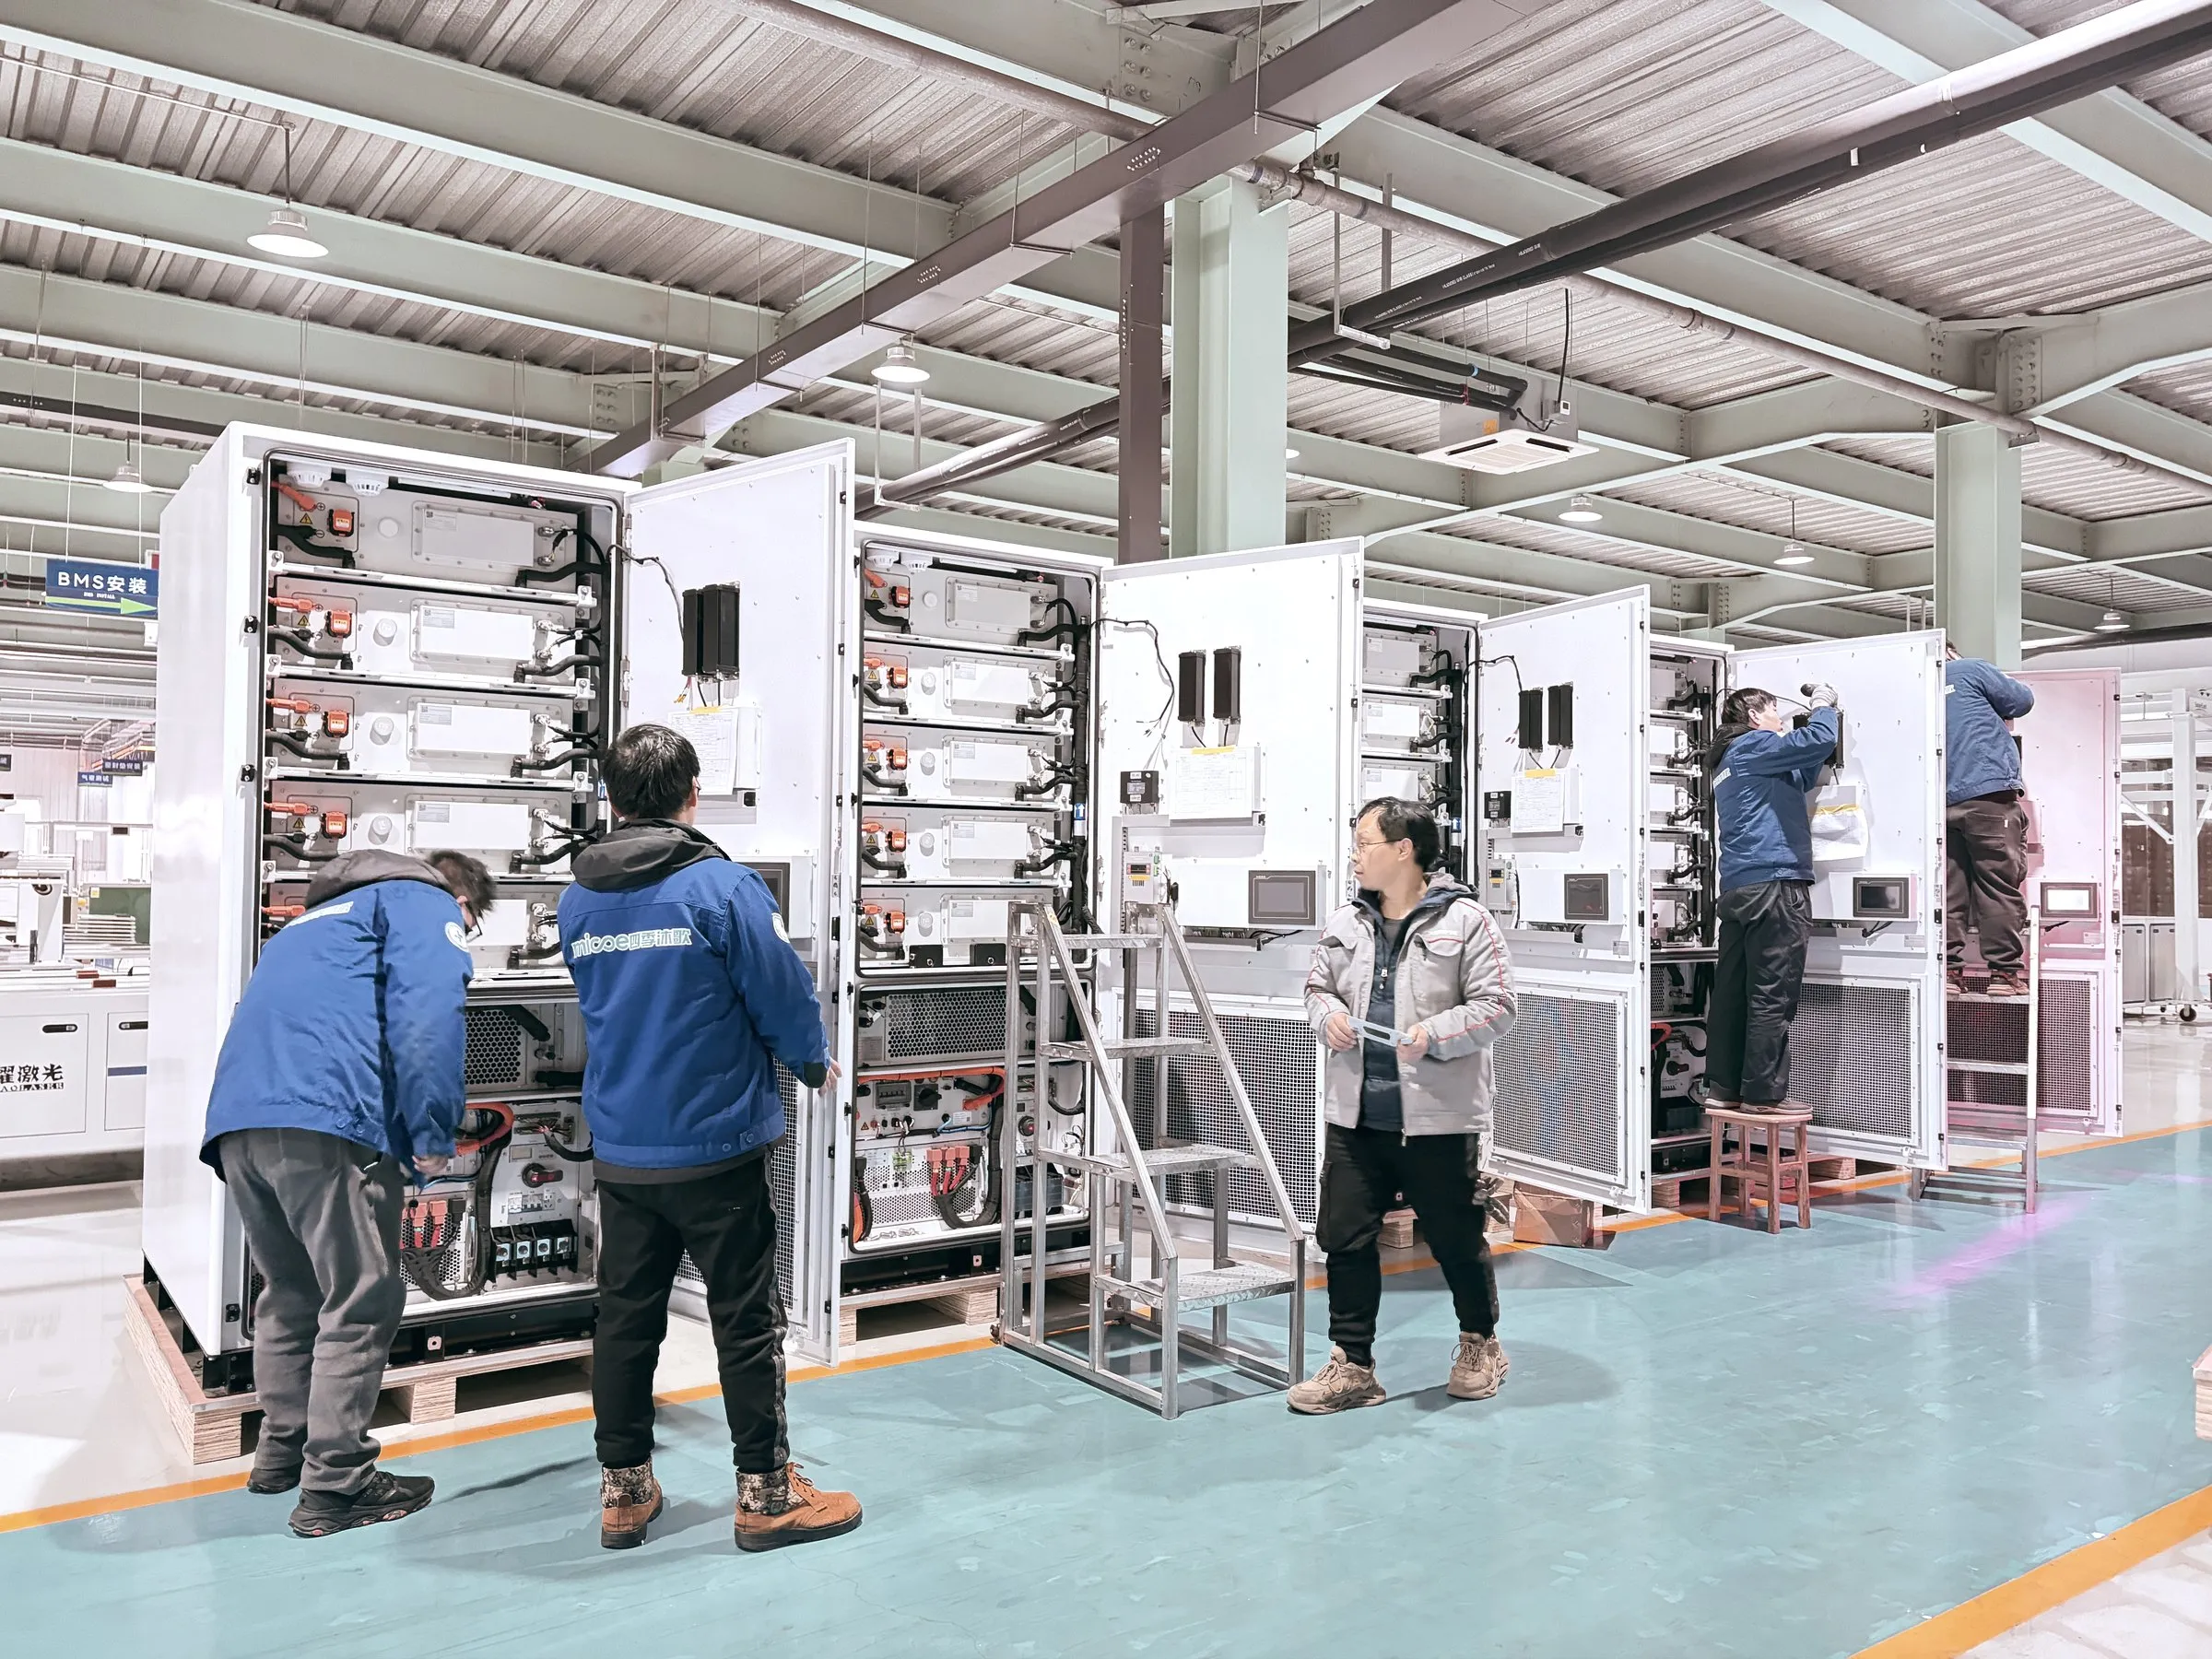
Každé zařízení má svou historii, počínaje šarží článků.
Sériové číslo systému BK je propojeno se šarží jeho článků, s každým packem, každým rackem a výsledkem každé zkoušky. Pokud je třeba něco prověřit, víme přesně kde a kdy.
- Záznam podle sériového čísla na každé stanici
- Výsledky zkoušek archivované se zařízením
- Dokumentace kvality dodávaná s každým systémem
Zařízení · Power Pro BK241
BK-PP241-2609-0147
Integrováno v Lianyungangu · 24. 9. 2026
Články · 240 článků LFP 314 Ah
Šarže C-2608-A
Změřeno OCV a impedance · 5 homogenních skupin
Packy · 5 packů 1P48S
P-0147-01 … 05
Svar zkontrolován · zkouška EOL úspěšná
Rack · Rack 1P240S + vysokonapěťový box
R-0147
Izolace a polarita ověřeny
FAT · Závěrečná zkouška systému
FAT-0147
Cyklování, ochrany a komunikace s BK EMS
Expedice · Dokumentace kvality vydána
DQ-0147
Místo určení: stavba ve Španělsku
Chcete vidět linku v provozu?
Pořádáme technické návštěvy našich výrobních center a instalací v provozu.